Berita

Tong Skru Berkembar Kon: Panduan Lengkap untuk Spesifikasi, Aplikasi & Pemilihan


Jawapan pantas

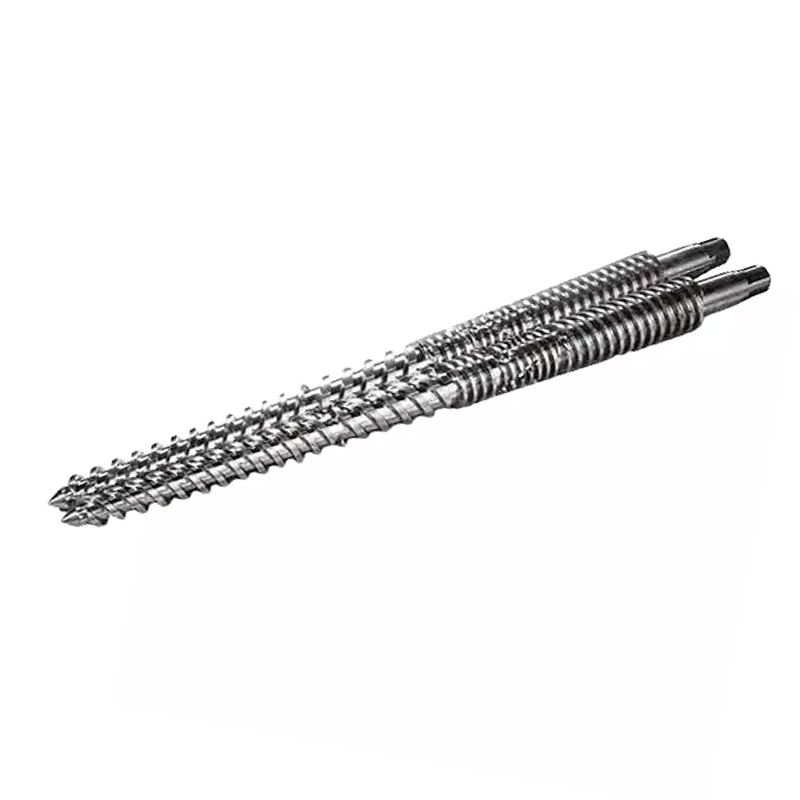
Tong skru berkembar kon ialah komponen penyemperitan lubang berkembar tirus di mana dua skru kon berputar di dalam tong kon yang sepadan. Geometri tirus memberikan suapan yang kuat dan mampatan tinggi dalam panjang pendek, itulah sebabnyaskru dan tong berkembar konadalah pilihan standard untuk paip PVC, profil, kepingan dan penyemperitan WPC.

Jika anda menjalankan garis PVC atau kayu-plastik, yanglaras skru berkembar konadalah salah satu bahagian yang paling langsung menentukan output anda, kualiti cair dan kos operasi. Pilih saiz, bahan atau pelepasan yang salah dan anda membayarnya dalam keadaan haus, sekerap dan masa terhenti. Panduan ini merangkumi cara laras skru kon berfungsi, spesifikasi yang penting apabila anda membeli, cara ia berbeza daripadatong skru berkembar selari, dan cara memilih, memasang dan menyelenggara satu — ditulis dari perspektif kilang yang memesinan bahagian ini setiap hari.

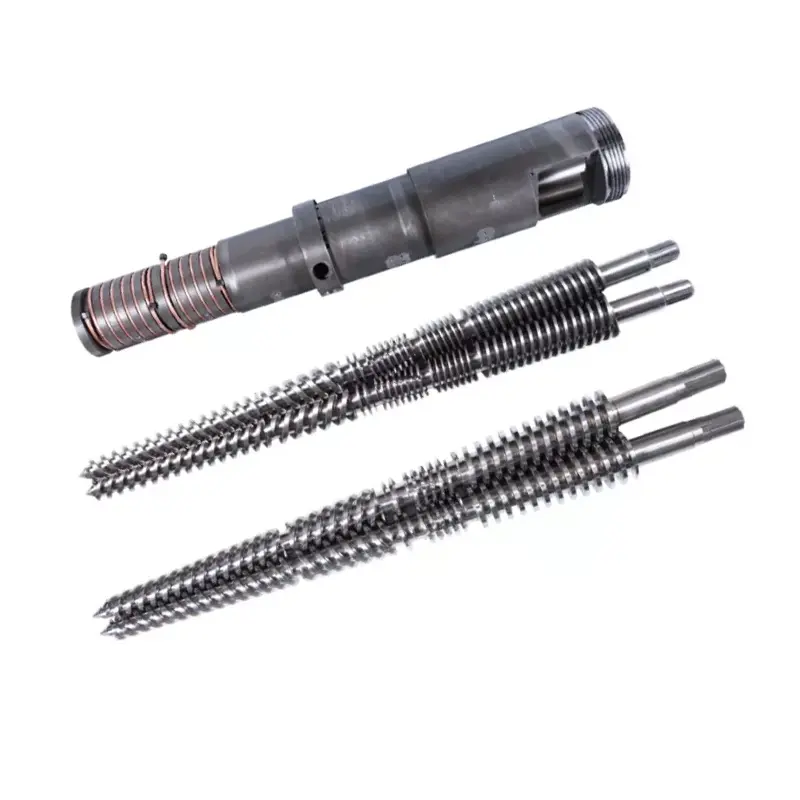
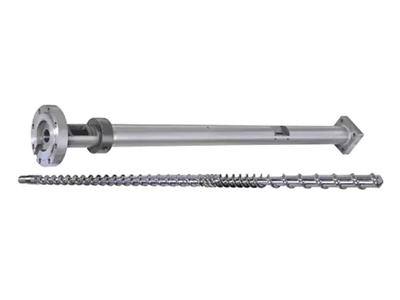
Conical twin screw barrel manufactured by Nanhaiya
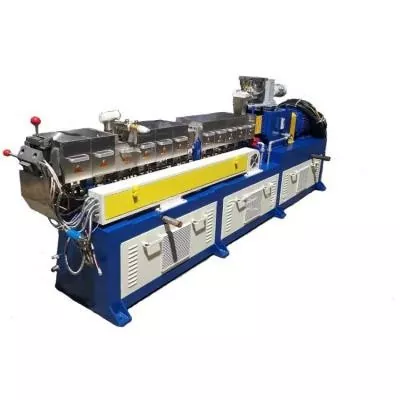
Set skru dan tong berkembar kon — lubang tirus memberikan mampatan panjang pendek yang sesuai untuk PVC sensitif haba.

Bagaimana tong skru berkembar kon berfungsi

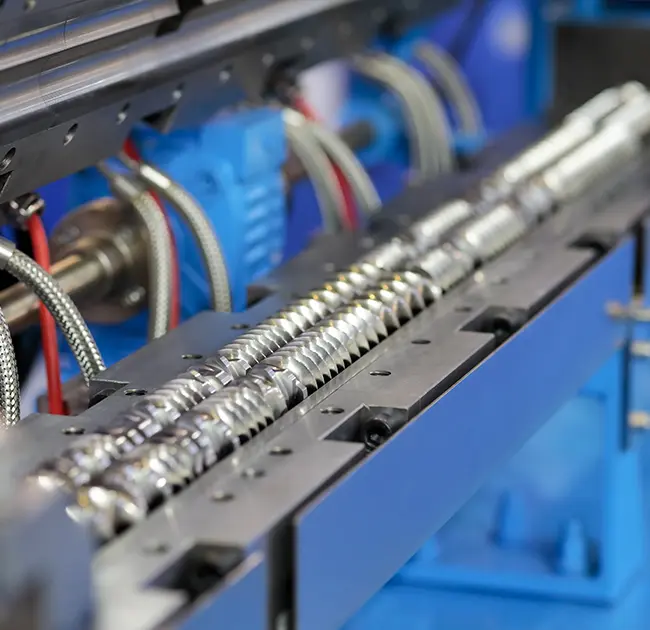
Dalam apenyemperit skru berkembar kon, dua skru duduk sebelah menyebelah pada sudut sedikit, lebar di hujung suapan dan sempit di hujung dadu. Tong itu berlubang tirus untuk dipadankan. Apabila bahan mentah bergerak dari zon suapan berdiameter besar ke zon pemeteran berdiameter kecil, isipadu yang mengecut memampatkan dan mengplastiskannya semasa penerbangan intermeshing menyampaikan dan bercampur. Oleh kerana kedua-dua skru berputar balas dan bersilangan sepenuhnya, skru dan tong berkembar kon bertindak hampir seperti pam anjakan positif — keluaran stabil pada ricih yang rendah dan lembut, yang melindungi polimer sensitif haba seperti PVC.

Proses ini terbahagi kepada tiga peringkat:

  1. Memberi makan & menyampaikan— diameter hujung suapan yang besar memberikan isipadu pengambilan yang besar, jadi adunan serbuk dan bahan berketumpatan pukal rendah (seperti adunan kering PVC) ditarik masuk dengan pasti tanpa merapatkan.
  2. Pemampatan & pengplastikan— tirus mengurangkan isipadu saluran sepanjang panjang, memampatkan bahan, menghalau udara dan mencairkannya melalui gabungan haba dan kerja mekanikal.
  3. Pemeteran & pelepasan— zon pemeteran yang sempit membina tekanan yang stabil dan menolak cair yang seragam dan homogen melalui acuan pada kadar terkawal.

Tong melakukan lebih daripada menempatkan skru. Ia membawa zon pemanas dan penyejukan yang memegang setiap peringkat pada suhu yang betul. Tong Nanhaiya menggunakan reka bentuk pemanasan dan penyejukan berbilang zon — biasanya zon suapan, mampatan dan penhomogenan — dengan pengudaraan vakum pilihan untuk menarik lembapan dan meruap keluar daripada cair, yang penting untuk sebatian terisi dan higroskopik.

Spesifikasi utama untuk diperiksa sebelum anda membeli

Dua tong kon boleh kelihatan sama dan berprestasi sangat berbeza. Ini ialah spesifikasi yang menentukan kesesuaian, pengeluaran dan hayat haus — nombor yang perlu anda sahkan pada sebarang sebut harga.

Item spesifikasi Maksudnya Mengapa ia penting
Nisbah diameter Diameter hujung suapan / hujung mati, cth. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Menetapkan kelas mesin dan jalur keluaran — mesti sepadan dengan model penyemperit anda dengan tepat
Nisbah L/D Panjang pemprosesan berkesan vs diameter Panjang berkesan lebih lama = lebih banyak masa tinggal untuk gabungan penuh dan penyahgas
Gred bahan Keluli nitrid 38CrMoAlA, W6Mo5Cr4V2, keluli serbuk HIP atau dwilogam Memacu secara langsung hayat haus dan rintangan kakisan terhadap sebatian terisi/PVC
Rawatan permukaan & kekerasan Nitriding, penyaduran krom, aloi dwilogam atau semburan tungsten-karbida Nanhaiya menyembur lapisan aloi yang ditambah tungsten untuk dicapai62 HRCdalam tong berbanding 58 HRC biasa
Kedalaman lapisan aloi Ketebalan lapisan dalam yang tahan haus Lapisan dwilogam Nanhaiya ialah 2.5–3 mm — lapisan yang lebih dalam bermakna tetingkap perkhidmatan yang lebih panjang
Kelegaan skru/tong Jurang antara hujung penerbangan dan dinding lubang Terlalu besar = kehilangan tekanan dan keluaran rendah; jurang yang ketat dan tepat memastikan kecekapan tinggi
Toleransi / lurus Ketepatan pemesinan bahagian siap Nanhaiya memegang tong berkembar kon hingga ±0.0005 mm untuk padanan yang konsisten dan boleh berulang
Kapasiti keluaran (kg/j) Daya pengeluaran dinilai untuk saiz Nombor pembeli garis bawah — padankan dengan kelajuan talian dan produk anda
Nota industri am:sebutan saiz kon seperti 45/90 atau 65/132 (diameter suapan/mati dalam mm) adalah biasa di seluruh mesin kon jenis SJZ, jadi tong yang dinyatakan dengan cara ini selalunya boleh dipadankan dengan penyemperit sedia ada. Sentiasa sahkan terhadap lukisan atau sampel sebelum membuat pesanan. Anda boleh melihat saiz standard pada kamilaras skru berkembar konmuka surat.

Tong skru berkembar kon vs selari

Soalan yang paling biasa ditanya oleh pembeli ialah sama ada mereka memerlukan kon atau atong skru berkembar selari. Kedua-duanya adalah skru berkembar, kedua-duanya intermesh - tetapi geometri sesuai dengan pekerjaan yang berbeza. Pendek kata: kon cemerlang pada penyemperitan langsung PVC/WPC paip, profil dan papan; selari adalah lebih kuat untuk gabungan, masterbatch dan formulasi pengisi yang sangat tinggi.

Faktor Tong skru berkembar kon Tong skru berkembar selari
Tingkah laku makan Pembukaan suapan besar — ​​pengambilan yang lebih baik untuk serbuk berketumpatan pukal rendah Pemberian makanan yang lebih seragam untuk makanan kompaun dan pelet
Mampatan Mampatan tinggi dibina ke dalam geometri tirus Mampatan yang lebih berterusan sepanjang diameter tetap
Haba / ricih Pemprosesan yang lebih lembut dan terkawal — baik untuk PVC sensitif haba Ricih yang lebih tinggi — lebih baik untuk pencampuran dan penyebaran intensif
Penggunaan biasa Paip PVC, profil, kepingan, WPC, jubin resin Masterbatch, pengkompaunan, tinggi CaCO₃ dan kerja yang dipenuhi kaca
Penyelenggaraan Kehausan dan pembersihan memerlukan pemantauan rapi pada tirus Selalunya penyeragaman geometri dan penggantian elemen lebih mudah

Peraturan praktikal yang berguna: jika produk akhir andaialahextrudate (paip atau papan terus dari acuan), tong skru berkembar kon biasanya merupakan alat yang betul. Jika anda membuat pelet atau menyebarkan bungkusan aditif yang menuntut, lihat pada tong skru berkembar selari — terutamanya jenis putaran balas untuk muatan karbonat yang sangat tinggi. Tidak pasti yang mana sesuai dengan baris anda? kamiskru tunggal, julat kon dan selari semuanya ditunjukkan padahalaman produk.

Aplikasi biasa

Kerana ia menggabungkan suapan yang kuat, mampatan tinggi dan ricih lembut, skru dan tong berkembar kon adalah kuda kerja penyemperitan PVC tegar dan plastik kayu. Ia berfungsi terbaik untuk:

  • Paip PVC— bekalan air, saliran dan paip konduit daripada PVC campuran kering.
  • Profil PVC— profil tingkap dan pintu, jalur tepi dan trim.
  • Papan & kepingan PVC— papan buih, kepingan rupa marmar dan papan buih bebas (lihat kamiPapan PVC setong skru berkembar kon).
  • WPC (komposit kayu-plastik)— geladak, panel dinding dan profil daripada sebatian yang dipenuhi gentian kayu.
  • Produk berasaskan PE dan jubin resin— termasuk jubin bumbung resin beralun dan profil berisi PE.
  • PVC pelet— menukar adunan kering PVC kepada butiran untuk kegunaan hiliran.
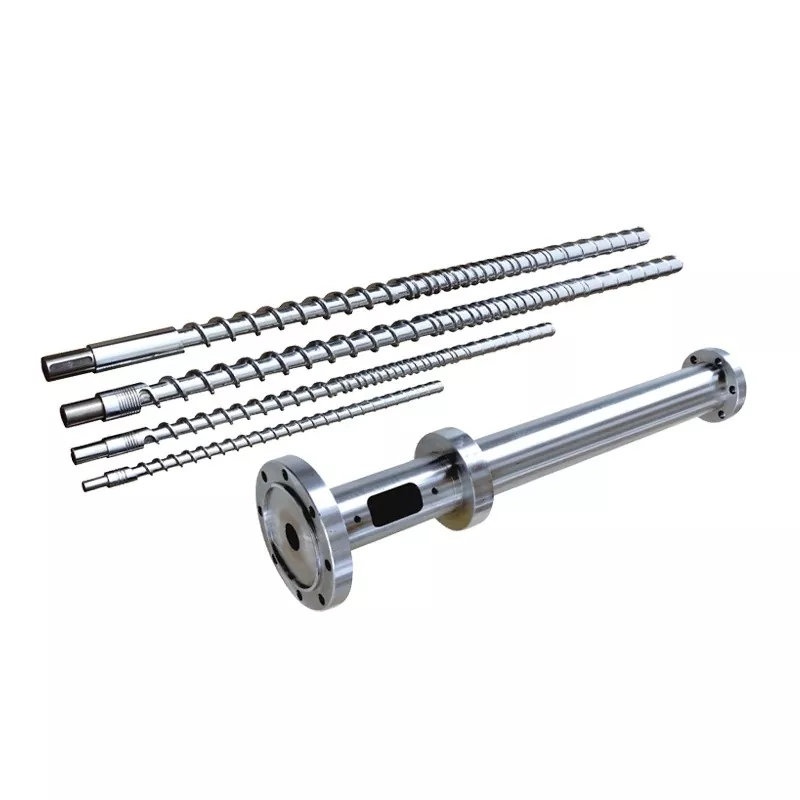
PVC board conical twin screw barrel for foam and marble sheet extrusion
Tong skru berkembar kon dikonfigurasikan untuk papan PVC dan penyemperitan kepingan buih.

Bagaimana untuk memilih laras skru berkembar kon yang betul

Pemilihan datang kepada tiga soalan: apakah bahan yang anda jalankan, apakah output yang anda perlukan, dan sejauh mana kasar formulasi anda? Gunakan matriks di bawah sebagai titik permulaan, kemudian sahkan saiz yang tepat terhadap mesin anda.

Bahan / keperluan anda Konfigurasi yang dicadangkan Pilihan permukaan / bahan
Paip & profil PVC tegar Geometri kon standard bersaiz pada penyemperit anda (cth. 55/110, 65/132) Nitrided 38CrMoAlA untuk PVC yang bersih dan pengisi rendah
PVC + pengisi CaCO₃ tinggi Kon dengan zon haus bertetulang, atau naik ke putaran balas selari Lapisan dwilogam / tungsten-karbida (62 HRC) untuk lelasan
WPC / sebatian gentian kayu Kon dengan pengudaraan yang kuat dan perlindungan haus Dwilogam — gentian kayu + pengisi sangat melelas
Papan buih PVC / kepingan Ditala kon untuk suhu cair terkawal dan tekanan stabil Nitrided atau bimetallic bergantung pada tahap pengisi
Keluaran tinggi pada jejak yang sama Nisbah diameter yang lebih besar dan/atau panjang berkesan yang lebih panjang Padankan kekerasan dengan jam berjalan dan beban pengisi

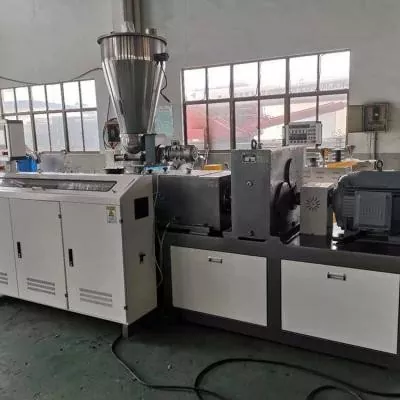
Walau apa pun jawapannya, satu-satunya langkah yang paling penting ialah memadankan tong dengan mesin sedia ada anda. Bahagian kon adalah tersuai dengan berkesan kepada penyemperit yang digunakan, jadi lukisan — atau sampel dengan dimensi utama (diameter suapan/mati, jarak tengah, panjang keseluruhan dan butiran bebibir) — membolehkan kami memetik penggantian yang sesuai dengan tepat dan bukannya bahagian yang "cukup dekat". Jika anda memerlukan keseluruhan baris dan bukannya komponen, kami juga membinamesin extruder lengkap.

Asas pemasangan dan pendawaian

Tong ketepatan hanya berfungsi jika ia dipasang segi empat sama, bersih dan dipanaskan dengan betul. Langkah-langkah di bawah ialah gambaran keseluruhan umum — sentiasa ikuti manual pembina mesin anda dan prosedur penguncian.

  1. Matikan kuasa & tutup.Asingkan pemacu dan semua pemanas sebelum mengeluarkan tong lama. Sahkan tenaga sifar sebelum anda mula.
  2. Bersihkan muka mengawan.Tanggalkan pengedap, karbon dan burr lama dari bebibir dan cari muka supaya tempat duduk tong baharu tidak herot.
  3. Lekapkan dan selaraskan.Pasangkan tong kon pada kotak gear/perumah suapan, periksa kepekatan dan skru berputar dengan bebas dengan tangan sebelum kuasa digunakan.
  4. Dawai zon pemanas.Sambungkan semula pemanas jalur dan penyejukan setiap zon (suapan → mampatan → pemeteran), dan pasangkan setiap termokopel ke saluran pengawal yang betul supaya tiada zon berwayar silang.
  5. Tetapkan profil rendam.Bawa tong ke suhu perlahan-lahan dan biarkan ia rendam supaya keluli dan cair menyamai sebelum anda memulakan skru - memulakan risiko sejuk kerosakan tork.
Petua zon pemanas:pastikan zon suapan paling sejuk dan naikkan suhu ke arah acuan. Zon yang tidak rata atau salah dipetakan ialah salah satu punca paling biasa lonjakan dan belang hitam — patut disemak semula selepas sebarang perubahan tong.

Menyelesaikan masalah dan memakai

Kebanyakan masalah tong kon mengumumkan diri mereka sebagai keluaran tidak stabil, terlalu panas atau produk terdegradasi. Gunakan jadual ini untuk beralih dengan cepat daripada simptom kepada kemungkinan penyebab untuk dibetulkan.

simptom Kemungkinan punca Betulkan
Output turun naik / melonjak Suapan tidak konsisten, penerbangan haus atau hanyut suhu Semak suapan, sahkan suhu zon, ukur kelegaan skru/tong
Terlalu panas Ketidakseimbangan pemanas, lebihan geseran, atau penyejukan tersekat Periksa setiap zon dan litar penyejukan; peta semula termokopel
Pemplastikan yang lemah Persediaan skru yang salah atau lubang tong yang haus Sahkan konfigurasi; semak kelegaan yang diperbesarkan daripada haus
Garis/garisan hitam Bintik mati yang memegang bahan terdegradasi, atau lubang berjaring Bersihkan dan bersihkan dengan teliti; periksa permukaan gerudi dan skru
Pemakaian yang berlebihan/cepat Pengisi yang melelas, penyelenggaraan yang lemah, atau kekerasan yang kurang spesifikasi Naik taraf kepada tong dwilogam / tungsten-karbida; ketatkan penjagaan

Pakai adalah perkara biasa — matlamatnya adalah untuk menjadikannya perlahan dan boleh diramal. Pengisi kasar (CaCO₃, gentian kayu, kaca) menyerang lubang dan terbang paling cepat, itulah sebabnya lapisan dalam yang lebih dalam dan lebih keras membayar untuk dirinya sendiri. Permukaan tambahan tungsten 62 HRC hanya tahan lebih lama terhadap sebatian tersebut daripada kemasan 58 HRC standard, meregangkan selang antara binaan semula.

Senarai semak penyelenggaraan

Pemeriksaan yang singkat dan kerap menghalang kegagalan yang mahal. Bina ini ke dalam rutin anda:

Selang waktu Semak Tindakan
Setiap syif Suhu zon & amp Bacaan log; menyiasat sebarang penyimpangan daripada garis dasar
Mingguan Kualiti cair & kemasan permukaan Perhatikan coretan, gel atau perubahan keluaran baharu
Bulanan Pembersihan & pemeriksaan lubang/skru visual Bersihkan bintik mati; cari pemarkahan atau perubahan warna
Suku tahunan Kelegaan skru/tong Ukur jurang; bandingkan dengan spec untuk menjejaki kadar haus
Seperti yang diperlukan Integriti pemanas & termokopel Gantikan jalur/sensor yang gagal sebelum menyebabkan produk yang tidak baik

Soalan lazim

Apakah laras skru berkembar kon?

Ia adalah komponen penyemperitan lubang berkembar tirus di mana dua skru kon berputar di dalam tong kon yang sepadan. Tirus itu memampatkan dan mengplastikan bahan dengan panjang yang pendek, menjadikan laras skru kon sesuai untuk paip PVC, profil, kepingan dan penyemperitan WPC.

Bahan apa yang paling sesuai digunakan?

PVC tegar (paip, profil, papan dan kepingan), komposit kayu-plastik, profil berasaskan PE dan jubin resin, serta pelet PVC. Ia mengendalikan serbuk campuran kering berketumpatan rendah dengan baik terutamanya kerana pengambilan akhir suapan yang besar.

Bagaimanakah ia berbeza daripada tong skru berkembar selari?

Tong kon mengecil dan membina mampatan tinggi dengan ricih lembut, sesuai dengan penyemperitan PVC/WPC terus. Atong skru berkembar selarimengekalkan diameter tetap dan ricih yang lebih tinggi, yang sesuai dengan formulasi pengkompaunan, masterbatch dan pengisi yang sangat tinggi.

Apakah kelegaan biasa antara skru dan tong?

Kelegaan ialah jurang kecil antara hujung penerbangan dan dinding lubang. Ia ditetapkan ketat dan tepat pada bahagian baharu; kerana ia terbuka daripada haus, keluaran dan penurunan tekanan. Mengukurnya secara berkala adalah cara paling jelas untuk mengesan kehausan tong.

Bagaimanakah cara memasang tong skru berkembar kon?

Matikan dan kunci keluar, bersihkan muka mengawan, lekapkan dan selaraskan supaya skru berputar dengan bebas, wayar setiap zon pemanas dan termokopel dengan betul, kemudian naikkan tong ke suhu perlahan-lahan dan rendamkannya sebelum memulakan skru.

Apakah yang menyebabkan haus dalam tong skru berkembar kon?

Terutamanya pengisi yang melelas seperti kalsium karbonat, gentian kayu dan kaca, menjadi lebih teruk oleh kakisan daripada pemprosesan PVC, penyelenggaraan yang lemah dan kekerasan yang kurang ditentukan. Lapisan dwilogam atau tungsten-karbida yang lebih dalam menentang ketiga-tiganya dengan lebih baik.

Berapa kerapkah tong perlu diperiksa atau diganti?

Lakukan pemeriksaan visual dan pembersihan setiap bulan dan ukur pelepasan setiap suku tahun. Masa penggantian bergantung pada beban pengisi dan waktu larian — jejak arah aliran haus daripada menunggu kegagalan, dan bina semula atau ganti setelah pelepasan melepasi spesifikasi.

Bagaimanakah saya memilih saiz yang sesuai untuk garis penyemperitan saya?

Padankan nisbah diameter dan panjang kepada model penyemperit anda dan keluaran sasaran, kemudian pilih rawatan permukaan berdasarkan keterlaluan formulasi anda. Hantar lukisan atau sampel dengan dimensi utama supaya tong adalah padan tepat, bukan anggaran.

Perlukan tong skru berkembar kon dipadankan dengan mesin anda?

Hantarkan lukisan anda kepada kami — atau sampel dengan dimensi utama — dan jurutera kami akan menentukan skru dan tong berkembar kon yang sesuai dengan kekerasan yang sesuai untuk bahan anda. Dengan pemprosesan nitriding, dwilogam dan tungsten karbida dalaman, kami membina bahagian yang mencapai 62 HRC di dalam lubang untuk hayat perkhidmatan yang panjang.

Dapatkan sebut harga dalam masa 12 jam →
Jentera Plastik Nanhaiya (Zhoushan) · 500+ pelanggan global ·bujang, kembar kon & kembar selaritong skru
Berita Berkaitan
Tinggalkan saya mesej
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima