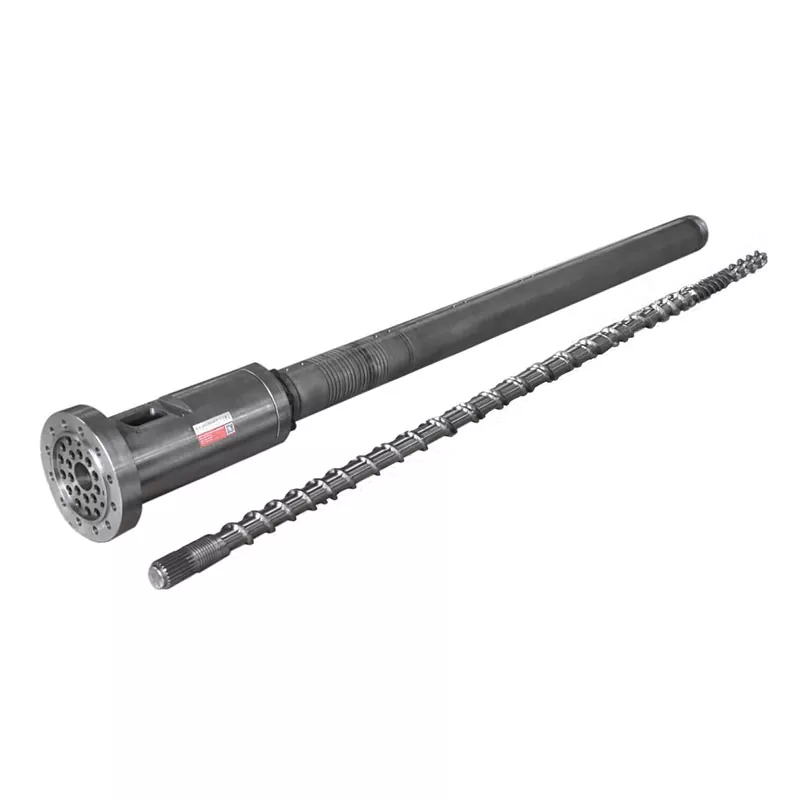
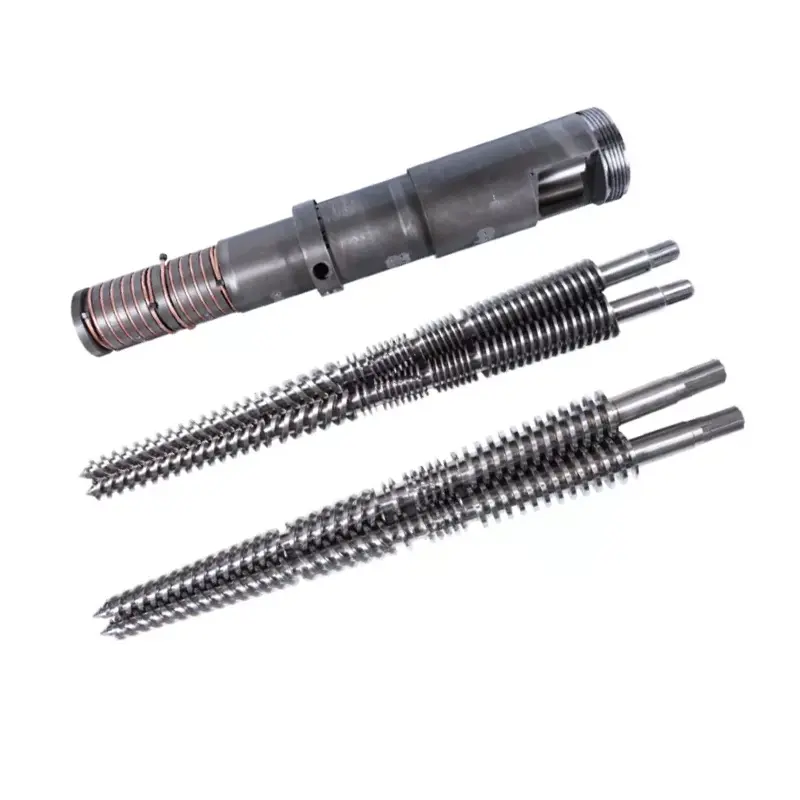
Acuan WPC tidak boleh dipilih daripada foto produk dan dimensi luar. Perkakas mesti sepadan dengan formula plastik kayu, bahagian profil, output, nyahcas penyemperit, kaedah penentukuran, talian penyejukan dan ujian prestasi yang digunakan untuk papan atau profil siap.


Jawapan pantas
Untuk membeli aAcuan penyemperitan WPC, hantar keratan rentas akhir dengan toleransi, polimer lengkap dan formula pengisi kayu, kaedah penyediaan bahan, output sasaran dan kelajuan talian, antara muka penyemperit, susun atur penyejukan hiliran dan pelan penerimaan produk siap. Tandakan permukaan yang boleh dilihat, dinding kritikal, rusuk dalaman, rongga, jejari dan sebarang elaun timbul atau mengempelas pada lukisan.
Jangan terima perkakas daripada laporan dimensi kering sahaja. Jalankan formula yang dipersetujui melalui garis yang dimaksudkan, biarkan profil sejuk, kemudian ukur dimensi, ketebalan dinding dan rusuk, kelurusan, pusingan, keadaan permukaan dan jisim setiap panjang. Ujian prestasi produk tetap menjadi tanggungjawab pengeluar produk siap.
Beli sistem pembentukan, bukan blok keluli terpencil
Acuan penyemperitan mencipta profil panas apabila WPC cair meninggalkan penyemperit. Profil itu masih lembut dan mampu berubah bentuk. Kalibrator, bahagian penyejukan, peralatan sokongan, angkut dan pemotongan kemudian pegang dan stabilkannya. Die yang kelihatan betul di atas bangku boleh menghasilkan profil yang tidak stabil jika bahagian hiliran tersebut tidak sepadan dengannya.
Rangkaian acuan WPC Nanhaiya menggunakan badan keluli dengan permukaan yang mengeras dan digilap. Acuan dimesin CNC dan dirawat haba, dan saluran penyejukan pilihan tersedia. Skop produk meliputi kepingan, papan dan profil, termasuk dek, pagar, panel dan komponen perabot luar yang diperbuat daripada PE atau PP dengan pengisi kayu.
| Beli barang | Tugasnya | Apa yang mesti terdapat dalam petikan |
|---|---|---|
| Penyesuai dan salur masuk | Menyambungkan nyahcas penyemperit ke laluan aliran profil | Bebibir, corak bolt, daftar, pengedap, salur masuk cair, ketinggian tengah, pemanas dan butiran penderia |
| Mati penyemperitan | Mengedarkan cair dan membentuk bahagian profil panas | Lukisan badan dan sisipan, bahan, rawatan, zon pemanasan, kemasan permukaan aliran dan titik pelarasan |
| Kalibrator atau alat saiz | Menyokong permukaan dan dimensi kritikal semasa penyejukan awal | Bilangan bahagian, permukaan sentuhan, vakum atau sambungan air, pelarasan dan pelekap |
| Alat penyejukan | Mengeluarkan haba semasa profil disokong | Saluran penyejukan, keperluan air, susun atur tangki atau plat dan saiz sambungan |
| Tukar bahagian | Membenarkan varian produk yang dirancang atau menggantikan item haus rutin | Nombor lukisan, matriks keserasian, kuantiti ganti dan prosedur perubahan |
| Pengendalian dan sokongan | Letakkan alat dan melindungi sambungan penyemperit | Pemberat bahagian, mata angkat, dirian, rel, pelarasan garis tengah dan lekapan simpanan |
| Dokumentasi | Mengawal pembuatan, pemasangan, operasi dan penggantian masa hadapan | Lukisan yang diluluskan, bil bahan, rekod pemeriksaan, manual dan senarai alat ganti |
Pandangan kilang kami:frasa "satu set acuan WPC" terlalu kabur untuk perbandingan harga. Seorang pembekal boleh memetik hanya badan cetakan yang dipanaskan. Satu lagi mungkin termasuk penyesuai, beberapa penentukur, plat penyejuk, penyokong, pemanas ganti dan panduan pentauliahan. Kami meminta pembeli membandingkan skop item baris sebelum membandingkan jumlahnya.



Lukisan profil akhir adalah titik permulaan
Foto katalog menunjukkan keluarga produk, tetapi ia menyembunyikan maklumat yang mengawal perkakas. Kami memerlukan paparan bahagian dengan dimensi dan toleransi. Lukisan itu juga harus mengenal pasti permukaan yang digandingkan dengan klip, pengikat, bingkai atau profil lain kerana ciri tersebut selalunya memerlukan kawalan yang lebih ketat daripada muka hiasan.
Untuk profil kosong, berikan setiap dinding dan dimensi web. Jangan biarkan rongga dalaman sebagai corak artistik. Geometrinya mempengaruhi pengedaran bahan, penyejukan, kekakuan, berat profil dan cara bahagian itu bertindak semasa pengangkutan.
- Lebar keseluruhan, ketinggian dan orientasi profil
- Ketebalan dinding pada setiap muka luar
- Ketebalan dan kedudukan web dalaman
- Saiz rongga, kuantiti dan geometri
- Sudut dan jejari dalaman
- Alur, lidah, klip dan zon pengikat
- Toleransi kritikal dan datum pemeriksaan
- Tunduk, pusing dan lurus yang dibenarkan
- Jisim sasaran per unit panjang
- Muka yang boleh dilihat dan had kecacatan permukaan
- Elaun timbul, mengempelas atau memberus
- Panjang potong dan kaedah pemotongan hiliran
- Pembinaan pepejal, berongga, bertutup atau tersemperit bersama
- Sampel induk yang diluluskan dan tarikh semakan
Jangan mesin bukaan acuan sebagai salinan profil siap sejuk.Bahagian WPC panas boleh berubah melalui bengkak mati, penarikan, penentukuran dan penyejukan. Pampasan alatan mesti dibangunkan mengikut formula sebenar, output dan sistem hiliran.
Pandangan kilang kami:pemaparan 3D yang bersih berguna untuk jualan, tetapi ia adalah dokumen pembuatan yang lemah. Kami bertanya permukaan mana yang dipasang dengan bahagian lain, dinding mana yang mengawal kekuatan, yang menghadap pelanggan melihat dan di mana kilang boleh menerima variasi. Peta keutamaan itu lebih berguna daripada meletakkan toleransi ketat yang sama pada setiap baris.


WPC ialah keluarga formula, bukan satu bahan mentah
Pembuat perkakas memerlukan lebih daripada huruf WPC. Polimer mungkin PE, PP atau PVC. Komponen kayu boleh berbeza dalam spesies, bentuk zarah, taburan saiz dan keadaan lembapan. Formula juga mungkin mengandungi pengisi mineral, pelincir, agen gandingan, pigmen, penstabil, agen berbuih atau bahan kitar semula.
Halaman acuan WPC Nanhaiya mengenal pasti PE dan PP dengan pengisi kayu sebagai bahan sasaran. Rangkaian produk dan aplikasinya juga meliputi papan buih PVC dan pemprosesan kayu-plastik PE khusus. Berikan formula pengeluaran yang tepat supaya acuan direka untuk bahan yang akan memasukinya.
| Input formula | Mengapa pembekal perkakas memerlukannya | Apa yang hendak dihantar |
|---|---|---|
| Polimer matriks | Mengubah tingkah laku cair, tetingkap suhu, penarikan dan tindak balas penyejukan | Gred resin tepat, helaian data pembekal dan peratusan |
| Komponen kayu | Mempengaruhi tingkah laku suapan, rintangan aliran, beban lembapan dan rupa permukaan | Jenis kayu, tepung atau gentian, julat zarah, ketumpatan pukal, keadaan lembapan dan peratusan |
| Pengisi mineral | Mengubah kelikatan, berat, haus dan permukaan | Nama bahan, data zarah, rawatan dan peratusan |
| Pelincir dan bantuan pemprosesan | Mempengaruhi pelepasan mati, tekanan, rawatan permukaan dan hiliran | Nama produk, kadar penambahan dan urutan pencampuran |
| Ejen gandingan dan penstabil | Mengubah prestasi kompaun dan produk akhir | Gred dan peratusan, serta sebarang sekatan pemprosesan |
| Pigmen atau lapisan penutup | Menjejaskan permukaan yang boleh dilihat, tindak balas haba dan susun atur penyemperitan bersama | Sistem warna, sasaran ketebalan lapisan, kedudukan penyemperit bersama dan nisbah aliran |
| Kandungan kitar semula | Boleh menambah kelikatan, pencemaran dan variasi kelembapan | Sumber, penyediaan, peratusan maksimum dan variasi lot |
| Sistem berbuih | Mengubah pembangunan ketumpatan, tekanan dan pemulihan dimensi | Rumusan lengkap, ketumpatan sasaran dan tetingkap pemprosesan |
Makmal Hasil Hutan Jabatan Pertanian A.S. menjelaskan bahawa lembapan WPC boleh dikeluarkan sebelum diproses, semasa langkah pengkompaunan berasingan atau dalam proses penyemperitan dalam talian. Bab teknikalnya juga menyatakan bahawa pengeluar WPC menggunakan laluan peralatan yang berbeza, termasuk pelet prakompaun melalui satu skru, pengkompaunan dan pemprofilan skru berkembar satu langkah, dan sistem tandem. Acuan mesti dipadankan dengan laluan yang membekalkan cairnya.
Peraturan formula rujukan:letakkan satu formula dan kaedah penyediaan yang diluluskan dalam perjanjian perkakas. Perubahan masa depan adalah mungkin, tetapi pasukan memerlukan garis dasar apabila tekanan, permukaan, dimensi atau output berubah.
Kelembapan berhak mendapat taliannya sendiri dalam RFQ. Buih, lubang jarum dan permukaan yang tidak stabil pada acuan mungkin bermula dalam penyimpanan, pengeringan, pencampuran, penyusuan atau pengasapan. Permukaan aliran yang digilap tidak dapat mengeluarkan air yang tinggal di dalam sebatian.
Padankan acuan dengan cara pencairan WPC dihasilkan
Pelet WPC prakompaun yang mengalir melalui pemprofil skru tunggal mencapai acuan secara berbeza daripada adunan kering yang dicampur dan dibentuk dalam satu proses skru berkembar. Output mungkin mempunyai kestabilan tekanan yang berbeza, taburan suhu dan kepekaan terhadap sekatan skrin. Minta pembekal acuan menyemak penyemperit dan penyesuai, bukan sahaja profil.
| Laluan pengeluaran | Fokus pembelian biasa | Maklumat yang diperlukan di salur masuk acuan |
|---|---|---|
| Pelet prakompaun dan pemprofilan skru tunggal | Penyampaian mantap, lebur, penjanaan tekanan dan pembentukan profil | Gred pelet, lembapan, diameter skru, output, suhu cair, julat tekanan dan penapisan |
| Pengkompaunan dan pemprofilan skru berkembar satu langkah | Memberi makan, mencampurkan, membuang lembapan dan membentuk dalam satu laluan berterusan | Formula lengkap, pelan penyuap, pengudaraan, konfigurasi skru, tekanan nyahcas, suhu dan variasi kadar |
| Penyemperitan tandem | Asingkan tugas pengkompaunan atau pengeringan daripada tekanan akhir dan tugas pemprofilan | Kaedah pemindahan, data penyemperit kedua, keadaan cair, logik kawalan dan pengendalian kecewa |
| Penutup penyemperit bersama atau lapisan berfungsi | Pengagihan lapisan dan lekatan yang stabil di sekeliling profil | Formula teras dan penutup, nisbah aliran, orientasi salur masuk, tekanan individu dan penerimaan ketebalan lapisan |
bekalan Nanhaiyaskru tunggal, skru berkembar selari, tong berkembar skru kondanmesin penyemperit plastik. Pilih bahagian pemplastikan mengikut kerja proses. Kemudian reka bentuk acuan di sekeliling keadaan cair yang boleh dikekalkan oleh bahagian itu.
Untuk kayu yang melelas dan formula yang dipenuhi mineral, semak pakej kehausan skru dan tong sebelum meningkatkan sekatan acuan. Panduan sedia ada Nanhaiya,Tong Skru untuk Penyemperitan WPC: Cara Menghentikan Kehausan Kayu-Plastik, meliputi pengudaraan, suhu dan pemilihan permukaan tanpa menduplikasi keputusan perkakas profil dalam artikel ini.
Pandangan kilang kami:apabila acuan baru menimbulkan tekanan, die sering dipersalahkan serta-merta. Kadang-kadang sekatan itu salah. Kadangkala skru tidak dapat membekalkan cair seragam yang disediakan sepenuhnya pada kadar yang diminta. Kami membandingkan tekanan sebelum dan selepas perubahan, periksa skrin dan keadaan bahan, dan sahkan keluaran bersih sebenar sebelum memotong laluan aliran semula.

Aliran profil mesti tiba bersama di pintu keluar
Profil WPC mungkin mengandungi dinding luar yang tebal, sarang dalaman nipis, alur dalam dan sudut kecil dalam satu bahagian. Setiap laluan menentang aliran secara berbeza. Jika leburan mencapai satu kawasan terlalu cepat dan satu lagi terlalu perlahan, profil boleh menarik, memusing, mengoyak atau menunjukkan ketumpatan dan permukaan yang tidak sekata.
Reka bentuk perkakas menggunakan bentuk peralihan dan rintangan aliran tempatan untuk mengimbangi bahagian. Sasaran bukanlah kelajuan yang sama pada setiap titik dalaman. Sasaran ialah profil yang stabil di pintu keluar yang boleh disokong oleh penentukur tanpa pembetulan yang berlebihan.
Dinding luar
Wajah yang boleh dilihat memerlukan bekalan yang stabil dan permukaan yang sesuai pada bibir die. Bahagian tebal juga membawa lebih banyak haba ke dalam penentukur dan boleh menyejukkan lebih perlahan daripada ciri nipis.
Jaringan dalaman
Tulang rusuk yang nipis terdedah kepada pengisian atau koyak yang tidak lengkap. Laluan suapan, persimpangan dan sokongan hiliran mereka harus kelihatan dalam lukisan alat dan penerimaan.
Alur dan sudut
Ciri-ciri kecil boleh menguatkan aliran tempatan dan menyelesaikan masalah. Tandai tepi berfungsi supaya pembetulan alat melindungi kesesuaian dan bukannya menambah baik permukaan tidak kritikal.



Pandangan kilang kami:pembetulan acuan harus mempunyai sebab yang diukur. Kami menandakan di mana profil itu berat, nipis, cepat, perlahan atau herot, kemudian menukar kawasan aliran yang bertanggungjawab dalam langkah terkawal. Mengisar bibir mati kerana profil "kelihatan salah" boleh menukar satu kecacatan dengan yang lain dan mengalih keluar rekod yang diperlukan untuk set seterusnya.
Penentukuran dan penyejukan menentukan profil sejuk
Die penyemperitan membentuk bahagian panas. Penentukuran membentuk dan menyokong permukaan kritikal manakala haba meninggalkan bahan. Penyejukan berterusan melalui plat, tangki atau bahagian semburan, dan haul-off menggerakkan profil di bawah ketegangan terkawal. Komponen ini mesti berkongsi rujukan garis tengah dan kelajuan.
Nanhaiya menawarkan saluran penyejukan pilihan dalam acuan WPCnya. Nyatakan tujuan setiap litar, saiz salur masuk dan alur keluar, keperluan kualiti air, suhu operasi dan aliran tersedia. Kilang itu juga harus merancang akses untuk membersihkan saluran yang mungkin mengumpul skala atau serpihan.
| Input hiliran | Kesan pada profil | Data pembeli untuk diberikan |
|---|---|---|
| Hubungan dan sokongan penentukur | Memegang muka luar yang dipilih, alur, tepi atau rongga semasa bahagian itu sejuk | Lukisan penentukur, panjang, bilangan peringkat, kaedah vakum dan julat pelarasan |
| Keadaan air penyejuk | Mengubah kadar penyingkiran haba dan penstabilan dimensi | Membekalkan julat suhu, aliran, tekanan, kualiti air dan sistem peredaran semula |
| Jarak dari die ke calibrator | Mengubah gelagat profil panas yang tidak disokong sebelum saiz | Susun atur baris, julat pelarasan dan akses permulaan |
| Jenis haul-off dan penjajaran | Menetapkan kelajuan talian dan boleh menarik profil secara tidak rata | Susun atur tali pinggang atau trek, julat kelajuan, panjang sesentuh dan ketinggian tengah |
| Memotong dan menyusun | Boleh mendedahkan atau mencipta pergerakan selepas penyejukan utama | Panjang potong, jenis gergaji atau pemotong, meja sokongan dan kaedah menyusun |
Jangan menjanjikan dimensi sejuk di pintu keluar mati.Setuju di mana dan bila setiap dimensi akan diukur selepas penyejukan. Gunakan kaedah pelaziman dan pengukuran yang sama untuk sampel kelulusan dan kawalan pengeluaran.
Penyelidikan penyemperitan profil Makmal Produk Hutan USDA menerangkan proses di mana WPC cair dibentuk melalui dadu, diikuti dengan acuan bersaiz, tangki semburan air dan penarik. Urutan itu ialah peringatan yang berguna: hasil pembentukan adalah milik keseluruhan baris, walaupun acuan dibeli sebagai satu item.
Nyatakan pembinaan acuan, rawatan dan pemeriksaan
Nanhaiya mengeluarkan acuan WPCnya daripada keluli dan menerangkan keluli aloi berkekuatan tinggi dengan permukaan yang mengeras dan digilap untuk kawasan kerja. Setiap acuan dimesin CNC, dirawat haba dan digilap. Perjanjian akhir harus mengubah atribut produk umum tersebut menjadi keperluan peringkat komponen.
- Gred bahan untuk setiap komponen utama
- Skop rawatan haba dan pengerasan
- Selesai keperluan kekerasan dan lokasi ujian
- Keperluan kemasan permukaan aliran
- Dimensi kritikal dan toleransi
- Daftar, dowel dan rujukan pemasangan
- Kuantiti pemanas, kuasa, voltan dan penyambung
- Jenis termokopel, lokasi dan butiran kabel
- Port tekanan dan suhu cair
- Lukisan saluran penyejukan dan ujian tekanan
- Bahan pengikat, gred dan kuantiti ganti
- Definisi sisipan dan bahagian haus yang boleh diganti
- Perlindungan karat, kaedah pembungkusan dan penyimpanan
- Bahan, rawatan dan rekod dimensi
Jangan minta permukaan yang paling sukar di mana-mana. Badan die, sisipan, pengikat, penyesuai dan sokongan mempunyai kerja yang berbeza. Spesifikasi harus menggabungkan keadaan permukaan, kekuatan substrat, kaedah pembaikan dan pendedahan kakisan dengan kandungan kayu dan mineral yang dijangkakan.


Kelayakan pembekal boleh termasuk Nanhaiya'speralatan pengeluaran, maklumat sijildansokongan pemasangan dan penyelenggaraan. Letakkan dokumen dan sokongan yang diperlukan dalam pesanan pembelian dan bukannya bergantung pada penyata katalog umum.
Gunakan corak kecacatan untuk mencari zon yang bertanggungjawab
Kecacatan profil WPC boleh bermula pada bahan mentah, pengadun, penyuap, skru dan tong, acuan, penentukur, bahagian penyejukan atau angkut. Lokasi kecacatan pada keratan rentas dan perubahannya dari semasa ke semasa memberikan petunjuk berguna. Rekodkannya sebelum menukar suhu, kelajuan dan perkakas bersama-sama.
| Kecacatan yang diperhatikan | Pemeriksaan acuan | Pemeriksaan talian lain | Pelajaran perolehan |
|---|---|---|---|
| Profil berpusing dalam satu arah yang boleh diulang | Imbangan aliran, pampasan dinding, penjajaran die dan keadaan nyahcas | Kedudukan penentukur, imbangan penyejukan dan penjajaran haul-off | Jadikan putar sebagai item penerimaan yang diukur selepas penyejukan penuh |
| Satu dinding atau rusuk adalah nipis | Sekatan setempat, kedudukan sisipan, deposit, haus atau permukaan aliran yang rosak | Konsistensi formula, kelembapan, keadaan skrin dan kestabilan output | Tandakan setiap dinding kritikal dan rusuk pada lukisan |
| Pecah web dalaman | Laluan suapan web, reka bentuk simpang dan sokongan keluar | Kelembapan, pencemaran, penyediaan cair, kelajuan dan jarak yang tidak disokong | Sertakan pemeriksaan keratan rentas dalam ujian larian |
| Permukaan kasar atau koyak | Kemasan die-lip, deposit, suhu dan aliran tempatan | Formula, keseimbangan pelincir, kelembapan, serakan dan kelajuan talian | Meluluskan sampel permukaan fizikal di bawah formula bernama |
| Buih atau lubang jarum | Zon tahan dan terlalu panas setempat | Kelembapan kayu, pengeringan, penyusuan, pengudaraan dan penyingkiran yang tidak menentu | Catatkan penyediaan lembapan dan prestasi bolong dalam pelan ujian |
| Tanda coklat atau hitam | Zon mati, mendapan, suhu tempatan yang berlebihan dan kerosakan pembersihan | Deposit tong, sejarah haba, amalan penutupan dan suapan tercemar | Minta prosedur permulaan, penutupan dan pembersihan yang didokumenkan |
| Dimensi hanyut semasa larian | Pergerakan terma, pelarasan longgar, haus dan keadaan saluran penyejukan | Output, suhu, tekanan, vakum, air dan kelajuan angkut | Gunakan pensampelan bermasa melalui larian yang stabil, bukan satu sampel awal |
| Tekanan tinggi dan output rendah | Aliran terhad, laluan terhalang, peralihan tidak sesuai atau suhu mati rendah | Skrin tersumbat, skru haus, had suapan dan kelikatan bahan | Tentukan lokasi tekanan dan tetingkap operasi yang boleh digunakan |
Kaedah diagnostik praktikal:tandakan atas, bawah, kiri dan kanan pada extrudate dan profil akhir. Catatkan orientasi yang sama melalui penentukur. Jika kecacatan berputar atau berubah selepas komponen garisan, penyiasatan mempunyai titik permulaan yang lebih baik daripada arahan umum untuk melaraskan acuan.
Pandangan kilang kami:kita berhati-hati apabila kecacatan digambarkan hanya sebagai "permukaan adalah buruk." Kami bertanya di mana ia muncul, sama ada ia berterusan, bila ia bermula selepas permulaan, lot formula yang sedang berjalan dan apa yang berlaku kepada tekanan. Foto rapat dengan orientasi dan bahagian yang dikekalkan selalunya menjimatkan lebih banyak masa daripada mesej yang panjang.

Senarai semak RFQ acuan penyemperitan WPC
RFQ yang lengkap menjadikan sebut harga setanding dan memberikan pasukan kejuruteraan syarat rujukan yang jelas. Gunakan satu nombor semakan merentas lukisan produk, formula, susun atur garisan dan dokumen penerimaan.
- Kenal pasti produk siap.Decking negeri, pagar, rangka pintu, siling, panel, trim atau profil lain. Terangkan aplikasi dan permukaan yang boleh dilihat atau berfungsi.
- Pasangkan keratan rentas terkawal.Sertakan dimensi, dinding, rusuk, rongga, jejari, datum, toleransi, kelurusan, pusingan dan jisim sasaran setiap panjang.
- Berikan formula yang lengkap.Senaraikan gred polimer, jenis dan kandungan kayu, pengisi mineral, pelincir, agen gandingan, penstabil, pigmen, kandungan kitar semula dan sebarang sistem berbuih atau lapisan penutup.
- Terangkan penyediaan bahan.Berikan maklumat pengeringan, pencampuran, pengkompaunan, pelletizing, penyimpanan, ketumpatan pukal dan kawalan kelembapan.
- Tentukan laluan penyemperitan.Skru tunggal keadaan, kembar selari, kembar kon atau tandem; diameter skru; keluaran; kelajuan talian; penapisan; tekanan biasa; dan tingkap suhu.
- Kawal antara muka mekanikal.Pasang bebibir, daftar, bulatan bolt, salur masuk cair, muka pengedap, ketinggian tengah, sokongan, angkat dan sampul ruang.
- Senaraikan data elektrik dan utiliti.Berikan voltan, kekerapan, kawalan pemanas, jenis termokopel, standard kabel, suhu air penyejuk, aliran, tekanan dan kualiti.
- Tunjukkan susun atur hiliran.Sertakan bahagian penentukur, vakum atau sambungan air, tangki penyejuk, meja sokongan, angkut, unit timbul, pemotong dan pelarasan yang tersedia.
- Tentukan kerja permukaan.Nyatakan sama ada produk meninggalkan garisan licin, timbul, diampelas atau disikat dan berapa banyak bahan yang dikeluarkan oleh proses sekunder.
- Senaraikan setiap komponen yang dibekalkan.Penyesuai berasingan, badan mati, sisipan, penentukur, plat penyejuk, pemanas, penderia, pengedap, pengikat, dirian, alatan dan alat ganti.
- Minta fail teknikal.Sertakan lukisan, bil bahan, rekod bahan dan rawatan, laporan pemeriksaan, senarai elektrik, gambar rajah penyejukan, senarai manual dan alat ganti.
- Tulis ujian penerimaan.Namakan formula, profil, output, kelajuan, tempoh larian, rekod proses, kekerapan pensampelan, had dimensi, sampel permukaan dan ujian produk siap.
Amaran penggantian:jangan gunakan acuan usang sebagai satu-satunya definisi set baru. Gabungkan lukisan asal, ukuran antara muka mesin, profil yang disimpan dengan baik dan sebab penggantian. Menyalin ciri aliran haus boleh menghasilkan semula kecacatan lama.
Untuk garisan papan PVC atau WPC, semak semulaTong skru berkembar konik papan PVCdengan pakej alatan. Untuk duti keluaran tinggi atau pengkompaunan, bandingkanlaras skru berkembar selari berputar bersamadan lebih luasjulat skru berkembar selari. Pautan ini menyokong pemilihan peralatan; pilihan terakhir masih bergantung pada formula dan laluan proses.
Terima acuan dengan larian pengeluaran terkawal
Mulakan dengan pemeriksaan komponen, kemudian buktikan hasil pembentukan pada baris. Formula WPC yang dipersetujui penting kerana polimer, kandungan kayu, keadaan lembapan atau sistem pelincir yang berbeza boleh mengubah tekanan, pemulihan permukaan dan dimensi.
| Peringkat penerimaan | Perkara yang perlu disahkan | Rekod untuk disimpan |
|---|---|---|
| Semakan dokumen | Semakan lukisan, senarai komponen, bahan dan skop rawatan, pemanas, penderia, litar penyejukan, alat ganti dan manual | Daftar dokumen yang ditandatangani |
| Pemeriksaan bangku | Antara muka kritikal, daftar, bukaan, sisipan, muka pengedap, pengikat, permukaan aliran dan orientasi pemasangan | Laporan dimensi dan visual terikat dengan nombor bahagian |
| Pemasangan | Ketinggian tengah, muat bebibir, sokongan, akses mengangkat, pendawaian pemanas, penderia, sambungan air dan penjajaran kepada penentukur | Senarai semak pemasangan dan gambar |
| Pemanasan | Pengenalpastian zon, tindak balas pengawal, bacaan sensor, cabutan semasa, kebocoran dan keadaan saluran penyejukan | Peta zon dan bacaan stabil |
| Larian pengeluaran | Formula yang diluluskan, penyediaan suapan, output, kelajuan talian, suhu, tekanan, beban motor, keadaan penyejukan dan pengangkutan | Lembaran proses berasaskan masa dan sampel bahan mentah yang disimpan |
| Pemeriksaan profil | Dimensi luar, bahagian dinding dan rusuk, kelurusan, pusingan, permukaan, warna, jisim setiap panjang dan sesuai dengan komponen mengawan | Pengukuran terikat pada kedudukan pemotongan dan masa pengeluaran |
| Perubahan dan pemulihan | Pelarasan yang dipersetujui, berhenti biasa dan mulakan semula, atau satu saiz atau perubahan warna apabila ia penting kepada pengeluaran harian | Daftar keluar operator dan senarai tindakan yang tinggal |
Produk siap mungkin memerlukan ujian yang melampaui dimensi profil.ASTM D7031ialah panduan untuk menilai sifat mekanikal dan fizikal produk WPC, dan ia menyatakan bahawa pengguna harus memilih ujian yang sesuai dengan aplikasi.ASTM D7032-21meliputi penilaian prestasi untuk WPC dan papan dek kayu plastik, tapak tangga, pengadang dan pegangan tangan.
Untuk papan dek komposit bertetulang gentian semula jadi,ISO 16616:2015menyediakan kaedah ujian, manakalaISO 19821:2017penarafan rentang alamat. Sahkan edisi yang berkenaan, kod kebangsaan dan skop produk sebelum menulis kontrak. Acuan tidak membawa pematuhan produk siap.
Pandangan kilang kami:penyerahan terbaik ialah tetingkap proses yang stabil dan satu set sampel yang boleh dikesan. Kami ingin tahu formula mana yang dijalankan, berapa cepat garisan bergerak, di mana tekanan diselesaikan, cara penyejukan ditetapkan dan bila setiap sampel dipotong. Satu papan tampan yang diletakkan di atas meja tidak menjelaskan sama ada garisan itu boleh mengulanginya.

Soalan lazim
Apakah maklumat yang diperlukan untuk memetik acuan penyemperitan WPC?
Hantar lukisan profil akhir dengan toleransi, formula WPC lengkap, kaedah penyediaan bahan, perincian penyemperit dan penyesuai, keluaran sasaran dan kelajuan talian, susun atur penyejukan dan penghantar, keperluan permukaan, pelan tukar ganti, utiliti yang tersedia dan ujian penerimaan yang boleh diukur. Sampel produk fizikal berguna, tetapi ia tidak seharusnya menggantikan lukisan terkawal.
Bolehkah satu acuan WPC menjalankan komposit kayu berasaskan PE, PP dan PVC?
Bentuk siap yang sama tidak menjadikan bahan boleh ditukar ganti. Formulasi WPC berasaskan PE, PP dan PVC boleh berbeza dalam aliran, tingkap suhu, pelinciran, pengeluaran dan tindak balas penyejukan. Kami menyemak formula yang tepat dan laluan pemprosesan sebelum memutuskan sama ada satu badan perkakas dan sisipan berasingan adalah praktikal atau sama ada perkakas khusus adalah lebih selamat.
Adakah acuan penyemperitan WPC termasuk penentukuran?
Skop yang dipetik mesti berkata. Die penyemperitan membentuk cair panas, manakala penentukur, bahagian penyejukan dan haul-off menahan dan menstabilkan profil semasa ia sejuk. Minta senarai alatan item baris yang mengenal pasti acuan, penyesuai, penentukur, plat penyejuk, pengedap, pemanas, penderia dan alat ganti.
Mengapakah profil WPC berpusing atau tunduk selepas acuan?
Pusing atau haluan boleh datang daripada aliran cetakan yang tidak sekata, bahagian dinding atau web yang tidak seimbang, penyejukan yang tidak sama rata, penjajaran penentukur, output yang tidak stabil, suhu yang tidak seragam atau angkut yang tidak sejajar. Ukur arah dan masa herotan sebelum melaraskan beberapa pembolehubah. Sistem pembentukan dan penyejukan yang lengkap mesti diperiksa.
Bahan manakah yang digunakan oleh Nanhaiya untuk acuan WPC?
Halaman acuan WPC Nanhaiya menyenaraikan keluli dan menerangkan keluli aloi berkekuatan tinggi dengan permukaan yang mengeras dan digilap. Setiap acuan dimesin CNC dan dirawat haba, dengan saluran penyejukan pilihan. Sebut harga yang diluluskan hendaklah mengenal pasti gred yang tepat, skop rawatan, kemasan permukaan aliran dan rekod pemeriksaan untuk projek.
Bagaimanakah profil dek WPC berongga harus ditentukan?
Sediakan keratan rentas lengkap dengan dimensi luar, ketebalan dinding dan rusuk, geometri rongga, jejari, had terima kritikal, muka boleh dilihat, elaun timbul atau mengempelas, jisim sasaran setiap panjang dan standard ujian produk akhir. Tandai dimensi mana yang berfungsi supaya pembuat perkakas tahu di mana pelarasan paling penting.
Bolehkah acuan menjamin pematuhan standard dek WPC?
Tidak. Acuan mengawal pembentukan profil, tetapi prestasi produk akhir juga bergantung pada formula, pengkompaunan, kawalan lembapan, keadaan penyemperitan, penyejukan dan sistem kualiti pengeluaran. Pengilang mesti menguji dek siap mengikut keperluan yang berkenaan, seperti ASTM, ISO atau standard kebangsaan yang dipilih.
Bagaimanakah acuan penyemperitan WPC harus diterima?
Periksa lukisan, bahan, rawatan, antara muka, pemanas, penderia, permukaan aliran dan tukar bahagian yang diluluskan terlebih dahulu. Kemudian jalankan formula pengeluaran yang dipersetujui pada profil yang dinamakan, output dan kelajuan talian. Rekod keadaan proses dan ukur dimensi profil yang disejukkan, bahagian dinding dan rusuk, kelurusan, pusingan, permukaan, jisim setiap panjang dan sebarang ujian yang diperlukan oleh spesifikasi produk.
Kandungan teknikal yang disediakan daripada acuan WPC semasa, laras skru, peralatan dan halaman perkhidmatan Nanhaiya. Sokongan teknikal luaran adalah terhad kepada sumber rasmi USDA, ASTM dan ISO. Dimensi alat akhir, bahan, rawatan, skop talian dan kriteria penerimaan dikawal oleh dokumen projek yang diluluskan.