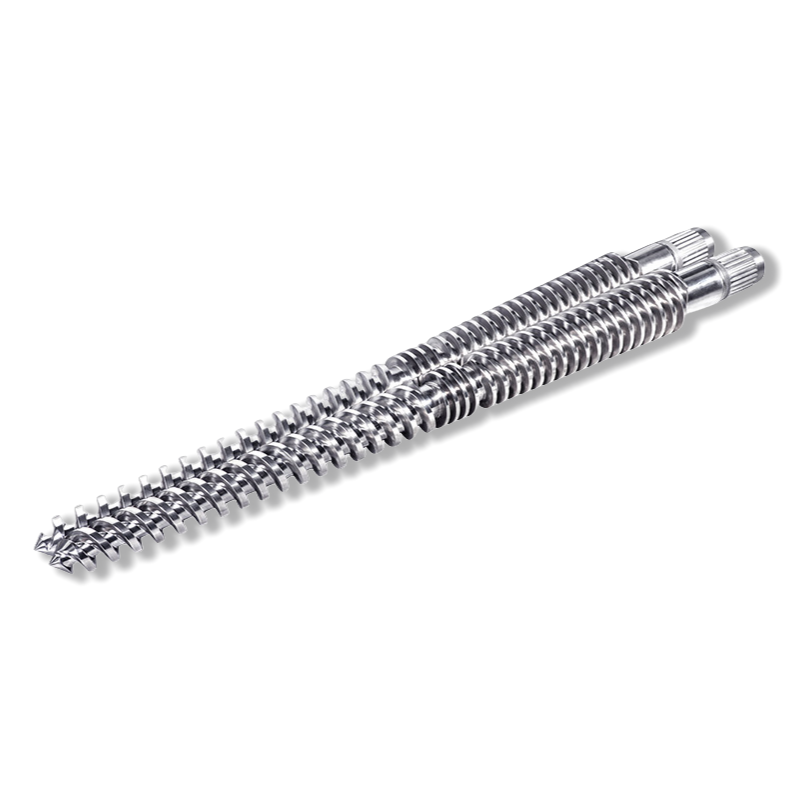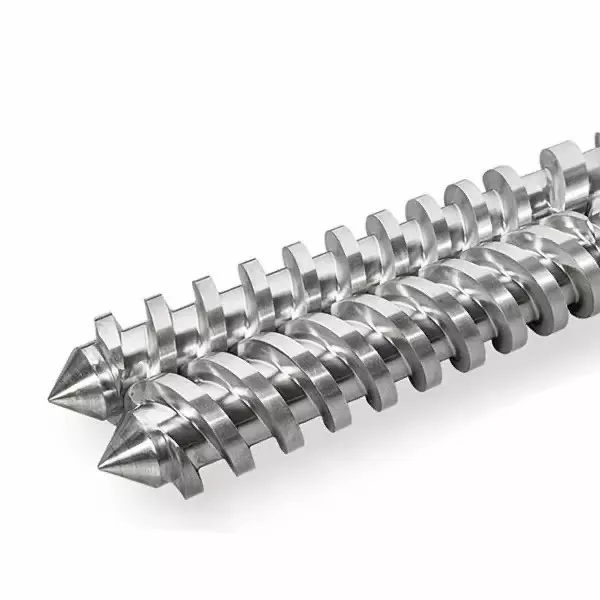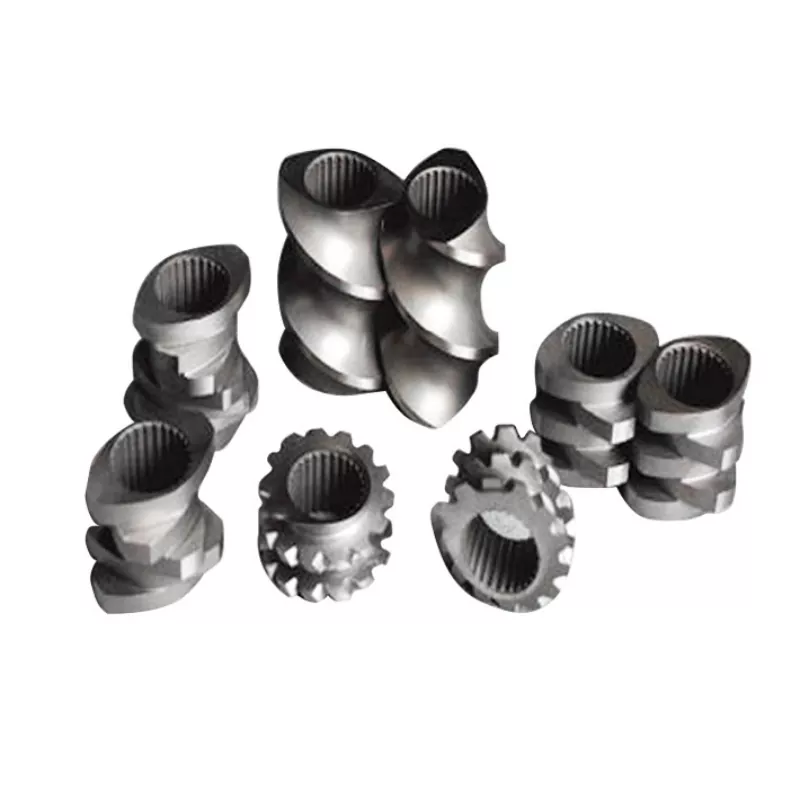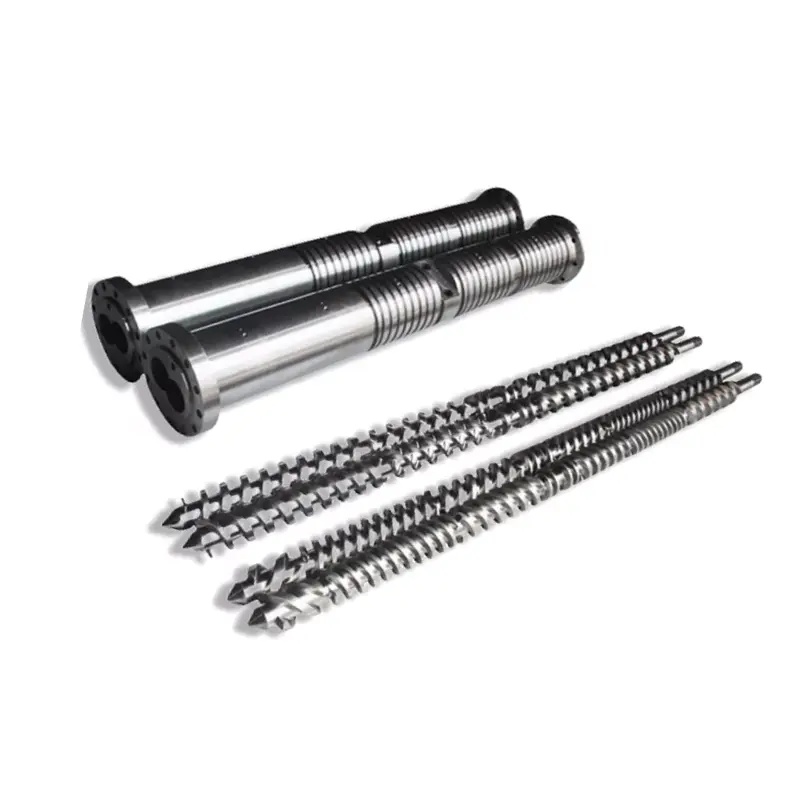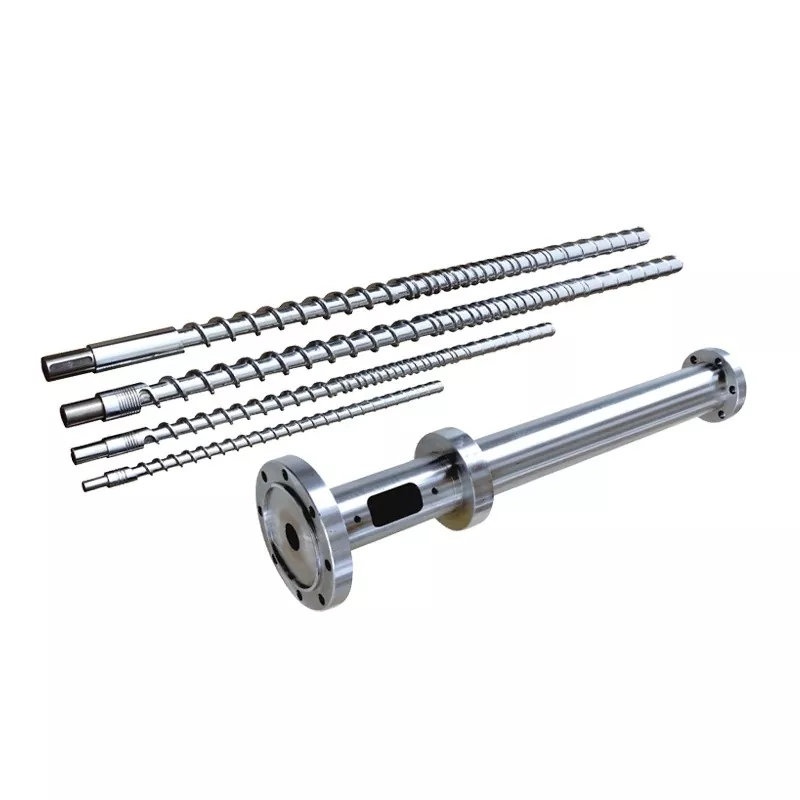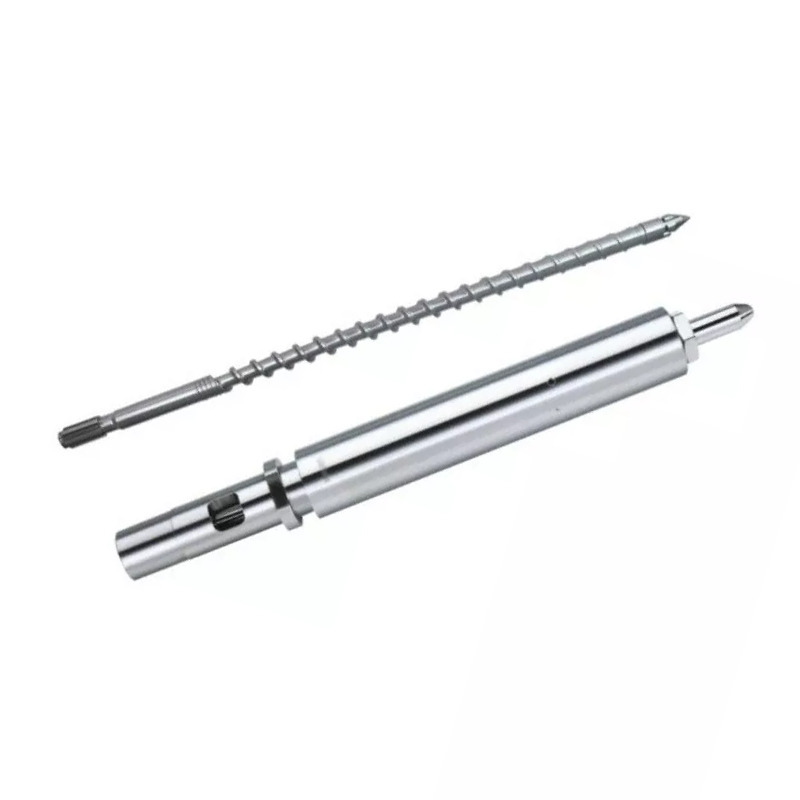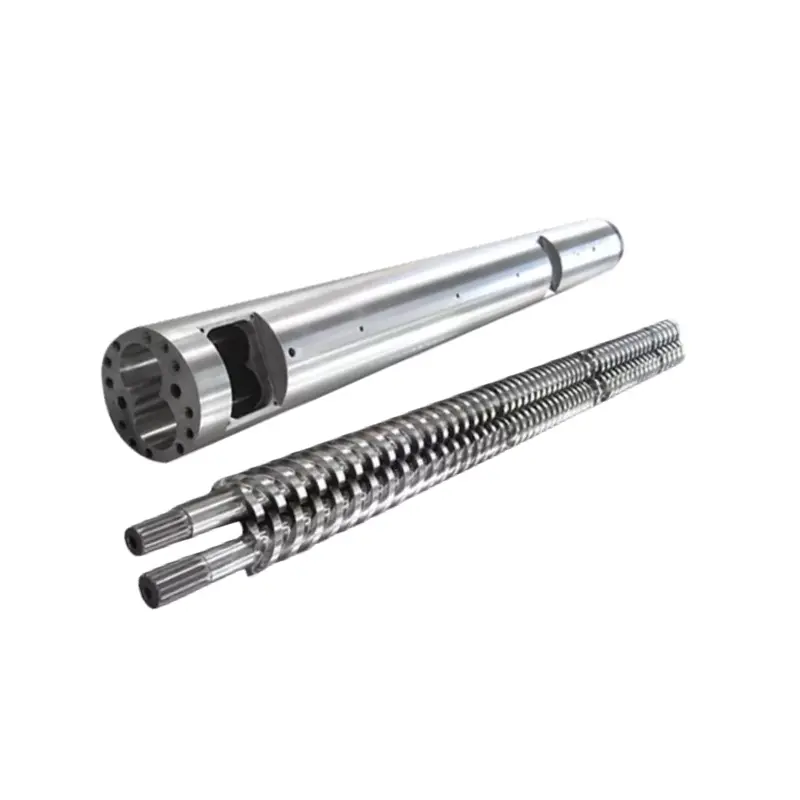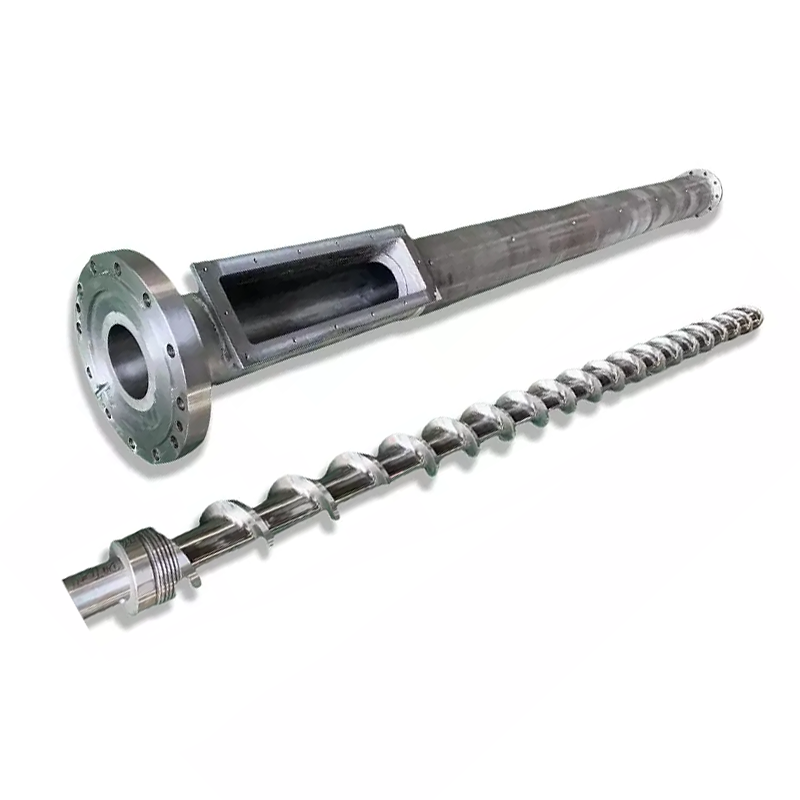
awaktong skru acuan suntikanmenentukan kualiti cair, konsistensi pukulan, dan masa kitaran. Di bawah: cara memilih geometri dan rawatan permukaan untuk resin anda, cara menyelenggara set, dan cara mengesan kecacatan kembali pada skru, tong atau cincin cek dan bukannya mengejarnya melalui tetapan mesin. Skru suntikan 38CrMoAlA nitrided kami membawa lapisan nitrided 0.5–0.8 mm pada 950–1050 HV, sut PE, PP, PS dan ABS serta mengendalikan gentian kaca sehingga 30%. Selepas itu, atau pada resin yang menghakis, lubang memerlukan penyemburan aloi keras ke 62 HRC. Jika output menurun dan kitaran terbentang, baca jadual penyelesaian masalah sebelum menyentuh titik set lain.

Apakah Tong Skru Pengacuan Suntikan?
Skru dan tong membentuk unit pemplastikan mesin pengacuan suntikan. Bersama-sama, mereka mengambil pelet pepejal dari corong, mencairkannya, mencampurkannya menjadi cair seragam, mengukur pukulan tepat, dan menyuntik pukulan itu ke dalam acuan. Setiap bahagian yang dihasilkan oleh mesin anda melalui pasangan ini.
Acuan menggantikan muncung, menala acuan dan melaraskan suhu selama berminggu-minggu sebelum mereka melihat unit pemplastikan. Perintah itu ke belakang. Apabila skru atau tong haus, tiada titik tetap pada pengawal membawa proses itu kembali.
Peranan Skru dalam Pengplastisan
Skru melakukan kebanyakan lebur, dan bukan dengan jalur pemanas. Haba tong menyumbang, tetapi mekanisme lebur yang dominan adalahhaba ricih: skru menyeret polimer ke dinding tong panas, dan geseran menjana haba di dalam bahan itu sendiri. Itulah sebabnya geometri skru mengubah suhu cair walaupun titik set anda tidak bergerak.
Skru juga mengukur pukulan. Ia berputar untuk mengplastis, menarik balik apabila cair terkumpul di hadapan hujungnya, kemudian berhenti. Jarak yang ditarik balik ialah saiz pukulan anda. Sebarang cair yang bocor ke belakang semasa penerbangan atau melepasi cincin semak merosakkan ukuran tersebut.
Akhirnya, skru disuntik. Ia berhenti berputar dan memacu ke hadapan seperti pelocok, memaksa cair melalui muncung. Peranan dwi ini, berputar dan bersaling, memisahkan skru suntikan daripada skru penyemperitan.
Peranan Tong dalam Pemindahan dan Penahanan Haba
Tong ialah bekas tekanan ketepatan dengan lubang yang dipanaskan. Ia mengandungi tekanan suntikan, memindahkan haba daripada jalur ke dalam polimer, dan menyediakan dinding keras yang menentang bahan ricih skru.
Lubangnya mesti kekal bulat, lurus dan ketat dari segi dimensi. Apabila gerek memakai saiz yang besar, kelegaan antara penerbangan skru dan dinding tong bertambah. Cairkan kemudian bocor ke belakang sepanjang penerbangan dan bukannya bergerak ke hadapan, dan kadar pengplastikan menurun.
Pemanasan tong dizonkan, biasanya suapan, mampatan, dan pemeteran, masing-masing dengan pengawal dan termokopelnya sendiri. Termokopel hanyut dalam satu zon boleh memasak bahan selama berbulan-bulan sementara paparan berbunyi normal.
Bagaimana Skru dan Tong Berfungsi Bersama sebagai Sistem
Kedua-dua bahagian berfungsi sebagai pasangan yang sepadan, dan nombor yang menerangkan pasangan itu ialahkelegaan jejari: separuh perbezaan antara diameter lubang tong dan diameter penerbangan skru.
Kelegaan adalah kecil mengikut reka bentuk. Peraturan asas industri untuk set baharu ialah kira-kira 0.001 inci kelegaan setiap sisi untuk setiap inci diameter skru. Pada skru 60 mm (kira-kira 2.36 in), yang mendarat berhampiran 0.06 mm setiap sisi. Lukisan binaan anda adalah kuasa, dan ia hendaklah sentiasa menjadi nombor yang anda semak.
Jurang kecil itu melakukan kerja sebenar. Ia memaksa polimer untuk ricih terhadap dinding tong dan bukannya tergelincir melepasi. Kelegaan dua kali ganda dan ricih menjadi lemah, lebur menjadi perlahan, keluaran menurun, dan mesin cuba mengimbangi dengan haba yang tidak sepatutnya diperlukan.
Menggantikan satu bahagian sahaja jarang membaiki sepasang yang haus. Skru baharu di dalam tong yang haus memulihkan hanya separuh kelegaan yang hilang, dan ketidakpadanan memakai bahagian baharu lebih cepat daripada yang sepatutnya.
Anatomi Skru Pengacuan Suntikan
Skru suntikan standard terbahagi kepada tiga zon ditambah dengan pemasangan hujung. Setiap zon mempunyai pekerjaan, dan masing-masing gagal dalam cara yang anda boleh kenali.
| Zon | Kedalaman saluran | Kerja | Bagaimana rupa kegagalan |
|---|---|---|---|
| suapan | Dalam | Ambil dalam pelet, hantar ke hadapan | Merapatkan, kelaparan, makanan yang tidak menentu, pemulihan yang tidak konsisten |
| Mampatan (peralihan) | Cetek | Padat dan cairkan polimer pada dinding tong | Tidak cair, pencampuran yang lemah, zon ini haus dahulu |
| Pemeteran | cetek | Homogenkan dan pam cair yang konsisten | Variasi pukulan, lonjakan suhu |
| Petua dan cincin semak | — | Kedap terhadap aliran balik semasa suntikan | Hanyutan saiz pukulan, pukulan pendek, kehilangan kusyen |
Zon Suapan
Saluran dalam mengambil pelet dari tekak corong dan menggerakkannya ke hadapan sebagai pepejal. Zon ini tidak banyak cair. Ia menyampaikan.
Masalah suapan menyamar sebagai masalah lebur. Jika pelet melekat di kerongkong, atau bahagian suapan terlalu panas dan pelet menjadi lembut dan melekat lebih awal, skru akan kelaparan. Masa pemulihan berubah, dan saiz pukulan mengikuti. Periksa penyejukan tekak suapan sebelum anda menyalahkan geometri.
Zon Mampatan (Peralihan).
Saluran menjadi lebih cetek di sepanjang bahagian ini. Cetek itu memerah polimer terhadap dinding tong panas dan menghasilkan haba ricih yang melakukan leburan.
Zon mampatan ialah tempat haus tertumpu. Tekanan memuncak di sini, dan pengisi yang melelas mengisar paling sukar di sini. Apabila anda mengukur skru yang haus, di sinilah anda mencari nombor dahulu.
Zon Pemeteran
Saluran cetek, kedalaman malar menghomogenkan cair dan mengepamnya ke hadapan pada tekanan stabil. Zon ini menentukan ketekalan pukulan ke pukulan.
Haus zon pemeteran muncul sebagai variasi pukulan dan suhu cair yang meningkat pada titik tetap yang sama. Skru bekerja lebih keras untuk menggerakkan bahan yang sama.
Petua Skru, Cincin Periksa & Injap Tidak Pulangan
Pemasangan cincin cek, kadangkala dipanggil injap tidak kembali, patut mendapat perhatian yang lebih daripada yang sepatutnya. Ia terletak di hujung skru dan melakukan satu kerja: semasa suntikan ia mengelak, jadi cair masuk ke dalam acuan dan bukannya belakang di atas skru.
Apabila ia berhenti mengedap, anda mendapat variasi saiz tangkapan, tangkapan pendek dan kusyen yang hilang. Pengacu menghabiskan berminggu-minggu melaraskan tekanan suntikan, masa tahan, dan suhu mengejar ini. Tiada satu pun daripadanya berfungsi, kerana cair itu melarikan diri ke belakang melepasi cincin yang usang.
Tiga isyarat menunjuk pada gelang semak secara khusus. Kusyen berbeza-beza pukulan ke pukulan dan bukannya kekal malar. Berat tembakan melayang semasa mesin melaporkan pemulihan normal. Dan proses yang boleh berulang tiba-tiba bertukar menjadi tidak menentu tanpa perubahan dalam resin atau tetapan.
Parameter Geometri Skru Utama
Empat nombor menggambarkan skru suntikan. Fahami mereka, dan sebut harga pembekal berhenti menjadi kotak hitam.
Nisbah L/D: Definisi, Formula dan Nilai Disyorkan oleh Resin
Nisbah L/Dialah panjang kerja skru dibahagikan dengan diameter luarnya. Skru 22 kali lebih panjang daripada lebarnya mempunyai L/D 22:1. Formulanya hanya L dibahagikan dengan D, dan skala nisbah dengan saiz: skru 50 mm pada 22:1 mempunyai panjang kerja 1,100 mm.
L/D mengawal berapa banyak ruang yang ada pada skru untuk mencairkan, mencampur dan menghomogenkan. Lebih lama memberikan lebih banyak kapasiti lebur dan pencampuran yang lebih baik. Lebih pendek memberikan lebih sedikit masa kediaman, yang melindungi resin sensitif haba.
Skru suntikan berjalan lebih pendek daripada skru penyemperitan. Skru menyediakan satu pukulan pada satu masa dan bukannya mengepam secara berterusan, dan bahan terletak di dalam tong di antara pukulan. DalamPengacuan suntikan nisbah L/Damalan, kebanyakan mesin jatuh antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 biasa pada mesin tujuan umum.
Resin sensitif haba seperti PVC mengutamakan hujung yang lebih pendek, jadi bahan menghabiskan lebih sedikit masa panas. Plastik kejuruteraan yang memerlukan pencairan menyeluruh memihak kepada penghujung yang lebih panjang. Panduan nisbah L/D kami merangkumi pertukaran secara mendalam.
Nisbah Mampatan: Bagaimana Ia Mempengaruhi Haba Ricih dan Kualiti Leburan
Nisbah mampatanmembandingkan kedalaman saluran dalam zon suapan dengan kedalaman saluran dalam zon pemeteran. Skru dengan saluran suapan tiga kali lebih dalam daripada saluran pemeterannya mempunyai nisbah mampatan 3:1.
Nisbah mampatan menetapkan betapa keras skru berfungsi bahan. Mampatan yang lebih tinggi bermakna lebih banyak ricih, lebih haba mekanikal, dan lebur yang lebih agresif. Mampatan yang lebih rendah merawat polimer dengan lembut.
Padankan dengan resin, bukan pada keutamaan untuk nombor yang lebih besar. Poliolefin berkelikatan rendah memerlukan ricih positif untuk cair dengan bersih. Resin sensitif haba seperti PVC, PC, dan POM merosot di bawah ricih yang PE akan menolak. Panduan nisbah mampatan kami berfungsi melalui julat.
Kedalaman Penerbangan, Lebar Saluran dan Kesannya pada Output
Nisbah mampatan ialah nisbah, dan dua skru dengan nisbah yang sama boleh berkelakuan berbeza. Kedalaman mutlak penting.
Saluran pemeteran dalam menggerakkan lebih banyak bahan setiap revolusi, meningkatkan kadar pemplastikan, tetapi ia kurang bercampur dengan teliti dan menghasilkan cair yang kurang seragam. Saluran pemeteran cetek bercampur lebih baik dan memberikan suhu yang lebih konsisten, pada output yang lebih rendah setiap giliran.
Lebar penerbangan dan sudut heliks menjejaskan kecekapan penyampaian dan ricih yang dilihat bahan di daratan penerbangan. Ini ialah butiran reka bentuk yang anda tentukan dengan menerangkan proses anda kepada pereka skru, bukan nombor yang perlu anda pilih daripada jadual.
Diameter Skru dan Hubungan Saiz Pukulan
Diameter skru menetapkan kapasiti pukulan mesin. Skru yang lebih besar menyesarkan lebih banyak volum setiap milimeter perjalanan ke hadapan, jadi ia memberikan pukulan yang lebih besar.
Peraturan praktikal ialah jalur selesa, bukan had yang sukar. Jalankan pukulan yang menggunakan sebahagian kecil daripada kapasiti tong dan bahan berada di dalam tong terlalu lama, berbasikal melalui haba dan merendahkan. Berlari pada kapasiti hampir penuh dan anda kehilangan kusyen yang diperlukan untuk pembungkusan yang konsisten.
Kebanyakan acuan menyasarkan pukulan di suatu tempat di tengah-tengah julat yang boleh digunakan tong. Jika bahagian anda terletak di luar jalur itu, pembaikan yang betul ialah diameter skru yang berbeza, bukan tetapan mesin yang lebih keras.
Berikut ialah jadual dimensi kami yang diterbitkan, yang menunjukkan cara kapasiti tangkapan menjejaki saiz skru dan tong merentas julat yang kami bina. Gunakannya untuk mencari mesin anda, atau untuk memeriksa kewarasan diameter yang dipetik oleh pembekal kepada anda.
| Tembakan (g) | Skru Ø × panjang (mm) | Tong Ø × panjang (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dua perkara untuk dibaca daripadanya. Kapasiti pukulan meningkat dengan diameter, seperti yang dikehendaki oleh fizik. Dan diameter luar tong tumbuh bersamanya, itulah sebabnya skru yang lebih besar tidak pernah naik taraf percuma: ia adalah kelas saiz mesin yang berbeza.
Jenis Skru Pengacuan Suntikan: Mana Satu Yang Anda Perlukan?
Lima keluarga skru meliputi hampir setiap aplikasi suntikan. Yang betul bergantung pada resin anda dan apa yang diminta oleh bahagian anda.
| Jenis skru | Apa yang dilakukannya | Terbaik untuk | Kelemahan |
|---|---|---|---|
| Tujuan umum (GP) | Penerbangan tunggal, tiga zon standard | PE, PP, PS, ABS, kebanyakan resin komoditi | Geometri kompromi; bergelut dengan resin yang menuntut |
| Penghalang | Penerbangan kedua memisahkan katil pepejal dari kolam cair | Peleburan yang lebih baik, keluaran yang lebih tinggi, bahagian yang tidak sensitif terhadap cair | Kos lebih; berlebihan pada resin mudah |
| Pencampuran / sebatian | Menambah bahagian Maddock atau pencampuran pin | Masterbatch warna, sebatian terisi, bahagian sensitif coretan | Ricih tambahan; salah untuk resin sensitif haba |
| Vented (dua peringkat) | Zon penyahmampatan ditambah port bolong menarik keluar meruap | Resin higroskopik di mana pengeringan tidak praktikal | Kompleks; bolong boleh terliur jika tidak sepadan |
| khusus PVC | Mampatan rendah, permukaan digilap, tiada bintik mati | PVC tegar dan fleksibel | Tujuan-dibina; bukan skru kegunaan umum |
Skru Tujuan Am (GP): Paling Biasa, Terbaik Untuk?
Skru GP adalah kompromi, dan bagus. Ia menjalankan PE, PP, PS, dan ABS boleh diterima, yang meliputi kebanyakan pengacuan komoditi. Pembina mesin menghantarnya sebagai standard kerana ia adalah lalai paling selamat apabila mereka tidak tahu perkara yang akan anda jalankan.
Kompromi membebankan anda apabila resin semakin menuntut. Skru GP pada nilon berisi kaca haus dengan cepat. Skru GP pada PVC tegar merendahkan bahan. Skru GP yang ditolak untuk keluaran maksimum pada bahagian dinding nipis menghasilkan tidak cair. Apabila mana-mana daripada itu menerangkan proses anda, skru yang dibina khas akan membayar sendiri dalam sekerap sahaja.
Skru Penghalang: Pemisahan Cairan dan Kehomogenan yang Lebih Baik
Skru penghalang menambah penerbangan kedua melalui zon lebur. Penerbangan itu secara fizikal memisahkan pelet pepejal yang tinggal daripada leburan yang telah terbentuk, dan memastikan pepejal itu ditekan pada dinding tong panas di mana ia terus mencair.
Tanpa penghalang, zarah pepejal bersembunyi di dalam kolam cair, terlindung dari dinding, dan boleh bertahan ke muncung sebagai tidak cair. Dengan satu, peleburan selesai dengan lebih lengkap dan lebih konsisten.
Hasilnya ialah keseragaman cair yang lebih baik pada keluaran yang sama atau lebih tinggi, yang ditunjukkan sebagai kurang cair, kawalan pukulan yang lebih ketat dan tetingkap proses yang lebih luas. Acuan yang menjalankan pembungkusan dinding nipis, bahagian optik, atau apa-apa yang tidak sensitif harus meminta satu dengan nama.
Skru Mencampur / Mengkompaun: Untuk Bahan Masterbatch Berisi dan Warna
Skru pembancuh tambah bahagian pengadun khusus, biasanya berhampiran hujungnya. Bahagian Maddock (bergalur) memaksa cair melalui celah sempit, memecahkan zarah yang tidak cair dengan ricih. Pengadun pin membelah dan menggabungkan semula aliran, mengedarkan warna dan pengisi.
Gunakan satu apabila coretan warna adalah masalah kualiti, apabila penyebaran masterbatch penting, atau apabila pengedaran pengisi memacu prestasi bahagian. Tukar ganti ditambah ricih, yang menjadikan bahagian pencampuran sebagai pilihan yang salah untuk resin sensitif haba yang sudah menghampiri had kemerosotannya.
Skru Vented / Degassing: Untuk Resin Higroskopik
Skru bolong berjalan dua peringkat. Peringkat pertama cair, kemudian saluran mendalam secara tiba-tiba, menurunkan tekanan cair kepada hampir sifar pada lubang bolong yang dipotong ke dalam tong. Kelembapan dan meruap terlepas ke sana, selalunya di bawah vakum. Peringkat kedua kemudian menekan semula cair untuk suntikan.
Ini berfungsi untuk resin higroskopik di mana pengeringan tidak praktikal atau tidak boleh dipercayai. Ia juga membawa risiko: jika kedua-dua peringkat tidak sepadan, cair menolak keluar dari lubang bolong dan bukannya gas. Skru berventilasi dan tong berventilasi mesti direka bentuk bersama-sama, itulah sebabnya ia ditetapkan sebagai satu set dan tidak dipasang semula secara santai.
Reka Bentuk Skru Khusus PVC: Mengapa Skru Standard Gagal dengan PVC
PVC tegar menghukum skru standard dalam dua cara sekaligus. Ia merosot di bawah ricih, melepaskan hidrogen klorida, yang kemudiannya menghakis keluli yang didudukinya. Kerosakan bermula sebelum operator melihat kecacatan.
Skru PVC menjawab kedua-dua ancaman. Mampatan rendah mengekalkan ricih lembut. Permukaan yang digilap dan geometri bebas bintik mati menghalang bahan daripada bertakung dan masak. Set hampir selalu memerlukan rintangan kakisan dalam rawatan permukaan, bukan sahaja rintangan haus. kamiPanduan laras skru PVCmeliputi kimia, dan kamitong skru berkembar konberkhidmat PVC pada bahagian penyemperitan.
Cara Memilih Tong Skru Yang Tepat untuk Resin Anda
Pemilihan resin memacu setiap keputusan lain pada halaman: geometri, keluli dan permukaan. Baca jadual, kemudian baca nota di bawahnya, kerana nota itu membawa amaran.
| damar | L/D biasa | Nisbah mampatan biasa | Jenis skru | Nota khas |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP atau penghalang | Pemaaf. Memerlukan ricih positif untuk cair dengan bersih |
| PS / PINGGUL | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Kelikatan rendah, mudah cair. Campuran lembut pada PINGGUL |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP atau penghalang | Amorfus. Tonton haba ricih, coretan kelihatan dengan mudah |
| PC dan plastik kejuruteraan | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Penghalang atau GP, ricih rendah | Suhu cair tinggi, tingkap sempit. L/D lebih panjang, mampatan lembut |
| PVC tegar | 18:1 – 20:1 | 1.6:1 – 2.5:1 | khusus PVC | Rintangan kakisan bukan pilihan. Masa tinggal yang singkat |
| PVC fleksibel | 18:1 – 20:1 | 2.0:1 – 2.8:1 | khusus PVC | Lebih memaafkan daripada tegar, masih menghakis |
| PET (preform) | 20:1 – 24:1 | Pemeteran rendah dan tepat | PET yang dibina dengan tujuan | Keringkan atau degradkannya. Ricih rendah, kediaman minimum, permukaan berkilat |
| POM (asetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, ricih rendah | Merosot secara mendadak jika terlalu panas. Kawalan suhu yang tepat |
| Berisi kaca / melelas | Damar setiap asas | Damar setiap asas | Jenis asas + permukaan keras | Geometri mengikut resin asas. Thepermukaanadalah apa yang berubah: pergi bimetallic |
Cara menggunakan jadual ini:ini adalah julat dan titik permulaan yang biasa diterbitkan, bukan spesifikasi. Mesin anda, gred anda, bahagian anda, dan output anda mengalihkan nombor. Pereka skru mengesahkan geometri akhir terhadap proses sebenar anda. Jangan sekali-kali memesan dari jadual generik tanpa perbualan itu.
PP dan PE: Separa kristal, Ricih Sederhana
Poliolefin adalah kes yang mudah. Mereka bertolak ansur dengan ricih, cair di atas tingkap yang luas, dan memaafkan skru GP. Mampatan sederhana hingga lebih tinggi berfungsi dengan baik, kerana resin kelikatan rendah ini memerlukan ricih positif untuk cair dengan bersih dan bukannya tergelincir melalui separuh cair.
Tolak keluaran dengan kuat pada dinding nipis, dan skru penghalang memperoleh kosnya dengan menghasilkan cair yang lebih lengkap pada kelajuan yang sama.
ABS dan PS: Amorfus, Perhatikan Haba Ricih
Resin amorfus melembutkan dalam julat dan bukannya lebur pada titik tajam. PS berjalan pada mampatan rendah kerana ia mudah cair. ABS memerlukan lebih penjagaan: ia menunjukkan coretan dan splay apabila ia merosot, dan haba ricih biasanya menjadi punca.
Jika bahagian ABS bergaris dan titik tetapan anda kelihatan betul, syak ricih sebelum anda mengesyaki pengering. Nisbah mampatan yang agresif pada resin amorfus sensitif haba menghasilkan kecacatannya sendiri.
PC dan Plastik Kejuruteraan: Suhu Tinggi, L/D Lebih Lama
PC, nilon, PBT, dan saudara-mara mereka cair tinggi dan merendahkan hampir di atas itu. Mereka memerlukan pencairan menyeluruh, yang berpendapat untuk L/D yang lebih lama, tetapi mereka juga menghukum masa kediaman, yang menentang pegangan cair dalam tong besar.
Resolusi lebih panjang L/D dengan mampatan lembut dan tangkapan bersaiz betul. Silapkan saiz tangkapan pada PC dan bahan kitaran melalui haba sehingga kekuningan, tidak kira betapa bagusnya skru itu.
PVC Tegar dan Fleksibel: Ketahanan Kakisan Kritikal
Semua perkara di atas tentang PVC terpakai untuk pemilihan. PVC tegar terletak di hujung rendah kedua-dua L/D dan mampatan, kerana masa dan ricih kedua-duanya adalah musuh. Rawatan permukaan mesti menahan kakisan, bukan hanya lelasan, dan itu mengubah pilihan aloi di dalam tong dwilogam.
PET dan POM: Ricih Rendah, Kawalan Suhu Tepat
PET adalah higroskopik. Air dalam cair menghidrolisis rantai polimer, menurunkan kelikatan intrinsik, dan meninggalkan prabentuk rapuh dan berjerebu manakala mesin kelihatan seperti berfungsi dengan baik. Keringkan resin dengan betul, jalankan ricih rendah, pastikan tempat tinggal pendek, dan nyatakan permukaan yang digilap supaya mendapan tidak terbentuk.
POM bertolak ansur dengan pemampatan biasa tetapi merosot secara mendadak apabila terlalu panas, dan produk degradasinya adalah berbahaya. Kawalan suhu dan disiplin masa tinggal lebih penting daripada geometri pintar.
Bahan Berisi Kaca dan Melelas: Talian 30%.
Berikut ialah peraturan paling jelas pada halaman, dan ia adalah nombor, bukan perasaan.Gentian kaca sehingga 30%: set 38CrMoAlA nitrided mengendalikannya.Kami membina dan menilai skru suntikan nitrid kami dengan tepat, dipadamkan dan dibaja, kemudian dinitridakan dengan gas kepada bekas 0.5–0.8 mm pada 950–1050 HV.
Di atas 30% kaca, atau dengan pengisi mineral dan kalis api di atas, permukaannya perlu berubah.Kes nitrided ialah lapisan resapan, dan pengisi yang melelas memotongnya jauh lebih awal daripada keluli di bawahnya.
Iaitu apabila alaras skru dwilogamberhenti menjadi peningkatan dan menjadi spesifikasi yang betul: aloi keras menyembur bulatan penuh di sekeliling zon haus gerek, menjadikan kekerasan dalam kepada 62 HRC. Geometri masih mengikut resin asas. Hanya permukaan yang berubah. kamipanduan dwilogam vs nitridedberfungsi melalui logik kos.
Jenis Tong, Bahan dan Rawatan Permukaan
Tong tidak gagal secara mendadak. Ia terbuka, secara senyap, dan membawa keluaran anda bersamanya. Bahan dan permukaan menentukan berapa lama masa yang diambil.
Tong Keluli Nitrided Standard: Aplikasi dan Had
Nitriding meresap nitrogen ke dalam permukaan keluli, membentuk kes keras. Kami gas-nitrida skru suntikan 38CrMoAlA kami pada 500–560 °C, menghasilkan lapisan nitrid setebal 0.5–0.8 mm pada 950–1050 HV. Itu meningkatkan rintangan haus sebanyak 30–40% berbanding keluli yang tidak dirawat.
Keluli asas dipadamkan dan dibaja terlebih dahulu, yang mengangkat rintangan haus ricih sebanyak 50% dengan sendirinya. Bersama-sama, kedua-dua langkah tersebut memberikan hayat perkhidmatan kira-kira 10,000–20,000 jam pada resin tidak menghakis seperti PE dan PP.
Hadnya ialah kedalaman kes. Sebaik sahaja lelasan menembusi lapisan nitrid, teras yang lebih lembut di bawahnya cepat haus. Kami menilai skru suntikan nitrided kami untuk sebatian bertetulang gentian kaca sehingga 30% (contohnya PA ditambah gentian kaca). Di atas itu, atau pada resin yang menghakis, bekas nitrided tidak sepadan dan permukaannya perlu berubah.
Tong Dwilogam: Pembinaan, Kos dan Apabila Ia Membayar
Tong dwilogam menyimpan badan keluli aloi dan menggabungkan aloi haus yang berasingan ke dalam lubang. Pada tong kami, kami menyembur aloi keras di sekeliling bulatan penuh zon haus gerek, menjadikan kekerasan bahagian dalam kepada 62 HRC.
Itu adalah jenis perlindungan yang berbeza daripada nitriding. Sarung nitrided ialah lapisan resapan yang diukur dalam pecahan milimeter. Lubang aloi yang disembur atau bercantum ialah lapisan logam yang berbeza, dan pengisi yang melelas perlu melalui kesemuanya.
Aloi dipilih untuk ancaman. Permukaan yang kaya dengan karbida dan tungsten karbida menahan lelasan daripada pengisi kaca dan mineral. Aloi galas nikel menahan kakisan daripada PVC dan sebatian kalis api. Pilih aloi yang salah dan anda telah membayar untuk tong dwilogam yang menyelesaikan masalah yang salah.
Ia memberi hasil apabila suapan anda melelas atau menghakis. Aritmetiknya mudah: jika set dwilogam bertahan beberapa kali selagi set nitrid pada bahan anda, harga pembelian yang lebih tinggi dibahagikan kepada kos yang lebih rendah setiap tahun, sebelum anda mengira sekerap dan masa henti yang anda elakkan.
Bersegmen lwn Monolitik Tong: Fleksibiliti lwn Ketepatan
Tong monolitik (sekeping) dimesin daripada satu badan. Ia memegang kelurusan dan ketumpuan yang terbaik, dan ia adalah kebiasaan untuk pengacuan suntikan, di mana ketepatan memacu ketekalan pukulan.
Tong berbahagian bolt bersama-sama dari bahagian, yang membolehkan bahagian haus diganti tanpa membuang keseluruhan tong, dan membolehkan port bolong diposisikan secara fleksibel. Perdagangan adalah penjajaran: setiap sambungan adalah peluang untuk salah jajaran, dan mesin suntikan kurang memaafkan daripada penyemperit pengkompaunan.
Keluli Asas dan Pilihan Permukaan Yang Berada di Atasnya
38CrMoAlAialah keluli asas yang kami mesin skru suntikan kami, dan ia adalah lalai industri atas sebab tertentu. Kimia kromium-molibdenum-aluminiumnya direka untuk nitriding: aluminium membentuk nitrida yang keras dan stabil dalam kes manakala teras kekal keras.
Keluli asas membawa beban mekanikal. Permukaan di atasnya mengambil masa yang lama, dan di situlah terletaknya pilihan sebenar. Sebagai apengeluar laras skrukami membekalkan julat permukaan penuh, dan masing-masing menjawab ancaman yang berbeza:
- Nitriding— Lapisan 0.5–0.8 mm pada 950–1050 HV. Resin bersih, gentian kaca sehingga 30%.
- Permukaan dwilogam— aloi keras bercantum di sekeliling zon haus gerek, gerek hingga 62 HRC. Kewajipan melelas dan menghakis.
- Penyemburan karbida tungsten— untuk kes lelasan yang paling sukar.
- Penyaduran krom— permukaan licin, mesra pelepasan. Membantu dengan perubahan warna dan melekat, bukan dengan lelasan berat.
- Keluli tahan karat— apabila rintangan kakisan atau ketulenan bahan mendahului keperluan dan bukannya haus.
Panduan bahan tong skru kami membandingkan keluli asas sepenuhnya.
Rawatan Permukaan Berbanding
| Bahan / rawatan | Kekerasan | Ketahanan pakai | Rintangan kakisan | Terbaik untuk |
|---|---|---|---|---|
| 38CrMoAlA, nitrid | 950–1050 HV, lapisan 0.5–0.8 mm | bagus | Sederhana | PE, PP, PS, ABS; gentian kaca sehingga 30%. lalai ekonomi |
| Permukaan dwilogam | Bore ke 62 HRC | Cemerlang | bagus | Diisi kaca melebihi 30%, diisi mineral, dikisar semula, kewajipan melelas |
| Penyemburan karbida tungsten | Sangat tinggi | Cemerlang | bagus | Kes lelasan yang paling sukar |
| Permukaan aloi asas nikel | Dipilih setiap rumusan | bagus | Cemerlang | PVC, fluoropolimer, kalis api |
| Penyaduran krom keras | Keras, sangat nipis | Sederhana | bagus | Pelepasan licin, perubahan warna lebih mudah, anti-stick |
| Keluli tahan karat | Setiap gred | Sederhana | Cemerlang | Aplikasi berasaskan kakisan atau ketulenan |
Tentukan permukaan untuk suapan paling kotor yang sebenarnya akan berjalan, bukan yang paling bersih. Menentukan sarung bersih ialah cara paling biasa set baharu mati lebih awal.
Penyelenggaraan: Bagaimana Mendapatkan Setiap Jam Yang Set Boleh Berikan
Penyelenggaraan tidak membalikkan kehausan. Ia menghalang anda daripada menambah haus yang boleh dielakkan di atas jenis yang tidak dapat dielakkan, dan ia memberi anda data untuk merancang penggantian dan bukannya bertindak balas terhadapnya.
Senarai Semak Pemeriksaan Rutin
| Kekerapan | Apa yang perlu diperiksa | kenapa |
|---|---|---|
| Setiap syif | Suhu cair berbanding normal, masa pemulihan, konsistensi kusyen, beban motor | Ini hanyut sebelum kecacatan muncul |
| Setiap bahan atau warna berubah | Bersihkan sepenuhnya; periksa pembersihan untuk bintik hitam atau bahan terdegradasi | Bintik bermaksud bintik mati atau kemerosotan di suatu tempat |
| Bulanan | Sahkan termokopel dan jalur pemanas; periksa penyejukan tekak suapan | Sensor hanyut memasak bahan selama berbulan-bulan tanpa disedari |
| Setiap kali skru keluar | Ukur OD penerbangan dan ID lubang tong pada kedudukan yang ditanda; periksa cincin cek | Skru sudah keluar. Sepuluh minit mengukur adalah data percuma |
| Sekurang-kurangnya setiap tahun (tugas kasar atau menghakis) | Tarikan terancang: ukuran haus penuh, semak penjajaran, catatkan bacaan | Diisi, PVC dan tugas rerind memakai set jauh lebih cepat daripada resin bersih |
Prosedur Pembersihan yang Betul Apabila Menukar Resin atau Warna
Bersihkan sebelum setiap perhentian dan setiap pertukaran, tanpa pengecualian untuk hari-hari sibuk. Bahan yang dibiarkan sejuk di dalam tong merosot, dibakar pada permukaan dan kembali kemudian sebagai bintik hitam di bahagian pelanggan.
Gunakan sebatian pembersihan komersial untuk perubahan warna, untuk penutupan dan sebelum beralih kepada polimer sensitif haba. Virgin PE atau PP mengendalikan peralihan rutin antara bahan yang serasi. Resin suhu tinggi seperti PC dan PMMA tahan lebih kuat dan memerlukan pembersihan yang lebih agresif.
Bersihkan sebelum menutup, bukan sahaja sebelum memulakan. Apa yang anda tinggalkan dalam tong penyejuk menjadi masalah yang anda lawan pada permulaan seterusnya.
Cara Mengukur Kelegaan Skru ke Tong
Ini ialah ukuran yang menukar pendapat menjadi fakta, dan kebanyakan kedai melangkaunya.
- Tarik dan bersihkan skru.Panas, dengan alatan tembaga atau tembaga. Jangan sekali-kali pengikis keluli, yang memotong permukaan yang dirawat yang bergantung kepada skru.
- Tandakan kedudukan pengukuransepanjang tempoh kerja: suapan, peralihan, dan pemeteran sekurang-kurangnya.
- Ukur OD penerbangandengan mikrometer luar pada setiap kedudukan, mengambil bacaan pada beberapa titik di sekeliling lilitan untuk menangkap haus yang tidak sekata.
- Ukur ID lubang tongdengan tolok gerek pada kedudukan dan kedalaman yang sepadan.
- Kira kelegaan jejari:tolak OD penerbangan daripada ID gerek dan bahagi dua.
- Bandingkan dengan lukisan binaandan log setiap bacaan dengan tarikh dan jam berjalan.
Tafsirkan keputusan terhadap pelepasan asal, bukan terhadap nombor universal. Peraturan kedai yang berguna: apabila kelegaan telah meningkat kepada kira-kira dua kali ganda nilai binaan, atau apabila output telah menurun dengan ketara pada kelajuan skru yang sama, mula merancang penggantian. Panduan pengukuran langkah demi langkah kami merangkumi kaedah dengan terperinci sepenuhnya.
Jadual Pembersihan dan Jenis Kompaun Pembersihan
Padankan kompaun dengan kerja. Mekanikal (tanpa pelelas) membersihkan gosok dengan kelikatan yang tinggi. Pembersihan kimia menyerang bahan terdegradasi dan karbon. Pembersihan berbuih mengembang untuk mencapai titik mati yang terlepas aliran laminar.
Selang pembersihan mendalam bergantung pada resin. Polimer suhu tinggi membina karbon lebih cepat dan memerlukan pembersihan dalam yang lebih kerap. Walau apa pun yang anda jalankan, pastikan selang waktu mengikut jadual dan bukannya menunggu bintik hitam menjadualkannya untuk anda.
Bila Perlu Baiki vs Bila Perlu Ganti
Bandingkan kos setiap tahun perkhidmatan, bukan dua tanda harga. Pembinaan semula yang menelan kos separuh daripada harga tetapi mengembalikan satu pertiga tahun adalah pilihan yang mahal dalam menyamar.
Repair bersandar betulapabila haus adalah dimensi dan sederhana, logam asas adalah bunyi, ini adalah binaan semula yang pertama, dan geometri masih sesuai dengan resin anda.
Penggantian bersandar ke kananapabila kakisan telah berlubang dalam, apabila skru telah dibina semula sebelum ini, apabila bahan anda berubah dan geometri lama tidak lagi sesuai, atau apabila set adalah saiz biasa yang harga penggantiannya hampir sama dengan sebut harga pembaikan.
Panduan pembaikan vs penggantian kami membentangkan jadual keputusan penuh.
Penyimpanan dan Pengendalian Tong Skru Ganti yang Betul
Set ganti hanya berguna jika ia lurus dan bersih apabila anda memerlukannya. Simpan skru secara mendatar dengan sokongan sepanjang panjangnya, jangan sekali-kali bersandar pada hujungnya. Lapkannya terhadap karat, tutupnya dan simpan helaian spesifikasi dan angka kekerasan yang diukur dengan bahagian tersebut.
Strategi putaran set gantibernilai lebih daripada sebarang bayaran percepatan, dan hampir tiada pembekal akan memberitahu anda perkara ini. Beli pengganti sebelum set semasa gagal. Jalankan set baharu, hantar set lama untuk dibina semula sementara pengeluaran diteruskan dan simpan set binaan semula di rak sebagai alat ganti.
Anda kini memiliki penggiliran dengan sifar masa henti yang tidak dirancang dan setiap penggantian akan datang berlaku pada jadual anda dan bukannya pada pukul 2 pagi pada hari Sabtu. Strategi ini menelan kos satu set modal kerja dan membayarnya pada kali pertama kerosakan tidak berlaku.
Adakah Proses atau Mesin? Sebuah Gerbang Keputusan
Berikut ialah bahagian yang tidak ditulis oleh pesaing, dan ia akan menjimatkan lebih banyak masa daripada gabungan panduan ini yang lain.
Apabila kecacatan acuan muncul, kebanyakan pasukan mencapai tetapan mesin. Suhu, tekanan belakang, kelajuan suntikan, masa tahan. Kadang-kadang betul. Tetapi apabila unit pemplastikan dipakai, tiada tetapan memulihkan proses itu, dan minggu hilang dalam carian yang tidak akan berjaya.
Jalankan gerbang ini sebelum anda menyentuh titik tetapan yang lain.
1. Adakah ada yang berubah?Lot resin baru, pewarna baru, nisbah regrind baru, acuan baru, tetapan seseorang dilaraskan? Jika ya, kejar perubahan. Ini adalah masalah proses sehingga terbukti sebaliknya.
2. Adakah kecacatan itu muncul secara tiba-tiba, atau menjalar dalam beberapa minggu?Titik tiba-tiba pada perubahan atau komponen yang rosak. Titik beransur-ansur memakai. Pakai tidak sampai semalaman.
3. Adakah kusyen konsisten pukulan untuk pukulan?Kusyen yang tidak konsisten ialah cincin semak bercakap. Periksa ia sebelum perkara lain.
4. Adakah output menurun pada kelajuan skru yang sama, atau masa pemulihan telah meregang?Kedua-duanya menunjuk pada kelegaan, yang bermaksud kehausan skru atau tong. Tetapan tidak boleh memulihkan kelegaan yang hilang.
5. Adakah suhu lebur meningkat pada titik set yang tidak berubah?Skru menjana haba ricih tambahan, biasanya kerana ia bekerja lebih keras terhadap kelegaan haus.
6. Adakah bintik hitam kembali selepas setiap pembersihan?Bahan berada di tempat mati. Pada set yang lebih lama, titik mati itu selalunya haus pelepasan yang menyimpan leburan terdegradasi.
Tiga atau lebih jawapan "ya" pada soalan 3 hingga 6 bermakna mesin memberitahu anda bahawa unit pemplastikan telah haus. Berhenti menala. Tarik skru dan ukur.
Pengukuran mengambil masa sejam. Mengejar kecacatan mekanikal melalui tetapan mengambil masa berminggu-minggu, dan ia tidak pernah menumpu, kerana jawapannya tidak pernah ada dalam pengawal.
Panduan Penyelesaian Masalah dengan Jadual Punca Punca
Setiap kecacatan di bawah boleh datang daripada proses atau daripada kehausan mekanikal. Jadual itu menamakanskru dan tongpunca utama, kerana itu adalah separuh yang ditinggalkan oleh orang lain.
| Masalah | simptom | Punca akar skru / tong | Tindakan pembetulan |
|---|---|---|---|
| Garis hitam / kesan melecur | Bintik atau coretan gelap di bahagian; lebih teruk selepas berhenti | Bahan terdegradasi tersimpan dalam pelepasan haus atau tempat mati; membosankan skor; permukaan skru rosak | Pembersihan mendalam. Jika bintik kembali, tarik dan periksa. Semak pemarkahan dan pelepasan haus. Gantikan jika set mengandungi bahan |
| Saiz pukulan / pukulan pendek tidak konsisten | Berat tembakan hanyut; kusyen berbeza-beza pukulan ke pukulan | Periksa cincin tidak kedap(paling biasa); penerbangan haus membiarkan cair bocor ke belakang; tong bersaiz besar | Periksa cincin cek terlebih dahulu. Kemudian ukur kelegaan. Tetapan tidak akan membetulkan injap tidak kembali yang bocor |
| Mencairkan suhu spiking | Suhu cair sebenar di atas titik set; perubahan warna bahan | Ricih berlebihan daripada nisbah mampatan yang salah; kelegaan haus menjadikan skru bekerja lebih keras; termokopel hanyut | Sahkan termokopel. Periksa kelajuan skru dan tekanan belakang. Jika geometri salah untuk resin, skru adalah pembaikan |
| Pemulihan perlahan / pemplastikan yang lama | Masa pemulihan membentang; masa kitaran bertambah | Kelegaan haus mengurangkan kecekapan mengepam; isu bahagian suapan; geometri yang salah untuk resin | Periksa penyejukan suapan-tekak dan suapan pelet terlebih dahulu. Kemudian ukur kelegaan terhadap lukisan |
| Beban motor meningkat / tekanan belakang | Amp motor mendaki pada output malar; penggera tork | Skru menyeret dalam lubang (salah jajaran, skru bengkok); ricih berlebihan; rintangan binaan bahan terdegradasi | Periksa penjajaran dan kelurusan skru. Skru bengkok memakai sebelah lubang dan akan memusnahkan tong baru juga |
| Kemerosotan / perubahan warna bahan | Kekuningan, splay, kerapuhan, bau | Masa tinggal terlalu lama (tembakan terlalu kecil untuk tong); ricih terlalu agresif; bintik mati memegang bahan | Periksa nisbah saiz pukulan kepada kapasiti tong. Kurangkan ricih. Pada resin sensitif haba, skru mampatan rendah mungkin satu-satunya pembaikan sebenar |
| Tidak cair / zarah pepejal sebahagiannya | Bintik keras; kecacatan seperti kanta; titik lemah | Kapasiti lebur tidak mencukupi: L/D terlalu pendek, mampatan salah, keluaran ditolak melepasi apa yang skru boleh cair, atau kelegaan haus | Kurangkan output atau naik taraf kepada skru penghalang. Jika set itu haus, tiada tetapan memulihkan lebur |
| Corak warna / penyebaran yang lemah | Warna tidak sekata; masterbatch tidak bersurai | Tiada bahagian pencampuran; skru haus bercampur dengan buruk; skru yang salah untuk sebatian yang diisi atau berwarna | Tentukan bahagian pencampuran (Maddock atau pin). Sahkan skru tidak hanya haus dahulu |
Garis Hitam atau Tanda Melecur
Polimer terdegradasi berada di suatu tempat dan pecah berkeping-keping. Tempat persembunyian klasik ialah kelegaan haus, lubang berskor, cincin semak rosak dan mana-mana tempat mati di mana aliran bertakung.
Pembersihan mendalam dahulu. Jika bintik-bintik itu kembali selepas pembersihan menyeluruh, bahan itu bukan sekadar sisa. Ia sedang dihasilkan secara berterusan oleh tempat di mesin anda, dan anda perlu menarik skru dan mencarinya.
Saiz Pukulan Tidak Konsisten atau Pukulan Pendek
Periksa deringan sebelum anda menyentuh tetapan. Apabila injap tidak kembali berhenti mengedap, cair melarikan diri ke belakang semasa suntikan, dan pukulan yang mesin fikir ia diukur bukan pukulan yang diterima acuan.
Hadiah adalah kusyen. Proses yang konsisten memegang kusyen yang mantap. Apabila kusyen merayau ditembak untuk menembak, cair akan pergi ke tempat yang tidak sepatutnya.
Suhu Lebur Memuncak atau Terlalu Tinggi
Ukur leburan sebenar dengan kuar dan bukannya mempercayai titik set. Jika leburan sebenar berjalan jauh di atas zon, haba tambahan datang daripada ricih, bukan daripada jalur.
Haba ricih meningkat apabila mampatan terlalu agresif untuk resin, apabila kelajuan skru terlalu tinggi, apabila tekanan belakang berlebihan, dan apabila skru haus perlu bekerja lebih keras untuk menggerakkan bahan yang sama.
Pemulihan Skru Lambat / Masa Pemplastikan yang Lama
Mulakan di corong. Merapatkan pelet, tekak suapan yang terlalu panas, dan penyejukan suapan yang tidak mencukupi semuanya menyebabkan pemulihan skru dan regangan, dan tiada satu pun daripadanya adalah kecacatan skru.
Jika suapan sihat dan pemulihan masih perlahan, ukur kelegaan. Skru yang telah kehilangan kecekapan mengepam untuk dipakai mengambil masa yang lebih lama untuk mengisi pukulan yang sama, dan masa kitaran mencerminkannya.
Beban Motor Naik atau Tekanan Belakang
Amp yang meningkat pada output malar bermakna ada sesuatu yang menentang. Skru bengkok yang menyeret di dalam lubang adalah kes berbahaya: ia memakai satu sisi tong, dan skru baharu yang dipasang pada salah jajaran itu memakai cara yang sama pada jadual yang sama.
Semak kelurusan dan penjajaran sebelum anda memesan apa-apa. Haus gerek sebelah muka ialah cap jari.
Kemerosotan atau Perubahan Warna Bahan
Dua punca mendominasi: bahan terlalu panas, atau ia telah panas terlalu lama. Yang kedua adalah yang orang rindukan.
Pukulan yang terlalu kecil untuk daun tong meleleh duduk melalui kitaran demi kitaran, masak perlahan-lahan sehingga kuning. Tiada reka bentuk skru membetulkan pukulan bersaiz kecil dalam tong bersaiz besar. Betulkan diameter skru, atau alihkan kerja ke mesin yang lebih kecil.
Cara Memesan Tong Skru Gantian
Tiada pesaing yang meliputi ini, dan ia adalah bahagian yang sebenarnya diperlukan oleh pembeli. Sama ada anda memesan daripada OEM atau daripada syarikat bebaskilang laras skru, maklumat yang sama mendorong petikan.
Dimensi dan Spesifikasi Anda Mesti Berikan
- Jenama dan model mesin.Foto papan nama sudah cukup untuk mengesahkan dimensi pelekap dan hujung pemacu.
- Diameter skru dan nisbah L/D,daripada lukisan atau diukur secara langsung.
- Damar, dengan kandungan pengisi.Ini memacu keluli asas dan rawatan permukaan lebih daripada apa-apa lagi dalam senarai.
- Saiz pukulan dan kitaran sasaran,jadi geometri boleh dioptimumkan dan bukannya disalin.
- Lukisan, atau sampel yang dipakai.Sama ada berfungsi. Bahagian yang haus boleh diukur dan geometri penuh dibina semula.
- Apa yang silap lepas.Hantar corak haus bersama bahagian. Kehilangan dimensi licin mengatakan lelasan. Pitting berkata kakisan. Kehausan sebelah pihak menyatakan penjajaran, yang mana skru baharu tidak akan diperbaiki.
Item terakhir itulah yang pembeli terlupa, dan ialah yang menghalang anda membeli salinan kegagalan yang setia.
OEM-Match lwn Custom Design: Kebaikan dan Keburukan
Padanan OEMmenghasilkan semula geometri asal. Ia adalah panggilan yang betul apabila skru asal sesuai dengan proses anda dan hanya haus. Boleh diramal, boleh disahkan terhadap lukisan, tiada pengesahan semula proses.
Reka bentuk tersuaimenukar geometri supaya sesuai dengan apa yang anda jalankan hari ini. Ia adalah panggilan yang betul apabila proses bergerak dan skru tidak: anda menambah kisar semula, bertukar kepada gred yang diisi, menukar sasaran keluaran atau skru asal tidak pernah mengendalikan resin anda dengan baik.
Memesan padanan OEM apabila proses telah berubah menghasilkan semula masalah dalam keluli baharu. Memesan reka bentuk tersuai apabila yang asal adalah baik menambah kos dan pengesahan semula secara percuma. Corak pemakaian memberitahu anda situasi yang anda hadapi.
Apa yang Dijangkakan Apabila Menyumber dari China
Masa utama bergantung pada geometri, rawatan permukaan dan sama ada lukisan wujud. Mintanya secara bertulis dengan petikan anda, dan tanyakan jam bermula: pengesahan lukisan atau pesanan pembelian. Mereka bukan tarikh yang sama, dan perbezaannya selalunya seminggu.
Tiga perkara yang patut disematkan sebelum anda membuat komitmen:
- Apabila pengeluaran bermula.Kejuruteraan balik sampel yang haus menambah masa sebelum satu cip dipotong. Lukisan membuang langkah itu.
- Apa yang ditambah oleh rawatan permukaan.Permukaan dwilogam dan penyemburan karbida adalah langkah proses yang berasingan dengan baris gilir mereka sendiri.
- Pengangkutan laut, secara berasingan.Ia bukan dalam masa utama pembuatan, dan ini adalah nombor yang mengejutkan pembeli kali pertama.
Petikan kami sendiri adalah telus mengikut reka bentuk: kami memberikan anggaran kos meliputi produk, penghantaran dan penyelenggaraan yang berterusan, jadi tiada apa yang perlu ditemui kemudian. Anda mendapat sebut harga itu dalam masa 12 jam.
Rancang sekitar masa pendahuluan dengan putaran set ganti yang diterangkan sebelum ini. Satu set yang dipesan daripada kapal log haus pada jadual anda. Satu set yang dipesan daripada kapal pecah mengikut masa, melalui udara, pada harga yang tiada siapa yang suka menerangkan.
Kriteria Penerimaan Kualiti dan Titik Pemeriksaan
Ini adalah cek yang memisahkan pembekal sebenar daripada yang murah. Minta mereka secara bertulis sebelum anda membuat pesanan, dan sahkan mereka apabila set tiba:
- Diameter luar pada beberapa titik di sepanjang setiap penerbangan
- Diameter gerek dan silinder
- Kekerasan permukaan sebagai anilai yang diukur(HV atau HRC), bukan spesifikasi katalog
- Kedalaman bekas nitrided, atau kedalaman lapisan aloi pada lubang dwilogam
- Konsentrik dan kelurusan
- Kekasaran permukaan (Ra)
- Gred keluli asas, disahkan
Kekerasan dan kedalaman kotak adalah dua yang paling penting, dan dua yang paling kerap diturunkan secara senyap-senyap. Lapisan nitrid pada 950–1050 HV dan dalam 0.5–0.8 mm ialah spesifikasi yang boleh anda simpan pembekal. "Nitrided" sendiri tidak.
Jika sebut harga jatuh secara mendadak di bawah yang lain, tanyakan apakah keluli itu dan sejauh mana rawatan dijalankan. Hampir selalu di situlah perbezaan itu bersembunyi, dan anda membayarnya semula dalam pemakaian awal.
Panduan penyumberan penuh kami terdapat dalam panduan pesanan tong skru tersuai.
Perlukan penggantian atau tong skru suntikan tersuai? Hantar model mesin anda, lukisan atau sampel haus. Kami sebut harga dalam masa 12 jam.
Dapatkan Sebut Harga Tong SkruSoalan Lazim
S: Berapa lama laras skru pengacuan suntikan tahan?
J: Pada resin tidak menghakis seperti PE dan PP, skru suntikan 38CrMoAlA nitrided kami berjalan kira-kira 10,000–20,000 jam. Sebatian berisi kaca, PVC, dan regrind berat mengurangkannya, dan sejauh mana bergantung pada kandungan pengisi dan output. Jangan jalankan jam dan berharap: ukur. Semak OD penerbangan dan ID gerek terhadap lukisan binaan sekurang-kurangnya sekali setahun atas tugas kasar, dan catatkan arah aliran. Trend, bukan angka jam, memberitahu anda bila untuk memesan set seterusnya.
S: Apakah kelegaan standard antara skru dan tong?
A: Tiada angka tunggal, kerana skala kelegaan dengan diameter skru. Peraturan asas industri untuk set baharu ialah kira-kira 0.001 inci kelegaan jejari setiap sisi untuk setiap inci diameter skru, jadi skru 60 mm mendarat berhampiran 0.06 mm setiap sisi. Lukisan binaan anda adalah kuasa. Sebagai had perkhidmatan praktikal, apabila kelegaan yang diukur telah meningkat kepada kira-kira dua kali nilai binaan, atau output telah menurun dengan ketara pada kelajuan skru yang sama, rancang penggantian.
S: Bolehkah saya menggunakan satu skru untuk berbilang resin yang berbeza?
A: Dalam keluarga, ya. Skru kegunaan umum mengendalikan PE, PP, PS dan ABS dengan boleh diterima, itulah sebabnya pembina mesin menghantarnya sebagai standard. Merentasi keluarga, tidak. Skru GP pada PVC tegar merendahkan bahan dan menghakis keluli. Skru GP pada nilon berisi kaca haus dengan cepat. Dan skru bersaiz untuk satu kelantangan pukulan tidak boleh melayani kerja yang menggunakan sebahagian kecil tong tanpa memasak bahan. Jika resin anda merentangi jurang tersebut, anda memerlukan lebih daripada satu skru, atau skru yang direka untuk kes yang paling sukar.
S: Bagaimanakah saya boleh mengetahui sama ada skru acuan suntikan saya haus?
J: Mesin memberitahu anda terlebih dahulu, dan mikrometer mengesahkannya. Perhatikan output jatuh pada kelajuan skru yang sama, regangan masa pemulihan, kenaikan suhu cair pada titik tetap yang tidak berubah, bintik hitam yang kembali selepas dibersihkan dan saiz tangkapan hanyut. Mana-mana perkara itu wajar menarik skru. Kemudian ukur OD penerbangan dengan mikrometer dan ID gerek dengan tolok gerek, pada kedudukan yang sepadan, dan bandingkan kelegaan jejari dengan lukisan. Gejala mencadangkan; pengukuran mengesahkan.
S: Apakah laras skru dwilogam dan bila saya memerlukannya?
J: Tong dwilogam menyimpan badan keluli aloi dan menggabungkan aloi haus yang lebih keras ke dalam lubang. Pada tong kami, kami menyembur aloi keras bulatan penuh di sekeliling zon haus gerek, menjadikan kekerasan bahagian dalam kepada 62 HRC. Garisan mudah dilukis:gentian kaca sehingga 30% berfungsi dengan baik pada set 38CrMoAlA nitrid. Di atas 30% kaca, dengan pengisi mineral atau kalis api, atau pada resin menghakis, menjadi dwilogam. Sarung nitrid ialah lapisan resapan 0.5–0.8 mm, dan pengisi berat memotongnya lama sebelum keluli di bawahnya selesai.
S: Adakah reka bentuk skru menjejaskan kualiti bahagian dalam pengacuan suntikan?
J: Secara langsung, dan lebih daripada kebanyakan tetapan proses. Geometri skru menentukan sejauh mana bahan cair sepenuhnya, keseragaman suhu cair, sejauh mana warna dan pengisi tersebar dan sejauh mana konsisten tangkapan. Pencairan, coretan, splay, degradasi, dan variasi pukulan semuanya kembali ke reka bentuk skru atau kehausan skru sekurang-kurangnya sekerap yang dikesan kembali ke pengawal. Apabila kecacatan menentang setiap perubahan tetapan yang anda buat, geometri atau haus biasanya menjadi sebabnya.
S: Apakah perbezaan antara skru suntikan dan skru penyemperitan?
A: Skru penyemperitan berputar secara berterusan dan pam cair ke hadapan tanpa berhenti. Skru suntikan melakukan dua kerja: ia berputar untuk mengplastikan pukulan, kemudian berhenti berputar dan memacu ke hadapan seperti pelocok untuk menyuntiknya. Tindakan berbalas-balas itulah sebabnya skru suntikan membawa gelang semakan di hujungnya, dan sebab ia menjalankan nisbah L/D yang lebih pendek, biasanya 18:1 hingga 25:1, daripada skru penyemperitan. Bahan juga terletak di dalam tong suntikan antara tangkapan, yang menjadikan masa tinggal dan saiz tangkapan kritikal.
S: Bolehkah pengeluar tong skru menyalin skru saya tanpa lukisan?
A: Ya. Hantar bahagian haus dan geometri boleh diukur dan dibina semula: diameter, nisbah bidang, kedalaman saluran dan dimensi muat pada hujung pemacu. Kami memegang skru suntikan hingga ±0.001 mm. Satu amaran yang patut dinyatakan: skru yang haus berukuran lebih kecil daripada yang dikeluarkan dari kilang, jadi penggantian harus dibina mengikut tujuan reka bentuk asal dan bukannya kepada dimensi haus. Hantar corak haus bersama-sama bahagian, dan skru baharu akan ditentukan terhadap kegagalan dan bukannya mewarisinya.
Kesimpulan
Tiga idea membawa keseluruhan panduan.
Pemilihan mengikut resin.Geometri (L/D, nisbah mampatan, jenis skru) sepadan dengan cara polimer anda cair. Rawatan permukaan sepadan dengan betapa kotornya suapan anda. Resin bersih berjalan dengan gembira pada 38CrMoAlA nitrid. Suapan yang melelas dan menghakis memerlukan lubang dwilogam, dan menyatakan bekas bersih ialah cara paling biasa set baharu mati lebih awal.
Penyelenggaraan membeli tahun, dan data membeli perancangan.Bersihkan sebelum setiap perhentian, bersihkan dengan loyang dan bukannya keluli, dan ukur kelegaan setiap kali skru terkeluar. Log haus bertukar "adakah ia haus?" menjadi "bila ia akan melepasi garisan?", iaitu perbezaan antara pertukaran yang dirancang dan penutupan.
Diagnosis mesin sebelum anda menala proses.Apabila keluaran menurun, kitaran meregang, kusyen merayau, atau bintik-bintik kembali selepas dibersihkan, unit pemplastikan bercakap. Tetapan tidak boleh memulihkan kelegaan yang hilang atau menutup semula cincin cek yang haus. Tarik skru dan ukur.
Nanhaiya telah membina skru dan tong selama lebih dua puluh tahun dan melayani 500+ pelanggan di seluruh dunia. Skru suntikan kami dimesin daripada 38CrMoAlA, dipadamkan dan dibaja, kemudian dinitridakan dengan gas pada 500–560 °C kepada bekas 0.5–0.8 mm pada 950–1050 HV, dipegang pada toleransi ±0.001 mm, dan dinilai selama 10,000 jam–20,000 pada resin bukan korosif Di tempat suapan lebih keras, kami menyembur aloi keras bulatan penuh di sekeliling zon haus gerek dan menjadikan kekerasan dalam kepada 62 HRC.
Sebelum anda memesan, jurutera kami mengendalikan parameter dengan anda: diameter, nisbah bidang, kedalaman saluran skru dan pilihan bahan antara 38CrMoAlA dan aloi dupleks. Perundingan itu adalah percuma, dan petikan yang berikut termasuk produk, penghantaran dan kos penyelenggaraan yang dijangkakan, jadi tiada apa yang muncul kemudian yang tidak terdapat pada halaman.
Selepas penghantaran, juruteknik kami menyokong pemasangan dan pentauliahan, waranti berjalan ke kontrak (biasanya satu hingga dua tahun), dan sebarang isu selepas jualan mendapat maklum balas dalam masa 24 jam dan penyelesaian dalam masa 48.
Hantarkan model mesin anda, resin dan masalah yang anda cuba selesaikan. Anda akan mempunyai spesifikasi dan sebut harga dalam masa dua belas jam.
Beritahu kami mesin anda, damar anda, dan masalah yang berlaku pada kali terakhir. Kami akan menentukan set yang membetulkannya, bukan set yang mengulanginya.
Hubungi Nanhaiya untuk Sebut Harga