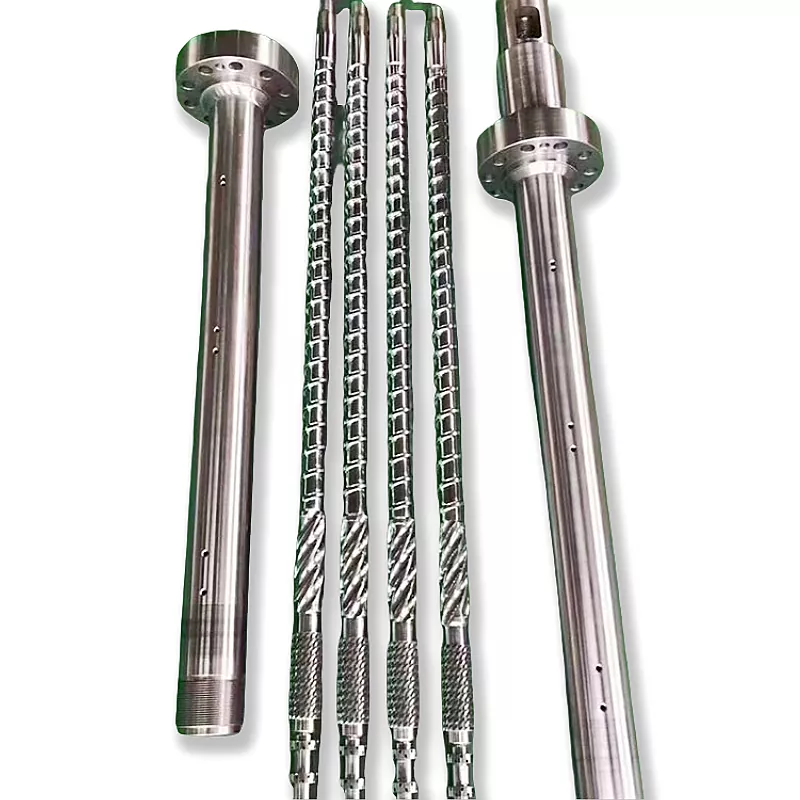
Kepala die paip mesti muat lebih daripada diameter nominal. Ia mesti sepadan dengan polimer, formulasi, standard paip, output, sambungan penyemperit, sistem penentukuran dan cara pengendali anda menukar saiz. Panduan ini menjadikan input tersebut sebagai spesifikasi pembelian untuk pengeluaran paip PVC, PE, CPVC, PP dan PPR.


Untuk membeli akepala mati penyemperitan paip, hantar lima set data yang dipadankan kepada pembekal: bahan dan rumusan; standard paip, diameter dan julat dinding; keluaran dan kelajuan talian; bebibir penyemperit dan antara muka masuk cair; dan penentukuran hiliran, vakum, penyejukan dan susunan haul-off. Permintaan yang hanya memberikan "paip PVC, 110 mm" belum bersedia untuk kejuruteraan.
Titik kontrak yang paling penting ialah syarat penerimaan. Namakan bahan pengeluaran sebenar, saiz paip, keluaran stabil, kelajuan talian, pemanasan dan tetapan sensor, variasi dinding yang dibenarkan, diameter luar, bujur, keadaan permukaan dan ujian produk yang diperlukan. Kepala die membentuk cair panas, tetapi ia tidak dapat dengan sendirinya menjamin paip sejuk akhir.
Keputusan pertama bukan diameter die
Keputusan pertama ialah sampul pengeluaran. Satu kepala boleh menjalankan sekumpulan saiz berdekatan dengan acuan dan acuan yang boleh ditukar. Julat saiz yang sangat luas boleh menghasilkan kompromi dalam aliran, masa kediaman, pelarasan, tekanan kepala dan kerja pertukaran. Julat yang betul bergantung pada bahan dan kadar, bukan sahaja pada sisipan yang boleh dimuatkan secara fizikal di dalam badan.
Kami membahagikan setiap siasatan kepada tiga sempadan. Sempadan produk meliputi bahan paip, standard, diameter dan dinding. Sempadan proses meliputi output, kelajuan, suhu dan tekanan. Sempadan mekanikal meliputi bebibir, garis tengah, pemanas, penderia, kedudukan angkat dan hiliran.
| Input pembeli | Mengapa ia menukar kepala die | Bukti untuk dihantar |
|---|---|---|
| Polimer dan formula lengkap | Menukar kelikatan, kepekaan haba, gelincir, haus, risiko kakisan, had masa kediaman dan kaedah pembersihan | Lembaran data gred resin, peratusan rumusan dan sampel |
| Piawaian dan aplikasi paip | Mentakrifkan produk siap yang mesti dihasilkan dan diuji oleh barisan itu | Nombor standard, edisi, pasaran dan lukisan dalaman yang tepat |
| OD, dinding, SDR atau julat jadual | Tetapkan kawasan aliran anulus, keluarga perkakas dan julat bahagian perubahan yang praktikal | Jadual saiz dengan produk minimum, normal dan maksimum |
| Keluaran bersih dan kelajuan talian | Mengubah halaju aliran, tekanan, beban pemanasan, masa kediaman dan permintaan penyejukan hiliran | Kg/j yang boleh dijual stabil untuk setiap saiz kritikal |
| Antara muka penyemperit dan penyesuai | Menentukan geometri salur masuk, corak bolt, daftar, meterai, ketinggian tengah dan sokongan | Lukisan terkawal serta foto terukur mesin sedia ada |
| Penentukuran dan sistem penyejukan | Mempengaruhi pengeluaran, OD akhir, bujur, pengedaran dinding dan tingkah laku permulaan | Lukisan penentukur, data tangki vakum, panjang penyejukan dan kedudukan angkut |
| Pelan tukar ganti | Tentukan bahagian mana yang boleh ditanggalkan, cara ia dipusatkan dan cara pengendali mengendalikannya dengan selamat | Tukar kekerapan, kaedah pembersihan, kapasiti kren dan masa henti sasaran |
Pandangan kilang kami:kami tidak menganggap diameter paip nominal sebagai spesifikasi kepala mati yang mencukupi. Jika pembeli hanya memberi kami nama resin dan OD, kami meminta siri dinding, formula, output, antara muka penyemperit dan kaedah saiz sebelum menetapkan laluan aliran. Sebut harga pantas berdasarkan input yang hilang biasanya memindahkan soalan yang tidak dijawab ke dalam pentauliahan.



Mulakan dengan standard paip siap
Kepala die ialah perkakas pengeluaran. Ia bukan pensijilan paip. Pembeli mesti mengenal pasti standard dan edisi produk yang tepat, manakala pembekal mesti menterjemah sampul paip ke dalam laluan aliran, set alatan dan kaedah pelarasan. Pematuhan akhir dibuktikan pada paip siap dengan ujian yang diperlukan untuk pasaran dan penggunaannya.
Untuk projek paip air biasa, tiga rujukan rasmi yang berguna ialahISO 1452-2:2009 untuk paip PVC-U, ISO 4427-2:2019 untuk paip PEdanISO 15874-2:2013 untuk paip PP yang digunakan dalam pemasangan air panas dan sejuk. Semak edisi semasa, pindaan dan penerimaan kebangsaan apabila kontrak disediakan.
| Keluarga paip | Rujukan permulaan rasmi | Maklumat yang masih diperlukan oleh RFQ kepala mati |
|---|---|---|
| Paip tekanan PVC-U | ISO 1452-2 atau setara kebangsaan yang diperlukan | Formula campuran kering PVC, siri paip, OD nominal, meja dinding, elaun soket, output, kelajuan talian dan keperluan permukaan |
| Paip tekanan PE | ISO 4427-2 atau setara kebangsaan yang diperlukan | Kompaun PE tepat, julat SDR, julat OD, pembinaan pepejal atau tersemperit bersama, susunan jalur atau lapisan, keluaran dan sistem penyejukan |
| PP atau PPR paip air panas dan sejuk | ISO 15874-2 atau setara kebangsaan yang diperlukan | Gred PP tepat, kelas dimensi paip, aplikasi perkhidmatan, pembinaan lapisan, diameter dan julat dinding, output dan kaedah penentukuran |
| Saluran elektrik atau tiub industri | Spesifikasi negara, industri atau pelanggan yang terpakai oleh pembeli | Formula bahan, kekakuan atau sasaran berfungsi, geometri, warna, cetakan atau jalur, pelan ujian dan kecacatan permukaan yang dibenarkan |
Jangan tulis "mengikut piawaian antarabangsa" dalam RFQ.Namakan dokumen, bahagian, edisi dan penerimaan tempatan. Kemudian lampirkan lukisan paip siap dan pelan pemeriksaan anda. Saiz nominal yang serupa boleh mempunyai julat dinding yang berbeza, keadaan ujian dan keperluan pengenalan.
Satu lagi perpisahan penting. Kelulusan air boleh diminum melibatkan produk paip siap dan bahan basahnya. Memesan kepala dadu daripada Nanhaiya tidak memindahkan kelulusan air minuman kepada paip pembeli. Kelulusan resin, kawalan kompaun, rekod pengeluaran dan pensijilan pihak ketiga kekal sebagai sebahagian daripada sistem pematuhan pengeluar paip.
Nyatakan formula sebenar, bukan hanya PVC atau PE
milik Nanhaiyakepala mati penyemperitan paipditawarkan untuk PVC dengan bahan tambahan, PE, CPVC dan PP. Nama-nama itu mentakrifkan keluarga material. Mereka tidak memberitahu kami kelikatan cair, pemuatan pengisi, sistem penstabil, kandungan kitar semula, tetingkap pemprosesan atau kecenderungan untuk keluar.
Untuk PVC, hantar resipi adunan kering penuh mengikut berat dan keadaan adunan. Tahap kalsium karbonat dan rawatan zarah, keseimbangan pelincir, sistem penstabil, pengubah impak, bantuan pemprosesan, pigmen dan peratusan kerja semula semuanya boleh mengubah rupa dinding, tekanan kepala dan tingkah laku deposit.
Untuk PE atau PPR, hantar gred kompaun yang tepat dan helaian data pembekal semasa. Sertakan maklumat aliran jisim atau kelikatan cair seperti yang diterbitkan untuk gred, ketumpatan, bahan tambahan, sistem karbon-hitam atau warna, had regrind dan sama ada jalur pengenalan atau lapisan berfungsi diekstrusi bersama.
PVC dan CPVC
Sejarah haba dan masa kediaman patut diberi perhatian rapi. Laluan aliran harus mengelakkan penahanan yang tidak perlu, dan pelan pemanasan mesti menyokong permulaan dan pembersihan terkawal. Perubahan formula hendaklah didedahkan sebelum pembuatan.
PE
Gred, kekuatan cair, output dan kapasiti penyejukan bertindak bersama. Kepala PE keluaran tinggi memerlukan aliran lilitan yang stabil dan sistem saiz yang sesuai, bukan sekadar jurang anulus yang lebih besar.
PP dan PPR
Nyatakan resin dan produk perkhidmatan yang tepat. Paip air panas dan sejuk, tiub industri dan pembinaan berbilang lapisan boleh memerlukan keadaan perkakas, penyejukan dan penerimaan yang berbeza.
Pandangan kilang kami:apabila pasukan pengeluaran menukar pengisi, gred resin atau peratusan kitar semula selepas perkakas diluluskan, acuan tidak tiba-tiba menjadi tidak tepat. Input proses telah berubah. Kami merekodkan rumusan rujukan pada perjanjian teknikal supaya penyelesaian masalah masa depan bermula daripada keadaan yang diketahui.

Bukaan die bukanlah saiz paip akhir
Leburan anulus panas tidak meninggalkan acuan dan kekal secara geometri tetap. Ia mungkin membengkak di pintu keluar, menarik ke bawah di bawah haul-off, hubungi penentukuran, mengecut semasa penyejukan dan terus berubah apabila suhunya menyamai. Itulah sebabnya paip 110 mm nominal tidak secara automatik menggunakan bukaan die 110 mm.
Hasil akhir datang daripada sistem: keluaran penyemperit, suhu dan tekanan cair, geometri die dan mandrel, keseimbangan haba lilitan, pemusatan, laluan udara, penentukur, vakum, penyejukan dan kelajuan angkut. Jika bahagian ini dibeli daripada pembekal yang berbeza, pembeli harus menetapkan satu lukisan antara muka terkawal dan satu matriks tanggungjawab penerimaan.
| Elemen kawalan | Apa yang mempengaruhinya secara langsung | Apa yang tidak dapat dibuktikan sendirian |
|---|---|---|
| Laluan aliran mati dan mandrel | Taburan cair anulus, kehilangan tekanan, tingkah laku kediaman dan bentuk tiub awal | OD sejuk akhir, dinding, bujur atau prestasi tekanan |
| Pelarasan pemusatan mandrel | Jurang lilitan awal dan pembetulan taburan dinding | Hasil yang stabil apabila suhu, aliran atau penjajaran hiliran terus hanyut |
| Susunan zon pemanas | Kawalan haba di sekeliling dan di sepanjang kepala | Suhu cair sebenar tanpa kaedah pengukuran yang ditetapkan |
| Kalibrator dan tangki vakum | Saiz luaran, penyejukan awal dan sokongan bentuk | Dinding seragam apabila tiub cair yang masuk tidak stabil |
| Sistem penyejukan | Kadar pemejalan, kestabilan dimensi dan penyingkiran haba sisa | Geometri yang baik apabila suhu atau aliran air tidak terkawal |
| Haul-off | Kelajuan talian, penarikan dan pengangkutan yang stabil | Dimensi yang betul apabila penarik tidak sejajar atau kelajuan berubah-ubah |
Peraturan saiz yang berguna:tentukan paip terkecil dan terbesar, tetapi jurutera di sekitar sudut operasi yang sukar. Ini selalunya paip terbesar pada output tinggi, dinding paling nipis pada kelajuan talian tinggi, saiz kecil output rendah yang meningkatkan masa kediaman dan produk dengan keperluan dinding atau permukaan yang paling ketat.


Nanhaiya menawarkan mandrel boleh laras, pilihan saluran penyejukan dan pelapik boleh ganti pada julat kepala mati paipnya. Gunakan pilihan tersebut untuk sebab tertentu. Pelarasan berguna apabila pengendali mempunyai kaedah pemusatan berulang. Komponen haus yang boleh diganti berguna apabila skop, kuantiti ganti dan prosedur penggantiannya jelas.
Kunci antara muka penyemperit sebelum pemesinan bermula
Dail paip boleh mempunyai laluan aliran dalaman yang sangat baik dan masih gagal dipasang kerana salur masuk, daftar, corak bolt, meterai atau ketinggian tengah telah diandaikan. Projek penggantian amat terdedah kerana lukisan mesin mungkin lama, diubah suai atau tidak tersedia.
Kami lebih suka tiga bentuk bukti: lukisan terkawal asal, ukuran segar dan foto yang jelas dengan rujukan skala. Jika ketiga-tiga tidak bersetuju, selesaikan konflik sebelum lukisan pembuatan dikeluarkan.
- Konfigurasi pembuatan, model dan skru penyemperit
- Diameter skru dan julat keluaran terkadar
- Lukisan bebibir pelepasan atau penyesuai
- Daftar diameter, kedalaman dan toleransi
- Kuantiti bolt, benang, bulatan pic dan orientasi
- Kaedah geometri muka pengedap dan gasket
- Diameter salur masuk cair dan panjang peralihan
- Plat pemutus yang diperlukan atau antara muka skrin
- Saiz port sensor tekanan dan lokasi
- Jenis dan sisipan sensor suhu cair
- Voltan pemanas, kekerapan, kuasa dan penyambung
- Keserasian jenis termokopel dan pengawal
- Ketinggian pusat kepala mati dan arah aliran
- Rangka sokongan, roda, rel atau titik angkat
- Kelegaan pemasangan dan penyelenggaraan yang tersedia
- Jarak ke penentukuran dan rujukan penjajaran
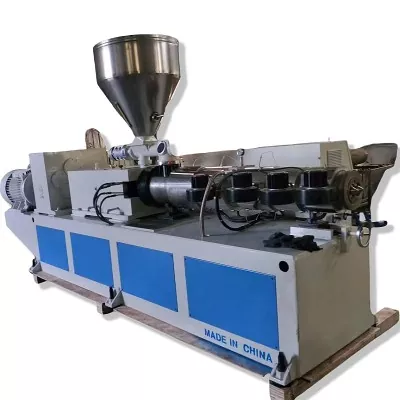
Nanhaiya mengeluarkan boleh disesuaikanbebibir tongdan komponen kepala mati, jadi penyesuai boleh dibincangkan dengan kepala dan bukannya dibiarkan sebagai kejutan pemasangan. Untuk projek baris yang lengkap, selaraskan antara muka die dengan yang dipilihmesin penyemperit plastik, kawalan dan peralatan hiliran.
Pandangan kilang kami:foto telefon bebibir membantu kami memahami reka letak, tetapi ia tidak mentakrifkan bulatan bolt atau daftar muat. Kami menggunakan foto untuk mencari soalan. Kami menggunakan lukisan yang ditandatangani untuk memotong logam. Perbezaan itu menghalang kesilapan antara muka kecil daripada melambatkan keseluruhan pemasangan.


Pilih pembinaan di sekitar bahan dan tugas pembersihan
Kepala die paip khusus Nanhaiya menggunakan keluli aloi berkekuatan tinggi dengan permukaan yang mengeras dan dihasilkan oleh pemesinan CNC ketepatan dan rawatan haba. Umumnyakepala die penyemperithalaman menyenaraikan 38CrMoAl, nitriding dan kekerasan permukaan HV950 hingga HV1000.
Nilai tersebut adalah data permulaan yang berguna, tetapi spesifikasi yang diluluskan masih harus mengenal pasti bahan komponen yang tepat, skop rawatan, kriteria kekerasan siap, kemasan permukaan aliran, pemeriksaan dimensi dan sebarang keperluan kakisan. Nilai kekerasan pada satu komponen tidak boleh disalin ke setiap pengikat, penutup pemanas atau bahagian struktur.
| Keadaan perkhidmatan | Kebimbangan perolehan | Apa yang perlu ditakrifkan dalam petikan |
|---|---|---|
| PVC yang diisi | Pengisi mineral yang kasar, mendapan dan kekerapan pembersihan | Formula, aras pengisi, bahan dan rawatan komponen basah, skop haus yang boleh diganti dan kaedah pembersihan |
| CPVC atau sebatian sensitif haba | Sejarah haba, penahanan dan kemerosotan bahan | Tetingkap pemprosesan, konsep laluan aliran, zon pemanasan, titik sensor, prosedur permulaan dan penutupan |
| PE hitam karbon | Pengagihan stabil, kualiti permukaan dan jangka panjang | Gred kompaun, julat keluaran, tingkap tekanan, susunan pemanas dan akses pembersihan |
| Kandungan kitar semula | Pencemaran, variasi kelikatan dan zarah kasar | Sumber, peratusan maksimum, pelan penapisan, sampel, variasi jangkaan dan had penerimaan |
| Perubahan warna yang kerap | Tahan, akses, tukar bahagian pengendalian dan sekerap | Urutan warna, bahan pembersih, masa penukaran yang dibenarkan, prosedur pembersihan dan bahagian boleh tanggal |
Lebih sukar bukanlah strategi material yang lengkap.Kekerasan permukaan, kedalaman kotak, keliatan substrat, kelakuan kakisan, kemasan dan kaedah pembaikan mesti sesuai dengan komponen dan proses. Minta pembekal menyenaraikan perkara yang dirawat, bagaimana ia disahkan dan rekod pemeriksaan yang disertakan bersama pesanan.


Semak semula Nanhaiyaperalatan pengeluaran, sijildanperkhidmatan teknikalsemasa kelayakan pembekal. Panduan pemasangan dan nasihat penyelenggaraan jangka panjang boleh disertakan dalam skop sokongan yang dipersetujui.
Jadikan pertukaran saiz sebahagian daripada pengiraan pembelian
Harga perkakas yang lebih rendah boleh menjadi mahal jika setiap perubahan mengikat kren, merosakkan pemanas atau memerlukan pemusatan percubaan dan kesilapan berulang. Tanya bagaimana acuan dan mandrel ditanggalkan, di mana bahagian panas diletakkan, pengikat yang mana dikendalikan, cara penjajaran dipulihkan dan pengedap atau bahan habis pakai yang mana diganti.
| Soalan tukar ganti | Mengapa pembeli perlu mengambil berat | Keluaran kontrak |
|---|---|---|
| Saiz yang manakah berkongsi satu badan? | Menunjukkan bilangan sebenar kepala dan set perubahan bahagian | Matriks keserasian mengikut OD paip, julat dinding dan bahan |
| Apa yang mesti sejuk sebelum dikeluarkan? | Menjejaskan masa henti dan keselamatan pengendalian | Suhu bertulis dan prosedur pengendalian |
| Bagaimanakah die dan mandrel berpusat? | Mempengaruhi sekerap permulaan dan pembetulan dinding | Rajah pelarasan, kedudukan rujukan dan latihan |
| Alat dan alat angkat yang manakah diperlukan? | Mencegah pengendalian improvisasi yang tidak selamat | Senarai alatan, berat bahagian, mata angkat dan lukisan lekapan |
| Bahagian yang manakah merupakan alat ganti rutin? | Mengurangkan masa henti selepas benang, pengedap, pemanas atau kerosakan sensor | Senarai ganti yang disyorkan dua tahun dengan harga mengikut item |
| Bagaimanakah laluan aliran dibersihkan? | Mengubah buruh, risiko permukaan dan sekerap perubahan warna | Alat pembersihan, bahan dan langkah pembongkaran yang diluluskan |
Untuk jadual produk campuran, hitung kos pertukaran mengikut jam, buruh dan sekerap permulaan. Jika loji bertukar antara dua saiz paip jauh beberapa kali seminggu, dua kepala lengkap boleh melindungi lebih banyak masa pengeluaran daripada satu badan dengan banyak sisipan. Jika perubahan jarang berlaku dan julatnya padat, badan yang dikongsi boleh menjadi wajar.
Pandangan kilang kami:kami bertanya siapa yang akan menukar perkakas dan peralatan mengangkat apa yang ada. Reka bentuk yang berfungsi pada bangku pemasangan yang bersih mungkin janggal di sebelah penyemperit panas dan tangki vakum. Akses operator ialah input kejuruteraan, bukan butiran selepas jualan.

Gunakan kecacatan paip untuk mencari zon proses yang bertanggungjawab
Apabila paip lari dari spesifikasi, pengendali sering melaraskan dadu terlebih dahulu kerana bolt tengahnya boleh dilihat. Itu boleh meningkatkan satu bacaan buat sementara waktu sambil menyembunyikan masalah suhu, penyemperit atau hiliran. Catatkan kecacatan di sekeliling lilitan dan sepanjang panjang paip sebelum membuat beberapa perubahan sekaligus.
| Kecacatan yang diperhatikan | Pemeriksaan kepala mati | Semakan hulu dan hilir | Membeli pelajaran |
|---|---|---|---|
| Satu bahagian lebih tebal secara konsisten | Pemusatan mandrel, mendapan laluan aliran, kerosakan, keseimbangan pemanas dan penjajaran pemasangan | Penyemperit melonjak, penjajaran penentukur, pengedaran vakum, penjajaran penyejukan dan penghantar | Memerlukan pemusatan yang boleh diakses, zon suhu dan rujukan penjajaran |
| Dinding berubah di sekeliling dan di sepanjang paip | Pelarasan longgar, kitaran haba, tekanan tidak stabil atau aliran tidak sekata | Suapan, keluaran skru, kawalan kelajuan talian, vakum dan kestabilan suhu air | Terima tetingkap operasi yang stabil, bukan satu set ukuran pendek |
| Garis permukaan yang panjang | Pencemaran, deposit, calar atau permukaan bibir mati yang rosak | Zarah tidak cair, penapisan, kerosakan penentukur dan tanda pengendalian | Tentukan alat pembersihan, pelan penapis, pemeriksaan permukaan dan alat ganti |
| Garis kuning, coklat atau hitam | Zon mati, mendapan, haba tempatan yang berlebihan dan masa tinggal yang lama | Suapan tercemar, deposit tong, kehausan skru dan amalan penutupan | Semak laluan cair penuh dan rutin pembersihan sebelum menyalin geometri lama |
| Tekanan kepala tinggi | Jurang anulus terhad, suhu rendah, tersumbat atau laluan aliran yang tidak sesuai | Sekatan skrin, kelikatan bahan, permintaan output dan keadaan sensor | Nyatakan titik pengukuran tekanan dan had operasi dalam spesifikasi |
| Ovaliti paip | Aliran keluar tidak sekata atau kedudukan tiub awal | Kehausan penentukur, vakum, imbangan penyejukan, penjajaran sokongan dan haul-off | Ovaliti akhir tergolong dalam ujian penerimaan baris lengkap |
| Permukaan dalaman yang kasar | Kemasan mandrel, mendapan, suhu dan kelakuan aliran | Kelembapan bahan, serakan, degradasi dan kestabilan keluaran | Sertakan kedua-dua kriteria permukaan dalaman dan luaran dalam kelulusan sampel |
Peraturan satu perubahan:rekod garis dasar, tukar satu pembolehubah terkawal, tunggu bahan bergerak melalui garisan, tandai paip terjejas dan ukur semula. Pelarasan rawak suhu, pemusatan, vakum dan haul-off pada masa yang sama memusnahkan bukti yang diperlukan untuk mengenal pasti punca.
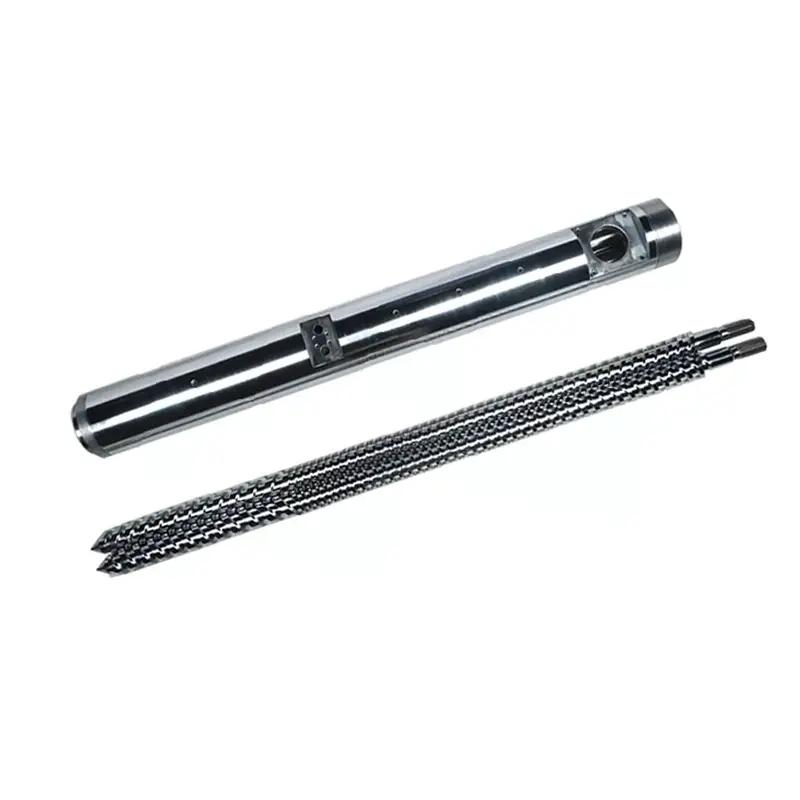
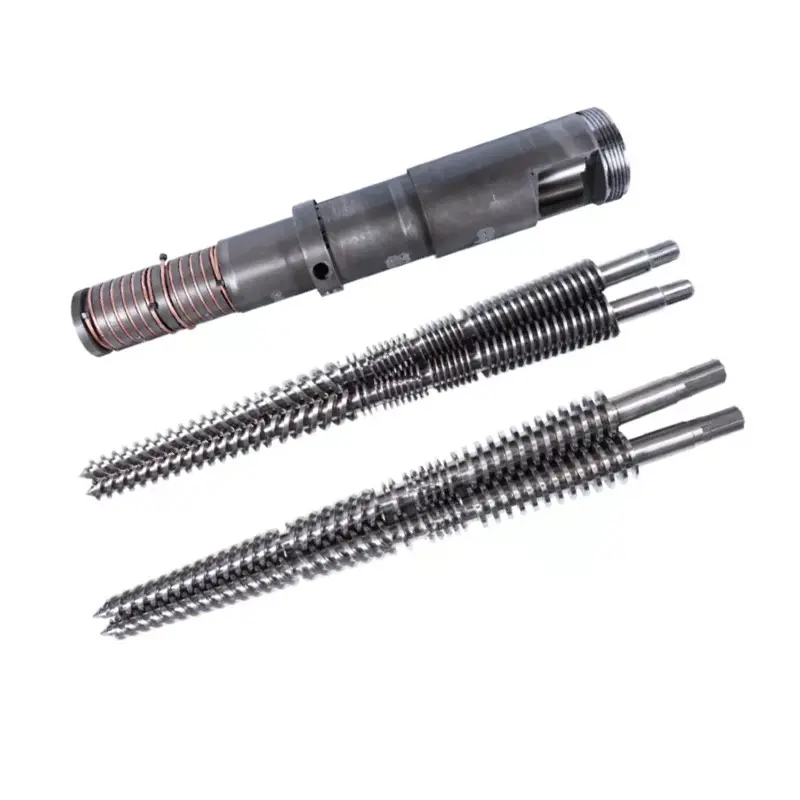
Jika output atau tekanan cair tidak stabil sebelum kepala, periksa juga skru dan tong. bekalan NanhaiyaSkru tunggal paip PVC, Tong skru selari paip PVCdanTong skru berkembar kon paip PVC. Die tidak boleh direka bentuk semula untuk mengimbangi bahagian pemplastikan yang haus atau tidak sesuai.

Senarai semak RFQ kepala penyemperitan paip
RFQ yang lengkap membolehkan pembeli membandingkan skop kejuruteraan dan bukannya membandingkan harga asas yang rendah dengan sebut harga inklusif. Letakkan item berikut dalam satu pakej terkawal semakan.
- Kenal pasti produk.Senaraikan setiap paip OD, julat dinding, SDR atau jadual, pembinaan lapisan, warna dan aplikasi. Tandakan produk biasa dan saiz yang paling sukar.
- Namakan piawaian.Berikan standard, bahagian, edisi, penerimaan negara dan lukisan dalaman yang tepat. Lampirkan pelan pemeriksaan paip siap.
- Dedahkan bahan.Sediakan formula PVC penuh atau gred PE, PP atau PPR yang tepat, bahan tambahan, pengisi, pigmen, kandungan kitar semula dan helaian data pembekal.
- Tentukan kadar.Berikan output bersih yang boleh dijual dan kelajuan talian untuk setiap produk kritikal, serta kapasiti penyejukan yang tersedia dan jadual operasi biasa.
- Terangkan penyemperit.Nyatakan skru berkembar tunggal, selari atau berkembar kon; diameter skru; kuasa motor; tekanan dan suhu cair biasa; susun atur penyesuai; dan had proses semasa.
- Kawal antara muka.Pasang bebibir, daftar, bulatan bolt, muka pengedap, salur masuk cair, ketinggian tengah, port sensor dan lukisan sokongan.
- Nyatakan butiran elektrik.Senaraikan voltan dan kekerapan pemanas, jenis termokopel, standard penyambung, keserasian pengawal, panjang kabel dan keperluan kawasan berbahaya jika berkenaan.
- Tunjukkan garisan hiliran.Sertakan dimensi penentukur, tangki vakum, panjang penyejukan, susunan semburan atau rendaman, jenis haul-off, garis tengah dan jarak dari pintu keluar.
- Pilih skop pertukaran.Senaraikan set tukar bahagian, pemanas dan penderia ganti, pengedap, pengikat, alatan pengendalian, rak penyimpanan dan prosedur perubahan saiz yang dikehendaki.
- Tentukan dokumen.Minta lukisan pemasangan dan bahagian, bil bahan, rekod bahan dan rawatan haba, pemeriksaan dimensi, senarai elektrik, arahan pengendalian dan senarai alat ganti.
- Tulis ujian penerimaan.Namakan resin, formula, saiz paip, tempoh larian, output, kelajuan talian, rekod proses, pensampelan dimensi dan kriteria lulus/gagal.
- Jelaskan sokongan.Bersetuju tentang panduan pemasangan, tanggungjawab pentauliahan, latihan pengendali, bantuan jauh dan sempadan antara prestasi kepala mati dan talian lengkap.
Amaran penggantian:acuan yang haus mungkin tidak lagi mengekalkan dimensi asalnya. Ukur antara muka mesin dan paip tertahan yang baik, cari sebarang lukisan asal dan terangkan mengapa kepala lama diganti. Menyalin setiap dimensi haus boleh menghasilkan semula masalah aliran atau penjajaran yang sama.
Konfigurasi skru juga mesti sepadan dengan tugas bahan. Layari Nanhaiya'sskru tunggal, skru berkembar selaridantong berkembar skru konapabila siasatan meliputi bahagian pemplastikan penuh. Untuk aksesori dan perkakas yang disambungkan, gunakanjulat alat ganti penyemperitan.
Terima kepala mengenai keadaan pengeluaran yang anda bercadang untuk menjual
Pemeriksaan dimensi membuktikan bahawa komponen yang dihasilkan sepadan dengan lukisan. Ia tidak membuktikan bagaimana sebatian tertentu akan mengalir melalui garisan lengkap. Pelan penerimaan yang baik mempunyai dua bahagian: pengesahan komponen dan pengeluaran.
| Peringkat penerimaan | Perkara yang perlu disahkan | Rekod untuk disimpan |
|---|---|---|
| Semakan dokumen | Semakan lukisan yang diluluskan, bil bahan, matriks perubahan bahagian, senarai pemanas dan penderia, manual dan skop ganti | Daftar dokumen yang ditandatangani |
| Pemeriksaan komponen | Antara muka kritikal, ciri sepusat, muka pengedap, pengikat, port, bahan, rawatan dan keadaan permukaan aliran yang boleh dilihat | Rekod dimensi dan bahan atau rawatan yang dinyatakan dalam pesanan |
| Pemeriksaan pemasangan | Kesesuaian, orientasi, pemasangan pemanas, sisipan sensor, pergerakan pemusatan, sokongan, pengangkatan dan akses | Senarai semak perhimpunan dengan gambar |
| Pemeriksaan pemanasan | Pengenalpastian zon, tindak balas pengawal, bacaan sensor, cabutan semasa dan kestabilan terma | Peta zon dan bacaan stabil |
| Larian pengeluaran | Bahan yang dipersetujui, saiz paip, output, kelajuan talian, suhu, tekanan cair, beban motor, vakum dan keadaan penyejukan | Lembaran proses berasaskan masa dan sampel yang disimpan |
| Pemeriksaan paip | OD, dinding pada pelbagai kedudukan jam, bujur, jisim setiap panjang, permukaan dalam dan luar, kelurusan dan ujian standard yang diperlukan | Laporan pemeriksaan terikat dengan kedudukan sampel dan masa pengeluaran |
| Operasi rutin | Permulaan, pembetulan pemusatan, hentian biasa, pembongkaran selamat atau satu perubahan saiz yang dipersetujui | Daftar keluar operator dan senarai item terbuka |
Gunakan formulasi biasa pembeli apabila praktikal. Jika bahan gantian diperlukan, rekodkan perbezaan dan hadkan apa yang dibuktikan oleh ujian. Larian PE yang berjaya tidak mengesahkan formula PVC, dan produk berkelajuan rendah dinding tebal tidak membuktikan keadaan kelajuan tinggi dinding nipis.
Pandangan kilang kami:kami lebih suka larian yang stabil dengan ukuran yang boleh dikesan berbanding paparan ringkas pada output maksimum. Tekanan harus diselesaikan, bacaan dinding harus kekal terkawal, pemanas tidak boleh berkitar secara tidak normal dan paip yang disejukkan harus memenuhi pemeriksaan yang dipersetujui. Keputusan itu memberikan kedua-dua pihak titik penyerahan yang berguna.


Soalan lazim
Apakah maklumat yang diperlukan untuk memetik kepala die penyemperitan paip?
Hantar gred dan formula polimer, standard paip, saiz lengkap dan julat dinding, output sasaran dan kelajuan talian, jenis penyemperit, lukisan salur masuk dan bebibir cair, voltan pemanas, keperluan sensor, butiran penentukuran hiliran, bahagian perubahan pilihan dan pelan penerimaan. Foto dan lukisan terukur sambungan semasa juga berguna untuk projek penggantian.
Bolehkah satu kepala die paip menjalankan PVC, PE dan PPR?
Badan luar yang dikongsi mungkin secara teknikal mungkin dalam projek yang ditakrifkan secara sempit, tetapi PVC, PE dan PPR tidak mewujudkan keadaan aliran, terma atau saiz yang sama. Kami mula-mula membandingkan formulasi penuh, output, julat saiz, keperluan laluan aliran dan kaedah pembersihan. Perkakas berasingan atau kepala berasingan boleh menjadi pilihan pengeluaran yang lebih selamat.
Adakah diameter die paip sama dengan diameter paip akhir?
Biasanya tidak. Tiub panas berubah selepas meninggalkan acuan kerana cair membengkak, menarik ke bawah, memasuki penentukur dan menyejuk. Dimensi die dan mandrel yang diperlukan mesti direka bentuk dengan bahan, output, kelajuan talian, saiz vakum dan sistem penyejukan, dan bukannya disalin terus daripada saiz paip nominal.
Bolehkah kepala die sahaja menjamin ketebalan dinding paip dan bujur?
Tidak. Kepala die menetapkan taburan leburan anulus, tetapi ketebalan dinding akhir dan bujur juga bergantung pada kestabilan lebur, pemusatan, keseimbangan suhu, keadaan penentukur, vakum, penyejukan, penjajaran haul-off dan kelajuan talian. Penerimaan harus menguji talian operasi yang lengkap.
Bahan manakah yang digunakan oleh Nanhaiya untuk kepala mati penyemperitan?
Halaman kepala mati penyemperit am Nanhaiya menyenaraikan 38CrMoAl dengan nitriding dan kekerasan permukaan HV950 hingga HV1000. Kepala mati penyemperitan paip khusus digambarkan sebagai keluli aloi dengan permukaan yang mengeras. Bahan akhir, rawatan haba dan keperluan permukaan basah hendaklah disahkan untuk resin, bahan tambahan dan kaedah pembersihan dalam spesifikasi yang diluluskan.
Sekiranya saya membeli satu kepala die dengan banyak sisipan saiz atau beberapa kepala yang lengkap?
Gunakan bahagian tukar apabila julat saiz, keluaran dan rutin pembersihan membenarkan satu badan menutup kerja tanpa pelarasan yang berlebihan. Kepala yang berasingan boleh masuk akal apabila produk sangat berbeza dalam diameter, polimer, output, struktur lapisan atau kekerapan pertukaran. Bandingkan jumlah masa pertukaran dan risiko pengeluaran, bukan harga perkakas sahaja.
Bagaimanakah kepala die penyemperitan paip harus diterima?
Mulakan dengan lukisan, bahan, rawatan, pemanas, penderia, bebibir dan pemeriksaan laluan aliran. Kemudian jalankan bahan pengeluaran yang dipersetujui pada saiz paip, output dan kelajuan talian yang ditentukan. Rekod suhu, tekanan cair, bacaan dinding di sekeliling lilitan, diameter luar, bujur, keadaan permukaan, jisim setiap panjang dan sebarang ujian yang diperlukan oleh standard paip sasaran.
Apakah yang menyebabkan satu sisi dinding paip tersemperit menjadi lebih tebal?
Punca yang mungkin termasuk die atau mandrel mis-centering, ketidakseimbangan suhu lilitan, aliran cair tidak sekata, mendapan atau kerosakan dalam laluan aliran, output extruder tidak stabil, salah penjajaran penentukur, vakum atau penyejukan tidak sekata dan salah jajaran haul-off. Semak arah aliran sebelum menggunakan bolt tengah untuk menyembunyikan masalah hiliran.
Kandungan teknikal yang disediakan daripada maklumat produk, peralatan dan perkhidmatan semasa Nanhaiya, hanya disokong oleh halaman standard paip ISO rasmi. Geometri, bahan, rawatan, dimensi dan kriteria penerimaan akhir ditakrifkan oleh spesifikasi projek yang diluluskan.