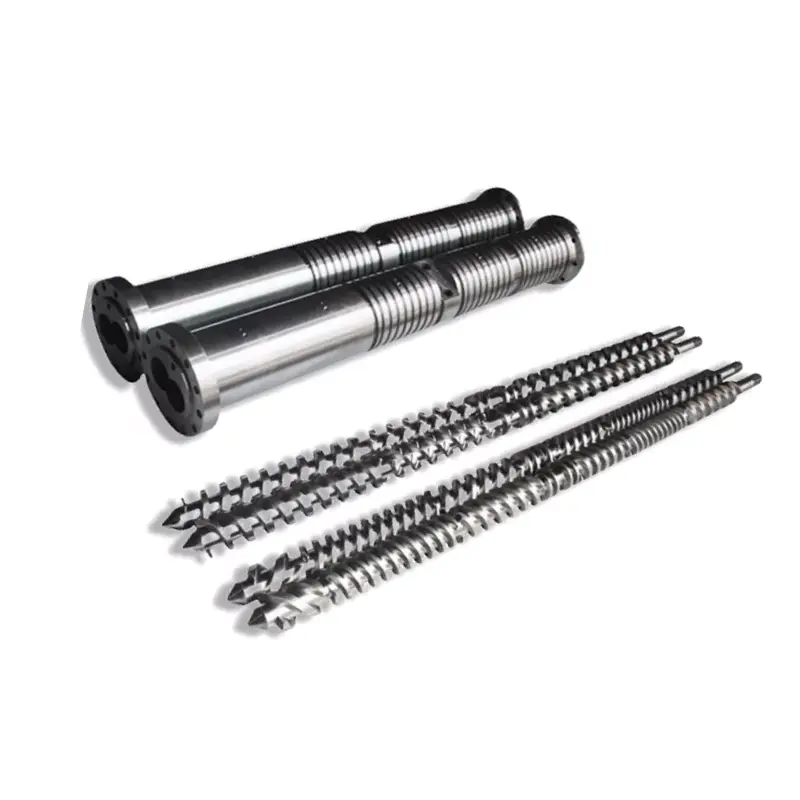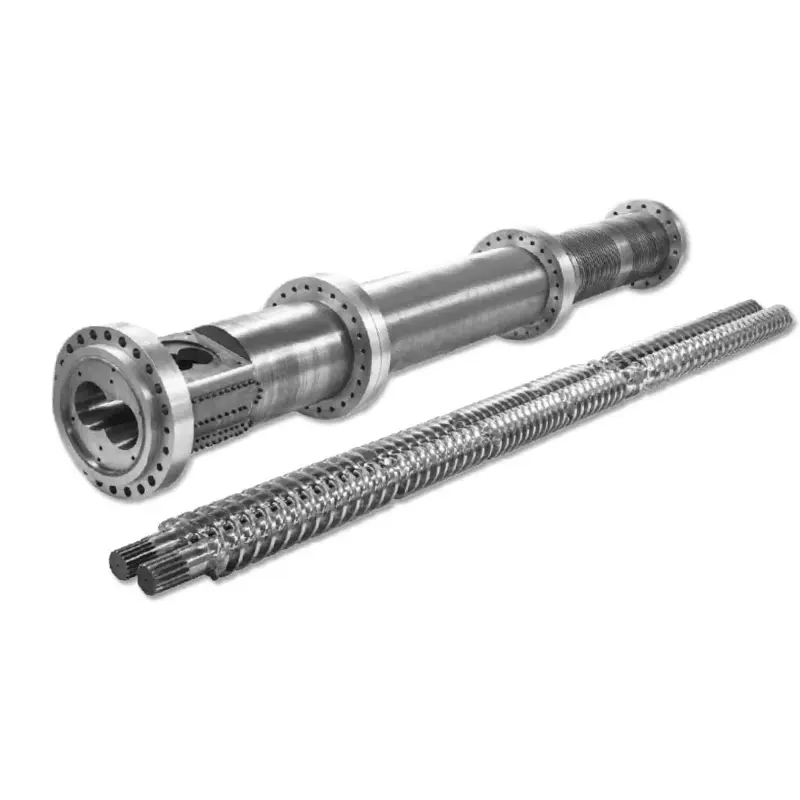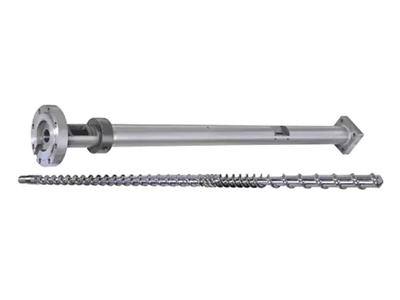

Apa yang Dilakukan oleh Tong Skru
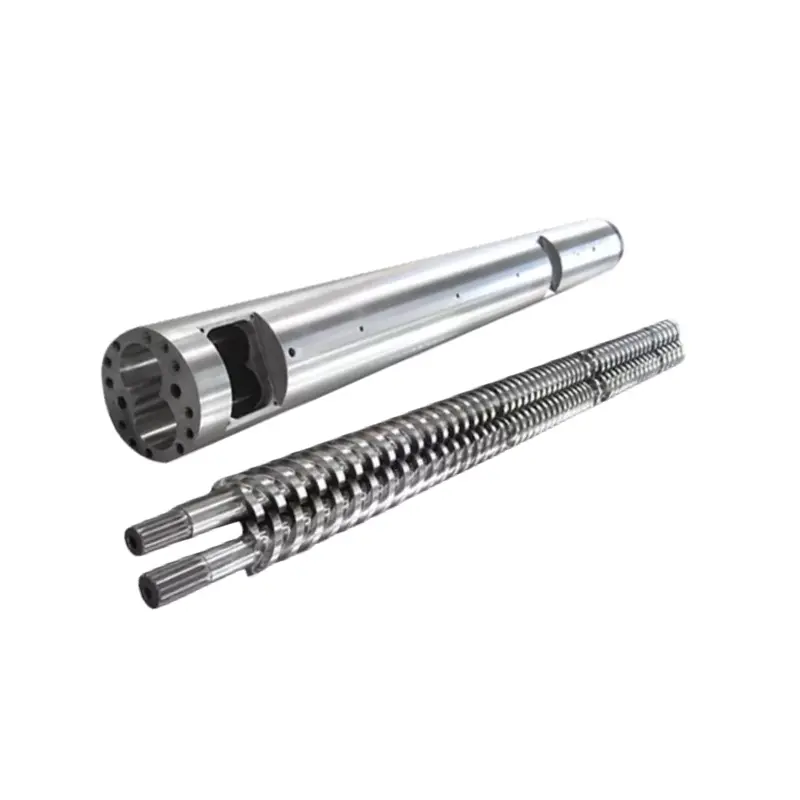
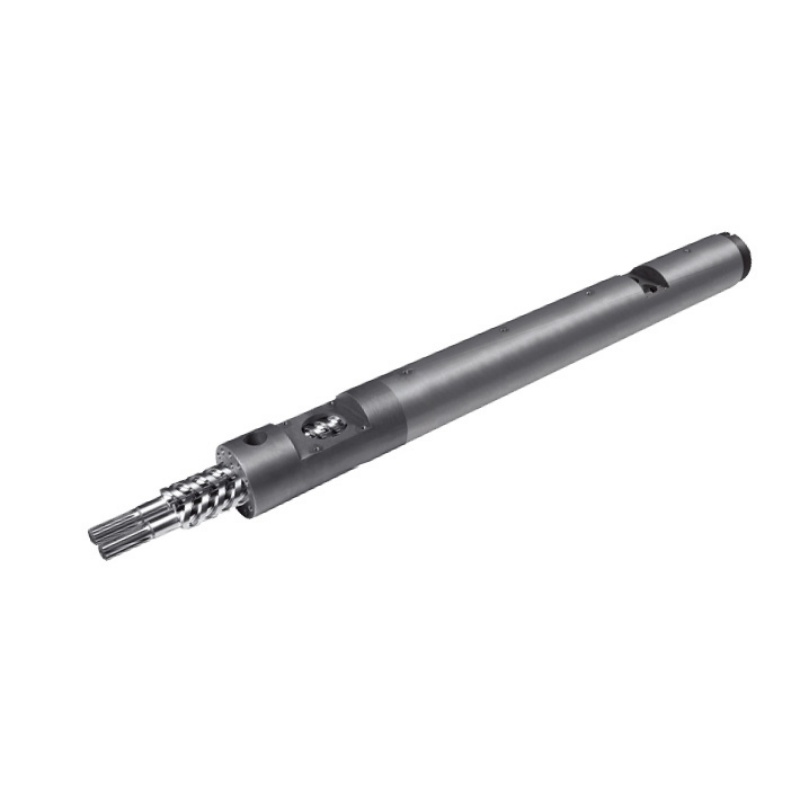
Skru dan tong berfungsi sebagai pasangan yang sepadan. Berikut ialah urutan setiap kitaran:
- Memberi makan— Pelet plastik jatuh dari corong ke dalam zon suapan.
- Meleleh— Skru berputar menjana haba ricih. Digabungkan dengan pemanas tong, pelet cair dan mampat.
- Pemeteran— Leburan menjadi seragam dalam suhu dan tekanan sebelum suntikan.
- Suntikan— Skru bergerak ke hadapan seperti pelocok, menolak plastik cair ke dalam acuan.
Setiap pembolehubah reka bentuk — geometri, perkadaran zon, rawatan permukaan — mempengaruhi sejauh mana keempat-empat langkah itu berlaku. Ketidakpadanan dalam mana-mana satu daripadanya muncul sebagai masalah pengeluaran.
Keputusan 1: Nisbah L/D
Nisbah L/D (panjang terbang skru dibahagikan dengan diameternya) ialah nombor paling penting pada helaian spesifikasi. Ia mengawal masa kediaman, kualiti pencampuran, dan pengagihan haba.Kebanyakan aplikasi pengacuan suntikan tujuan umum menggunakan 20:1.
| damar | Disyorkan L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitif haba) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nilon (PA) | 18:1 – 20:1 |
| Bahan bertetulang GF | 20:1 – 24:1 |
Keputusan 2: Nisbah Mampatan
Nisbah mampatan (CR) mengukur berapa banyak saluran skru menyempit dari zon suapan ke zon pemeteran. CR yang lebih tinggi memampatkan pencairan dengan lebih agresif — baik untuk resin amorfus yang lembut secara beransur-ansur. CR yang lebih rendah adalah lebih lembut, itulah yang anda perlukan untuk bahan sensitif haba atau gentian.
| damar | Nisbah Mampatan |
|---|---|
| ABS, PC, PMMA (amorfus) | 3.0 – 3.5:1 |
| PP, PE, Nilon (separa kristal) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-reinforced (≥15%) | 2.0 – 2.5:1 |
Keputusan 3: Perkadaran Zon
Skru suntikan standard terbahagi kepada tiga zon. Perkadaran setiap zon adalah sama dengan jumlah L/D.
- Zon Suapan (L1):Saluran dalam yang menerima pelet pepejal daripada corong. Lebih lama = lebih banyak kapasiti pemprosesan.
- Zon Mampatan (L2):Kedalaman saluran berkurangan secara progresif. Kebanyakan lebur berlaku di sini.
- Zon Pemeteran (L3):Saluran cetek dan konsisten. Memastikan suhu cair dan tekanan seragam sebelum suntikan.
| damar | Suapan (L1) | Mampatan (L2) | Pemeteran (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nilon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Keputusan 4: Bahan Tong Skru
38CrMoALA — Garis Dasar Piawai
Skru acuan suntikan Nanhaiya dihasilkan daripadaKeluli aloi 38CrMoALA, dirawat haba dan dipadamkan. Bahan asas ini mengendalikan termoplastik standard seperti PE, PP, PS dan ABS dengan baik, dengan hayat perkhidmatan lebih kurang10,000–20,000 jamdi bawah keadaan operasi biasa.
Nitriding
Gas nitriding pada 500–560°C membentuk lapisan nitrided0.5–0.8mm tebaldengan kekerasan sebanyak950–1050 HV (~62 HRC). Ini meningkatkan rintangan haus sebanyak 30–40% berbanding keluli yang tidak dirawat. Standard untuk kebanyakan aplikasi pengacuan suntikan yang menjalankan bahan yang tidak diisi atau diisi ringan.

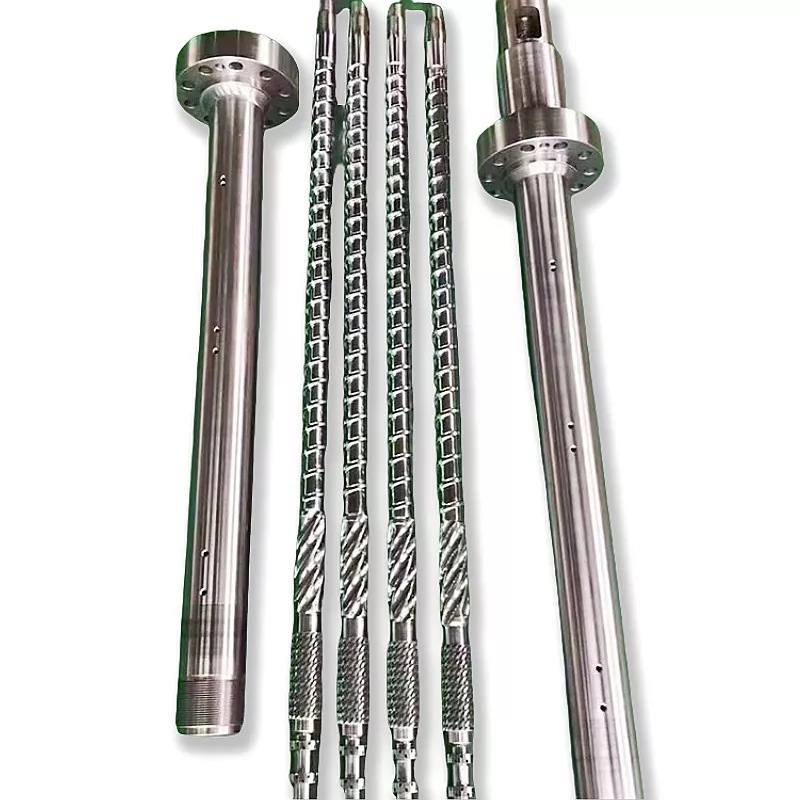
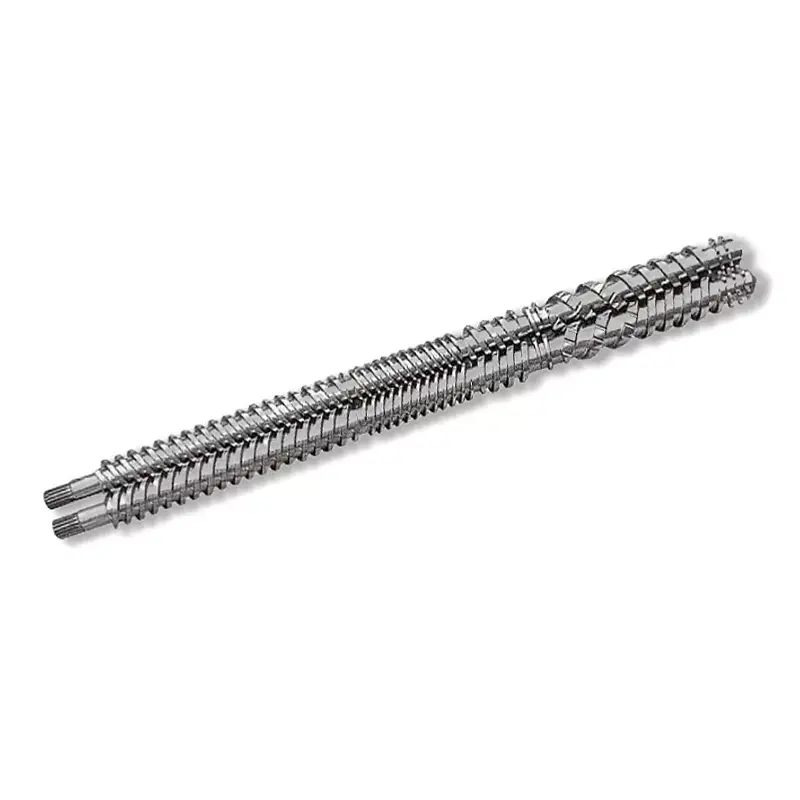
Skru acuan suntikan mutan Nanhaiya (tiba-tiba) — sesuai untuk resin kristal seperti PP, PE dan Nylon.
Bimetallic — Untuk Aplikasi Lelas
Tong dwilogam mempunyai lapisan kalis haus aloi tinggi yang terikat secara metalurgi pada lubang tong. Proses dwilogam Nanhaiya mencapai ankekerasan lubang dalam 62 HRCmelalui kimpalan semburan aloi keras di sekitar kawasan haus tinggi bahagian dalam tong.
| Permohonan | Bahan Skru | Rawatan Tong |
|---|---|---|
| PE, PP, PS (tidak diisi) | 38CrMoALA nitrid | Nitrided standard |
| ABS, PC, Nylon (tidak diisi) | 38CrMoALA nitrid | Nitrided standard |
| PA + GF ≤30% | 38CrMoALA, dipadamkan + dibaja | Nitrided atau dwilogam |
| kandungan GF 15–50% | Tepi penerbangan dwilogam / TC | Dwilogam |
| resin PVC / menghakis | Aloi tahan kakisan | Dwilogam (gred CR) |
| Diisi gentian karbon | Tungsten karbida | Lubang semburan TC |
Keputusan 5: Diameter Skru dan Saiz Pukulan
Pukulan sebenar anda sepatutnya jatuh di antara35% dan 70%daripada kapasiti pukulan maksimum skru. Di bawah 35%, bahan berada di dalam tong terlalu lama dan berisiko degradasi. Melebihi 70%, skru tidak boleh pulih dengan cukup pantas dalam kitaran.
Berikut ialah konfigurasi biasa yang tersedia daripada Nanhaiya:
| Jumlah Suntikan (g) | Skru Ø × Panjang (mm) | Tong Ø × Panjang (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

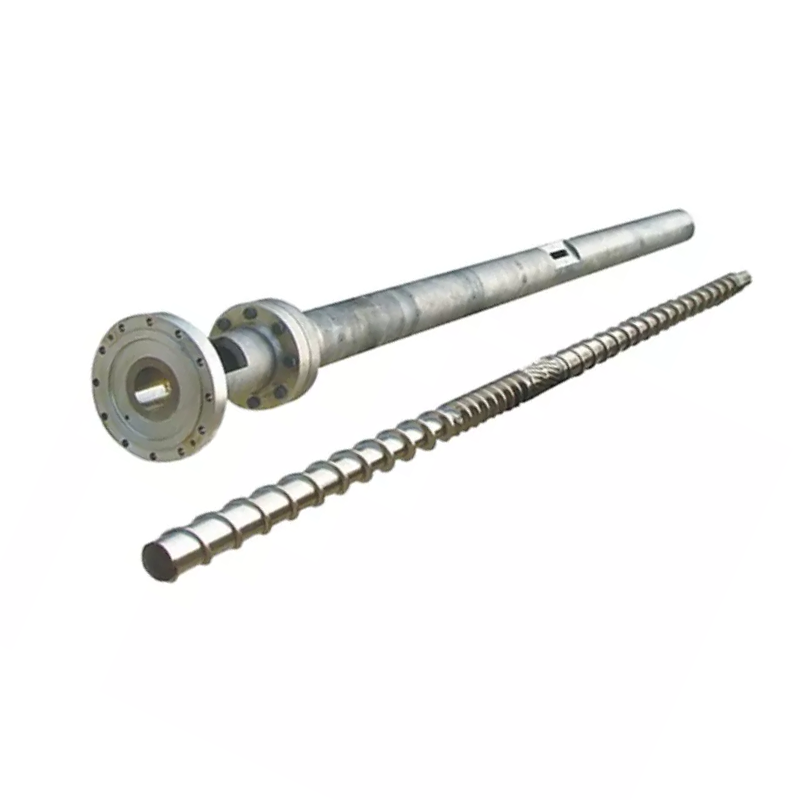
Skru pengacuan suntikan beransur-ansur Nanhaiya — lebih baik untuk resin amorf seperti ABS, PC dan PMMA.
Tanda Amaran Skru Semasa Anda Salah untuk Kerja
- Bintik hitam atau kesan melecur— Bahan merendahkan dari masa tinggal yang berlebihan atau tempat panas. Periksa zon suhu tong dan kelegaan skru.
- Berat pukulan tidak konsisten— Selalunya injap tidak kembali haus atau pelepasan skru-ke-tong yang berlebihan membenarkan aliran balik.
- Tanda taburan di permukaan- Kelembapan atau gas dalam cair. Mungkin menunjukkan pra-pengeringan yang tidak mencukupi atau geometri skru yang tidak mengalir dengan betul.
- Pemulihan perlahan / masa kitaran panjang— Kapasiti pengplastikan tidak mencukupi. Diameter skru mungkin perlu meningkat.
- Sekerap tinggi pada perubahan warna— Pencampuran yang lemah dalam zon pemeteran. Unsur campuran Maddock atau penghalang yang ditambahkan pada skru sering menyelesaikan masalah ini.
Perkara yang Perlu Diberitahu Pengilang Anda Apabila Meminta Sebut Harga
- Jenama dan model mesin— atau diameter gerudi dan dimensi bebibir untuk mesin bukan standard
- resin utama— sertakan jenis pengisi dan peratusan jika berkenaan
- Julat saiz tangkapan- minimum dan maksimum dalam gram
- Masa kitaran sasaran
- Masalah semasa yang anda cuba selesaikan- jika ada
Dapatkan Syor Teknikal daripada Nanhaiya
Kami bertindak balas dalam masa 12 jam. Pasukan kejuruteraan kami boleh menentukan geometri skru, gred bahan dan dimensi yang betul untuk mesin dan resin anda — sebelum anda membuat sebut harga.