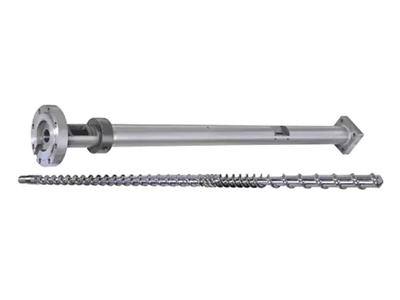
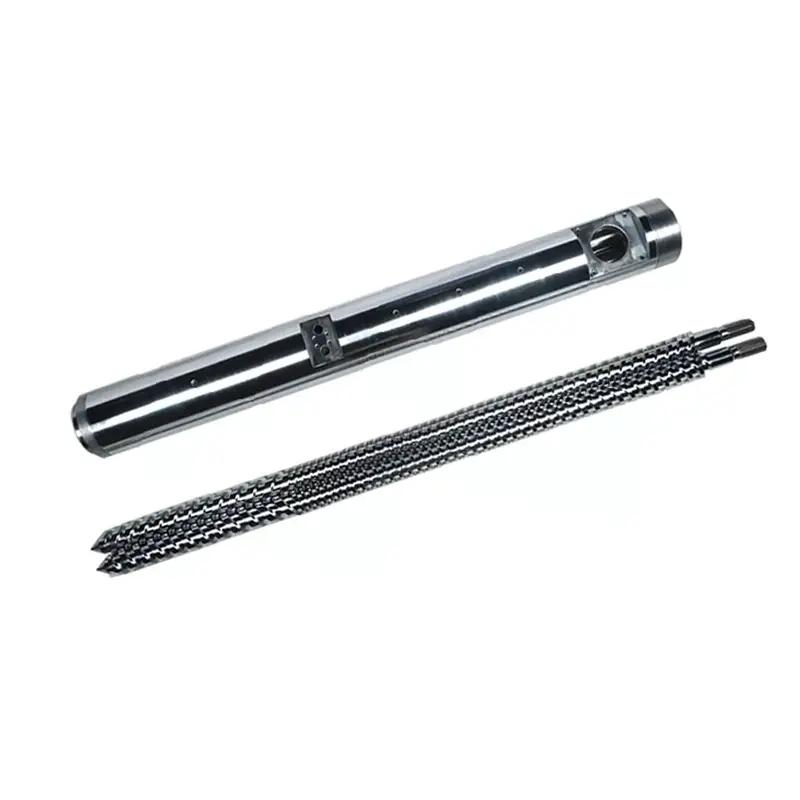
Nisbah L/D skru suntikanadalah panjang berfungsi dibahagikan dengan diameter skru, dan kebanyakan skru suntikan berjalan 18:1 hingga 25:1. Berikut ialah apa yang tiada helaian spesifikasi memberitahu anda: anda tidak boleh menukar L/D pada mesin yang anda sudah miliki. Panjangnya ditetapkan oleh tong. Apa yang anda boleh ubah ialahdiameter skru, dan dalam tong tetap bahawa satu pilihan menggerakkan L/D, kapasiti pukulan dan tekanan suntikan bersama-sama, dalam arah yang bertentangan. Skru yang lebih kecil memberikan L/D yang lebih tinggi, pukulan yang lebih kecil dan lebih banyak tekanan. Padankan perdagangan itu dengan resin anda dan bahagian anda, dan kebanyakan soalan L/D menjawab sendiri.
Maksud Nisbah L/D pada Skru Suntikan
L/D ialah panjang kerja skru (L) dibahagikan dengan diameter luarnya (D). Skru 22 kali lebih panjang daripada lebarnya mempunyai L/D 22:1.
Skala nisbah dengan saiz. Skru 40 mm pada 22:1 mempunyai panjang kerja 880 mm. Skru 80 mm pada 22:1 ialah 1,760 mm panjang. Nisbah yang sama, mesin yang sangat berbeza.
Apa yang sebenarnya diterangkan oleh nisbah adalahberapa banyak landasan skru perlu melakukan kerjanya. Pemakanan, pencairan dan pemeteran semuanya berlaku sepanjang tempoh tersebut. Lebih panjang bermakna lebih banyak kapasiti lebur dan lebih banyak campuran. Kurang panjang bermakna kurang daripada kedua-duanya, dan kurang masa untuk bahan duduk panas.
Kebanyakan skru suntikan mendarat di antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 asas biasa pada mesin tujuan umum. Panduan tiang merangkumi gambar penuh dalam kamipanduan laras skru acuan suntikan.
Mengapa L/D Suntikan Lebih Pendek Daripada L/D Penyemperitan
Extruder biasanya berjalan 25:1 hingga 33:1. Skru suntikan kekal lebih pendek, dan sebabnya adalah kitaran, bukan tradisi.
Skru penyemperit berputar secara berterusan. Bahan masuk pada satu hujung, bergerak melalui, dan keluar di hujung yang lain. Tiada apa yang menunggu.
Skru suntikan berfungsi dalam pecah. Ia berputar untuk mengplastikan satu pukulan, menarik balik, kemudian berhenti. Ia menyuntik, dan acuan menjadi sejuk. Semasa semua itu, cair yang sudah ada dalam tong duduk diam dan kekal panas.
Penantian itulah yang membezakannya. Tong yang lebih panjang menyimpan lebih cair, dan pada mesin suntikan, lebih cair bermakna lebih banyak bahan menunggu melalui lebih banyak kitaran. Untuk resin sensitif haba, panjang tambahan bukan kapasiti tambahan. Ia adalah sejarah haba tambahan.
Jadi reka bentuk suntikan mengimbangi kapasiti lebur dengan masa kediaman, manakala penyemperitan kebanyakannya hanya membeli kapasiti lebur.
Perkara yang Tiada Siapa Beritahu Anda: Anda Tidak Boleh Mengubah L/D
Artikel tentang L/D bercakap seolah-olah anda boleh memilih nombor. Pada mesin yang anda sudah miliki, anda tidak.
L ditetapkan oleh tong.Tong ialah bekas tekanan bermesin yang disambungkan ke dalam bingkai mesin, dengan zon pemanas, tekak suapan, dan pelekap semuanya dibina sekitar satu panjang. Tiada siapa yang membuat setong lebih lama.
Jadi satu-satunya pembolehubah yang tinggal dalam L/D ialah D, diameter skru. Tukar diameter, dan nisbah berubah dengannya, kerana panjang di atas garisan tidak pernah bergerak.
Inilah sebabnya mengapa pembina mesin menyenaraikan dua atau tiga diameter skru untuk mesin yang sama. Mereka tidak menawarkan anda tiga saiz pukulan. Mereka menawarkan anda tiga mata pada lengkung trade-off, dan saiz pukulan hanyalah salah satu perkara yang bergerak.
Diameter Skru: Tuas Yang Menggerakkan Segala-galanya
Dalam tong tetap, satu pilihan menggerakkan empat perkara sekaligus. Fahami jadual ini dan anda faham suntikan L/D.
| Jika anda memilih... | Diameter skru yang lebih kecil | Diameter skru lebih besar |
|---|---|---|
| Nisbah L/D | Lebih tinggi(L sama, D lebih kecil) | Lebih rendah(L sama, D lebih besar) |
| Kapasiti pukulan | Lebih kecil(kurang isipadu per mm lejang) | Lebih besar |
| Tekanan suntikan tersedia | Lebih tinggi(daya yang sama pada kawasan yang lebih kecil) | Lebih rendah |
| Kapasiti lebur setiap pukulan | lebih baik(lebih L/D untuk kurang bahan) | Kurang pemurah |
| Masa tinggal untuk bahagian tertentu | Lebih pendek(tembakan menggunakan lebih banyak tong yang lebih kecil) | Lebih lama |
| Sut | Bahagian ketepatan kecil, dinding nipis, resin kelikatan tinggi dan sensitif haba | Tembakan besar, resin komoditi, bahagian tebal |
Baca baris tekanan sekali lagi, kerana ia menentukan lebih banyak pekerjaan daripada jangkaan orang. Pemacu hidraulik atau elektrik mesin memberikan daya tetap ke belakang skru. Tekanan ialah daya dibahagikan dengan luas. Skru yang lebih kecil mempunyai luas muka yang kurang, jadi daya yang sama menghasilkan tekanan cair yang lebih tinggi.
Itulah sebabnya kerja dinding nipis dan kelikatan tinggi sering mendarat pada skru kecil: ia boleh menolak cair ke dalam rongga ketat yang tidak dapat diisi oleh skru besar. L/D yang lebih tinggi yang datang dengannya adalah bonus, bukan kebetulan.
Dan baca juga baris kediaman. Ia adalah yang secara senyap-senyap memutuskan sama ada PC anda kuning.

Bagaimana L/D Mempengaruhi Saiz Syot
Tegasnya, L/D tidak menetapkan saiz tangkapan. Diameter dan lejang lakukan: isipadu pukulan ialah luas keratan rentas skru didarab dengan jarak ia bergerak.
Tetapi pada mesin sebenar anda tidak boleh memisahkannya, kerana diameter yang sama yang menetapkan pukulan anda juga menetapkan L/D anda. Pilih skru kecil untuk bahagian ketepatan kecil, dan anda telah memilih L/D yang lebih tinggi pada masa yang sama.
Akibat praktikal adalah satu yang menggembirakan. Skru yang memberikan anda pukulan kecil juga memberikan anda lebih panjang lebur bagi setiap gram bahan dan tekanan suntikan yang lebih tinggi. Ketiga-tiga hartanah tersebut sesuai dengan pekerjaan yang sama, itulah sebabnya perdagangan berjalan dengan bersih lebih kerap daripada tidak.
Di mana ia berhenti gembira ialah apabila anda memaksa bahagian ke skru yang salah. Jalankan tangkapan yang sangat kecil pada skru berdiameter besar dan anda mendapat yang paling teruk daripada kedua-duanya: L/D rendah, isipadu tong yang besar berbanding tangkapan anda dan bahan yang berputar melalui haba terlalu lama.
Masa Tinggal: Pembunuh Kualiti yang Boleh Anda Kira
Masa tinggal ialah berapa lama sekeping polimer tertentu kekal panas di dalam tong sebelum ia disuntik. Ia adalah nombor paling rendah dalam pengacuan suntikan, dan anda boleh menganggarkannya dalam tiga puluh saat.
Masa tinggal ≈ (kapasiti pukulan tong ÷ saiz pukulan anda) × masa kitaran
Kedua-dua kapasiti dalam unit yang sama. Ambil kapasiti pukulan daripada penarafan mesin.
Buat contoh. Mesin dinilai pada kapasiti tangkapan 200 g, menjalankan bahagian 20 g pada kitaran 30 saat. Nisbahnya ialah 10, jadi leburan itu melalui kira-kira sepuluh kitaran. Masa tinggal adalah kira-kira 300 saat, atau lima minit.
Lima minit pada suhu cair adalah masa yang lama untuk PC, POM, PET atau PVC. Tiada apa-apa tentang tetapan anda yang salah. Bahagiannya terlalu kecil untuk tong, dan bahannya sedang masak sementara menunggu giliran.
Sekarang alihkan kerja itu ke skru yang lebih kecil. Kapasiti tangkapan menurun kepada, katakan, 80 g. Bahagian 20 g yang sama kini menggunakan satu perempat daripada tong, leburan berlangsung melalui empat kitaran dan bukannya sepuluh, dan masa tinggal jatuh kepada kira-kira dua minit.
Anda tidak menukar titik tetapan. Anda menukar diameter skru, dan masalah degradasi berlaku dengannya.
Jalur Kapasiti Tangkapan 20–80%.
Panduan industri yang biasa disebut adalah untuk mengekalkan syot anda di suatu tempat antara kira-kira 20% dan 80% daripada kapasiti syot undian mesin. Sahkan jalur itu dengan manual mesin anda, tetapi logik di sebaliknya ada di mana-mana.
Di bawah bdan, masa tinggal berjalan lama. Bahan membuat terlalu banyak perjalanan melalui haba, dan resin sensitif haba merosot. Inilah kegagalan yang ditangkap oleh formula di atas.
Di atas bdan, dua perkara pecah. Tidak ada tong yang mencukupi untuk menampung kusyen yang betul, jadi pembungkusan mendapat pukulan yang tidak konsisten untuk ditembak. Dan skru mempunyai masa dan panjang yang lebih sedikit untuk mencairkan tong bahan yang hampir penuh, jadi kualiti lebur terjejas tepat apabila anda meminta sepenuhnya.
Tanah di tengah-tengah band dan mesin mempunyai ruang untuk berfungsi. Jika bahagian anda terletak di luarnya, pembaikan yang betul ialah diameter skru yang berbeza, atau mesin yang berbeza, bukan set tetapan proses yang heroik.
Bagaimana L/D Mempengaruhi Kualiti Lebur
Panjang ialah kapasiti lebur, dan kapasiti lebur adalah kualiti.
Lebih banyak L/D memberikan lebur yang lebih lengkap.Pelet pepejal perlu bergerak lebih jauh ke dinding tong panas, jadi lebih sedikit daripada mereka yang bertahan sebagai tidak cair. Tompok keras dan kemasukan berbentuk kanta di bahagian itu adalah kegagalan lebur, dan panjang melawannya.
Lebih banyak L/D memberikan leburan yang lebih homogen.Suhu menjadi sekata, warna dan pengisi mengedarkan lebih baik, dan leburan yang tiba di gelanggang cek adalah lebih konsisten dari pukulan ke pukulan. Itu muncul sebagai tetingkap proses yang lebih luas.
Lebih banyak L/D juga memberikan lebih banyak sejarah terma.Panjang yang sama yang cair dengan sempurna juga memegang bahan lebih lama, dan untuk PVC, PC, POM dan PET, itu adalah kos, bukan faedah.
Jadi kualiti cair bukan kes lebih adalah lebih baik. Ia adalah keseimbangan: cukup panjang untuk cair sepenuhnya, tidak terlalu banyak isipadu tong sehingga bahan menunggu terlalu lama untuk digunakan. Apabila kapasiti lebur adalah kekangan khusus anda, skru penghalang menaikkannya tanpa menambah satu milimeter tong.
Memilih L/D dan Diameter mengikut Resin dan Bahagian
Letakkan dagangan bersama-sama dan pilihan jatuh daripada resin dan bahagian.
| keadaan awak | Condong ke arah | kenapa |
|---|---|---|
| Bahagian ketepatan kecil berdinding nipis | Skru lebih kecil, L/D lebih tinggi | Tekanan suntikan yang lebih tinggi mengisi bahagian nipis; lebur yang baik setiap gram; kediaman singkat |
| Resin sensitif haba (PC, POM, PET, PVC) | Skru yang lebih kecil untuk pukulan; hujung jalur L/D yang lebih pendek | Masa tinggal adalah musuh. Pastikan pukulan besar berbanding kapasiti tong |
| Resin kejuruteraan berkelikatan tinggi | Skru lebih kecil, L/D lebih tinggi | Memerlukan tekanan untuk mengisi dan panjang untuk mencairkan dengan teliti |
| Tembakan besar, resin komoditi (PE, PP, PS) | Skru lebih besar, L/D lebih rendah | Kapasiti petunjuk; resin ini bertolak ansur dengan panjang lebur yang dikurangkan |
| Bahagian berdinding tebal, kitaran perlahan | Skru yang lebih besar, kediaman jam tangan | Kitaran panjang menggandakan masa kediaman. Kira semula sebelum melakukan |
| Kompaun berisi kaca atau kasar | Diameter setiap bahagian; menukarpermukaan | L/D ikut bahagian. Jawapan haus ialah lubang dwilogam, bukan panjang yang berbeza |
| Tidak cair pada output tinggi | Diameter yang sama; skru penghalang | Anda memerlukan kapasiti lebur, bukan panjang tong. Tong tidak berubah pula |
Perhatikan dua baris terakhir. Dua daripada masalah yang paling biasa yang dibawa oleh pengacu kepada kami bukanlah masalah L/D sama sekali, dan membeli diameter skru yang berbeza untuk menyelesaikannya membazirkan wang.
Kesilapan L/D Biasa dalam Pengacuan Suntikan
- Menyalin L/D penyemperitan.Nombor 30:1 daripada jadual penyemperit yang digunakan pada skru suntikan mengabaikan masalah masa tinggal yang mentakrifkan pengacuan suntikan. Kedua-dua mesin melakukan kerja yang berbeza.
- Menganggap lebih lama adalah lebih baik.Lebih panjang lebih cairdanlebih banyak sejarah haba. Pada resin sensitif haba, yang kedua menang dan bahan merosot.
- Mengabaikan nisbah pukulan kepada kapasiti.Masalah kualiti yang paling biasa yang kita lihat dikesan kepada geometri ialah sebahagian kecil memasak dalam tong besar. Tiada siapa yang menyemaknya, kerana ia tiada pada mana-mana skrin tetapan.
- Percaya L/D boleh ditukar pada mesin sedia ada.Ia tidak boleh. Set tong L. Hanya diameter milik anda untuk dipilih.
- Menyalahkan L/D atas masalah lebur.Jika tidak cair hanya muncul pada output tinggi, kapasiti lebur anda adalah pendek, bukan tong anda. Skru penghalang membetulkannya dalam tong yang sama.
- Menyalahkan L/D atas masalah haus.Keluaran yang jatuh pada kelajuan skru yang sama adalah kelegaan haus, bukan geometri. Ukurnya sebelum anda mereka bentuk semula apa-apa.

Cara Memesan Skru yang Betul
Pengilang skru mereka bentuk dari apa yang anda beritahu mereka. Hantar ini, dan pengesyoran diameter dan geometri berikut.
- Jenama mesin, model dan diameter skru semasa.Foto papan nama merangkumi kebanyakannya, dan ia memberitahu kami panjang tong anda sedang bekerja di dalamnya.
- Kapasiti pukulan dinilai mesin,jika anda mengetahuinya, dan berat bahagian anda yang sebenar.
- Masa kitaran.Dengan dua nombor di atas, masa tinggal boleh dikira untuk anda.
- Resin, gred dan kandungan pengisi.Ini memacu profil mampatan dan rawatan permukaan sebanyak diameter.
- Kecacatan yang anda mahu hilang.Titik kekuningan di kediaman. Titik tidak cair pada kapasiti lebur. Tangkapan pendek menghala pada tekanan atau pada gelanggang semak. Masing-masing mempunyai jawapan yang berbeza.
- Lukisan, atau skru lusuh anda.Sama ada membenarkan kami membina mesin anda. Bahagian yang haus diukur pada peralatan CMM kepada ±0.01 mm dan geometri dibina semula.
Mengapa Bekerja Dengan Nanhaiya
Hantarkan kepada kami berat bahagian, masa kitaran dan model mesin, dan kami akan menjalankan aritmetik masa kediaman sebelum kami memetik apa-apa kepada anda. Kadangkala jawapannya ialah diameter skru yang berbeza. Kadang-kadang ia adalah skru penghalang dalam tong yang anda sudah ada. Kadangkala tugas anda adalah milik mesin yang berbeza, dan kami akan menyatakannya.
Apabila skru baru adalah jawapannya, Nanhaiya telah membinaskru acuan suntikandan tong selama lebih daripada dua puluh tahun, dalam 38CrMoAlA, 42CrMo, SKD-61, dan keluli tahan karat, nitrid atau dwilogam dengan lapisan aloi galas tungsten 2.5–3 mm pada sehingga 62 HRC di mana suapan memerlukannya.
Kami membina lukisan anda, model mesin atau sampel haus, denganpenggantiserasi dengan jenama mesin utama, pesanan minimum satu set, dan sebut harga dalam masa 12 jam.
Melawan kekuningan, tidak cair, atau pukulan pendek? Hantar model mesin anda, bahagian berat, masa kitaran dan resin. Kami akan memberitahu anda sama ada ia L/D, diameter, kapasiti lebur, atau haus, dan sebut harga dalam masa 12 jam.
Dapatkan Pengesyoran SkruSoalan Lazim
Apakah nisbah L/D biasa bagi skru pengacuan suntikan?
Kebanyakan skru suntikan berjalan di antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 asas biasa pada mesin tujuan umum. Resin sensitif haba menyukai hujung yang lebih pendek kerana bahan menghabiskan lebih sedikit masa panas. Plastik kejuruteraan yang memerlukan pencairan menyeluruh memihak kepada penghujung yang lebih panjang.
Bolehkah saya menukar nisbah L/D pada mesin pengacuan suntikan saya?
Tidak langsung. Panjangnya ditetapkan oleh tong, yang dimesin ke dalam mesin. Apa yang anda boleh ubah ialah diameter skru, dan kerana L kekal sama, diameter yang lebih kecil secara automatik memberikan L/D yang lebih tinggi. Pilihan tunggal itu juga mengubah kapasiti pukulan anda dan tekanan suntikan yang tersedia.
Adakah nisbah L/D mempengaruhi saiz pukulan?
Secara tidak langsung, dan tidak dapat dipisahkan. Isipadu pukulan datang daripada diameter skru dan lejang, bukan daripada L/D. Tetapi pada tong tetap, diameter yang menetapkan pukulan anda juga menetapkan L/D anda. Pilih skru yang lebih kecil untuk pukulan yang lebih kecil, dan anda mendapat L/D yang lebih tinggi dan tekanan suntikan yang lebih tinggi pada masa yang sama.
Bagaimanakah cara saya mengira masa tinggal dalam pengacuan suntikan?
Bahagikan kapasiti tangkapan dinilai mesin dengan saiz tangkapan sebenar anda, kemudian darab dengan masa kitaran. Mesin 200 g menjalankan bahagian 20 g pada kitaran 30 saat memberikan kira-kira 300 saat, atau lima minit, tempat tinggal. Itu adalah masa yang lama untuk memegang PC, POM, PET atau PVC pada suhu cair.
Mengapa suntikan L/D lebih pendek daripada penyemperitan L/D?
Kerana skru suntikan berfungsi dalam pecah. Ia mengplastikan pukulan, kemudian berhenti semasa mesin menyuntik dan acuan sejuk, dan cair dalam tong duduk panas sepanjang masa. Extruder berjalan secara berterusan dan tiada apa yang menunggu. Panjang tong tambahan pada mesin suntikan ialah sejarah haba tambahan, bukan hanya kapasiti lebur tambahan, jadi skru suntikan kekal lebih pendek.
Berapakah peratusan kapasiti tong yang harus digunakan oleh pukulan saya?
Panduan yang biasa disebut adalah kira-kira 20% hingga 80% daripada kapasiti tangkapan undian, dan manual mesin anda adalah pihak berkuasa. Di bawah jalur itu, masa tinggal berjalan lama dan bahan sensitif haba merosot. Di atasnya, tiada ruang untuk kusyen yang sesuai dan kurang masa untuk mencairkan tong yang hampir penuh.
Adakah L/D yang lebih tinggi lebih baik untuk pengacuan suntikan?
Tidak secara automatik. Lebih panjang memberikan leburan yang lebih lengkap dan leburan yang lebih seragam, yang meningkatkan kualiti. Ia juga memegang lebih banyak bahan panas untuk lebih lama, yang merendahkan resin sensitif haba. L/D yang betul mencairkan bahan anda sepenuhnya tanpa menahannya lebih lama daripada yang diperlukan.
Bahagian saya menguning. Adakah itu masalah L/D?
Biasanya ia adalah masalah masa tinggal, iaitu masalah kapasiti saiz tembakan ke tong. Jalankan pengiraan kediaman dahulu. Jika sebahagian kecil sedang memasak dalam tong besar, tiada tetapan suhu dan tiada geometri skru akan membaikinya. Diameter skru yang lebih kecil, atau mesin yang lebih kecil, akan.