Hujung skru cukup kecil untuk diperlakukan seperti alat ganti, namun cukup tepat untuk menentukan sama ada setiap pukulan bermula dengan jumlah cair yang sama. Belinya sebagai pemasangan aliran dan pengedap yang sepadan, bukan sebagai mata logam berulir.


Jawapan pantas
Pilih hujung skru pengacuan suntikan dengan empat perkara: reka bentuk injap tidak kembali, antara muka skru dan tong yang tepat, resin dan pengisi yang diproses, dan corak haus pemasangan sedia ada. Model mesin sahaja tidak mencukupi apabila versi, pembaikan sebelumnya atau skru bukan standard mungkin wujud.
Untuk pesanan penggantian, hantar lukisan asal apabila tersedia, kemudian sahkan benang, bahu, panjang hujung, perjalanan cincin, tempat duduk, diameter luar dan laluan cair terhadap mesin sebenar. Petikan yang baik bermula dengan geometri. Bahan dan rawatan permukaan datang seterusnya.
Hujung skru mengawal aliran dalam kedua-dua arah
Semasa pemulihan skru, injap tidak kembali terbuka dan membenarkan polimer cair melepasi ke arah hadapan skru. Pada permulaan suntikan, ia menutup supaya pergerakan skru dan tekanan bertindak pada pukulan dan bukannya menolak cair ke belakang sepanjang skru.
Inilah sebabnya mengapa hujung skru, cincin cek dan tempat duduk tergolong dalam proses, bukan sahaja untuk penyelenggaraan.Tutorial injap tidak kembali ENGELmenerangkan dua keadaan operasi yang sama dan memautkan kelakuan penutupan terus kepada kebolehulangan suntikan.
Pandangan kilang kami:kesilapan hujung skru yang paling mahal adalah jarang perbezaan antara dua gred bahan. Ia adalah bahagian yang berbenang pada skru tetapi tidak bergerak, mengelak atau menjajar dengan betul. Ujian kesesuaian yang berjaya adalah lebih berharga daripada senarai panjang kata sifat jualan.
Pilih pemasangan di sekitar tugas pengacuan
Reka bentuk yang betul mesti dibuka dengan bebas semasa pemulihan, tutup secara dijangka semasa suntikan dan mengelakkan sekatan yang berlebihan dalam laluan cair. Ia juga mesti bertahan daripada beban kasar, pelekat dan menghakis resin tanpa merosakkan permukaan mengawannya.
| Soalan pembelian | Mengapa ia menukar hujung skru | Apa yang perlu dihantar kepada pembekal |
|---|---|---|
| Apakah resin yang sedang dibentuk? | Kelikatan, pelinciran, kepekaan degradasi dan kewajipan kakisan menjejaskan laluan aliran, bahan dan rawatan permukaan. | Gred resin yang tepat, sistem warna, kalis api dan julat pemprosesan biasa. |
| Adakah resin diperkuat atau diisi? | Gentian kaca, pengisi mineral dan pencemaran tebus guna boleh mempercepatkan kehausan yang melelas pada gelang, tempat duduk dan laluan cair. | Jenis pengisi, peratusan berat dan sama ada ia berubah mengikut produk. |
| Seberapa tepat pukulan itu mesti? | Bahagian dinding nipis, berbilang rongga dan berat rapat mendedahkan perubahan kecil dalam penutupan dan kebocoran injap. | Berat bahagian, kiraan rongga, toleransi berat pukulan dan data aliran terkini. |
| Apakah gaya injap sekarang? | Gelang gelongsor, pemeriksaan bola dan reka bentuk lain mempunyai kawasan aliran yang berbeza, gelagat perjalanan dan penutupan. | Nombor bahagian asal, lukisan, gambar dan pemasangan lengkap yang dikeluarkan. |
| Adakah skru telah ditukar sebelum ini? | Model mesin mungkin tidak lagi mengenal pasti benang yang dipasang, panjang hujung atau geometri tempat duduk. | Lukisan skru semasa dan pengukuran langsung, bukan sahaja papan nama mesin. |
| Mengapa bahagian itu diganti? | Benang patah, laluan aliran terhakis dan gelang bocor tidak menunjukkan tindakan pembetulan yang sama. | Pakai foto, simptom proses, sejarah penyelenggaraan dan dimensi yang gagal. |
Nanhaiya menawarkan corak benang standard dan tersuai, serta pilihan hujung aliran terbalik untuk polimer khas. Bahagian yang dipilih boleh dipadankan denganskru acuan suntikanatau dibekalkan sebagai sebahagian daripada yang lebih luaspengacuan suntikan dan julat alat ganti penyemperitan.


Baca isyarat proses sebelum mengeluarkan pemasangan
Kusyen berubah-ubah, berat pukulan hanyut atau kebolehulangan pemindahan yang lemah boleh menunjukkan kebocoran injap, tetapi tiada satu pun daripada mereka yang membuktikannya sahaja. Perubahan resin, ketidakstabilan suapan, kawalan suhu, kehausan tong, udara dalam cair, tetapan tekanan dan keadaan acuan boleh mencipta gejala yang sama.
ENGEL mengesyorkan periksa injap tidak kembali, skru dan tong plastikapabila kusyen cair berubah-ubah. Panduan penyelesaian masalah yang sama menghubungkan variasi kusyen dan berat tembakan dengan tetapan proses dan haus komponen.
| Isyarat diperhatikan | Kemungkinan sambungan hujung skru | Semak sebelum membuat pesanan |
|---|---|---|
| Kedudukan kusyen berbeza dari pukulan ke pukulan | Cincin mungkin ditutup pada titik yang berbeza atau bocor selepas duduk. | Trend kedudukan sebenar, tekanan dan berat pukulan di bawah proses yang stabil. |
| Berat bahagian hanyut sementara tetapan kekal tetap | Aliran balik boleh mengurangkan isipadu berkesan yang dihantar ke acuan. | Tolak punca suapan, suhu, bahan dan rongga acuan. |
| Tangkapan pendek muncul berselang-seli | Injap mungkin tidak mengelak berulang kali, terutamanya selepas perubahan pemulihan. | Bandingkan tindak balas pemindahan dan jalankan ujian injap yang diluluskan oleh pembuat mesin. |
| Pemulihan menjadi terhad | Lingkaran yang rosak, deposit atau laluan aliran bersaiz kecil mungkin menentang aliran cair ke hadapan. | Periksa pergerakan bebas, deposit, pedih dan halangan laluan. |
| Bintik hitam mengikuti perubahan material | Tompok mati atau permukaan yang rosak mungkin mengekalkan dan membebaskan polimer terdegradasi. | Periksa laluan cair penuh, muncung, bahagian hadapan skru dan prosedur pembersihan. |
| Bunyi logam atau sawan cincin | Galling, ubah bentuk, salah jajaran atau bahan asing mungkin ada. | Berhenti dan periksa di bawah prosedur penyelenggaraan selamat pembuat mesin. |
Setelah pemasangan dikeluarkan, periksa diameter luar gelang cek, kedua-dua muka hujung, permukaan tempat duduk, badan hujung, laluan cair dan benang. AnArtikel teknikal ARBURGmengenal pasti lelasan, lekatan dan kakisan sebagai mekanisme haus dan menunjukkan bahawa haus pada diameter gelang, muka hujung dan tempat duduk pengedap boleh mengubah perjalanan gelang dan kestabilan kusyen.
Jangan mendiagnosis cincin cek dengan menambah tekanan penahan sehingga bahagian itu terisi.Perubahan tetapan boleh menyembunyikan kebocoran tanpa membetulkannya. Tangkap garis dasar yang stabil, ikut kaedah ujian yang diluluskan oleh pembuat mesin dan periksa perkakasan sebelum menukar spesifikasi penggantian.
Gantikan satu bahagian sahaja apabila bahagian mengawan masih elok
Cincin cek boleh diganti dengan sendirinya apabila hujung mengawan dan tempat duduknya kekal dalam dimensi yang diluluskan, permukaan pengedapnya kukuh, dan gelang baharu boleh bergerak dengan bebas melalui perjalanan lengkapnya. Ini adalah pembaikan kos lebih rendah, tetapi hanya apabila pemeriksaan menyokongnya.
Gantikan hujung, gelang dan tempat duduk yang dipadankan apabila beberapa permukaan menunjukkan haus, cincin telah dirampas atau terhantuk pada komponen lain, bahagian lama telah bercampur merentasi mesin, atau tiada dimensi asal yang boleh dipercayai kekal. Menggabungkan satu bahagian pengedap baharu dengan dua bahagian mengawan yang haus boleh mencipta laluan kebocoran baharu.
Pandangan kilang kami:sampel yang dipakai adalah bukti, bukan lukisan induk. Jika kita menyalin tempat duduk yang terhakis, cincin yang dipendekkan atau benang yang rosak dengan tepat, bahagian baru boleh menghasilkan semula masalah lama dengan permukaan yang lebih bersih. Kami membina semula hubungan yang dimaksudkan daripada lukisan, komponen mengawan dan titik rujukan yang tidak dipakai.


Data hujung skru pengacuan suntikan Nanhaiya
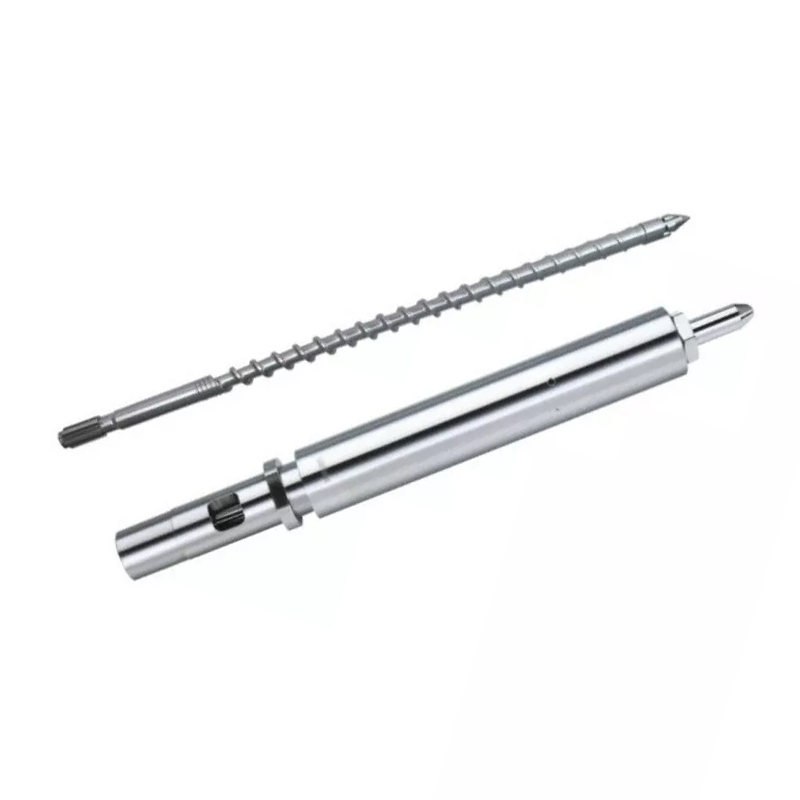
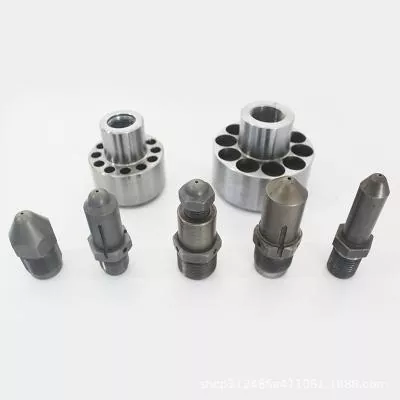
TheHujung skru acuan suntikan Nanhaiyadibina sebagai antara muka antara skru dan laluan cair sisi muncung. Ia tersedia untuk diameter skru yang berbeza dan jenama mesin suntikan, dengan benang tersuai dan geometri komponen untuk kerja penggantian.
| Spesifikasi | Data produk Nanhaiya | Perkaitan pembelian |
|---|---|---|
| Bahan asas | D2 | Catatkan bahan sebenar pada dokumen sebut harga dan pemeriksaan. |
| Kekerasan | HRC45-62 | Nilai yang dipilih mesti sepadan dengan rawatan haba, tugas haus dan bahan mengawan. |
| Kelurusan | 0.02 mm/m | Geometri dan perkara penjajaran pada antara muka hadapan skru. |
| Muka berperisai | Dwilogam | Menyediakan pilihan tahan haus pada permukaan kerja yang terdedah. |
| Konfigurasi gentian kaca | 30% / 60% | Nyatakan peratusan gentian kaca dan gred resin sebenar dalam RFQ. |
| Berat bahagian | 1 kg | Nilai rujukan halaman produk; berat akhir mengikut geometri yang diluluskan. |
| Laluan pembuatan | Pemesinan CNC, rawatan haba dan penggilapan ketepatan | Operasi ini mengawal bentuk, keadaan permukaan dan kesesuaian siap. |
| Aplikasi standard | Pengacuan termoplastik PE, PP, ABS dan PVC | Hantar juga bahan tambahan, pewarna, kandungan kitar semula dan data pengisi. |
Untuk unit pemplastikan yang lengkap, Nanhaiya juga mengeluarkanskru pengacuan suntikan mutan, skru pengacuan suntikan secara beransur-ansurdan tong gantian yang sepadan. Yang bersebelahanmuncung suntikanboleh disemak pada masa yang sama apabila masalah kebocoran, penjajaran atau aliran cair melepasi hujung skru.
Dimensi yang menentukan sama ada bahagian itu sesuai
Pembuat mesin dan model boleh mengecilkan carian, tetapi ia tidak boleh menggantikan lukisan. Keluarga model mungkin menggunakan beberapa saiz unit suntikan, dan mesin mungkin sudah membawa skru gantian yang berbeza daripada binaan asalnya.
- Kenal pasti skru yang dipasang.Pembuat mesin rekod, model, penetapan unit suntikan, diameter skru, maklumat bersiri dan sebarang penggantian skru sebelumnya.
- Tentukan benang sepenuhnya.Sertakan diameter utama dan kecil, pic, arah benang, panjang benang, kedudukan mula, pelepasan dan lokasi bahu.
- Ukur timbunan paksi.Catatkan panjang hujung keseluruhan, panjang cincin, panjang tempat duduk, perjalanan cincin dan setiap bahu yang mengawal kedudukan tutup.
- Ukur antara muka jejari.Rekod diameter badan hujung, diameter gelang luar dan dalam, diameter tempat duduk, rujukan lubang tong dan kelegaan kerja yang diperlukan.
- Petakan laluan cair.Tunjukkan kiraan seruling, lebar laluan, kedalaman laluan, profil hidung dan sebarang jejari yang menjejaskan aliran atau pembersihan.
- Tandakan pengedap dan permukaan pakai.Kenal pasti yang menghadapi sentuhan semasa penutupan dan dimensi yang diukur daripada rujukan yang tidak dipakai.
Jangan sembunyikan ketidakpastian dalam toleransi.Jika permukaan lama sudah haus, labelkan nilai yang diukur sebagai dimensi haus sebenar. Simpan dimensi siap yang dicadangkan berasingan. Perbezaan itu membolehkan kejuruteraan membetulkan bahagian dan bukannya meluluskan salinan tepat kerosakan.
Periksa penggantian sebelum ia memasuki pengeluaran
Pemeriksaan masuk harus mengesahkan identiti, dimensi dan pergerakan sebelum pemasangan terdedah kepada haba dan tekanan. Simpan lukisan, rekod bahan dan hasil pemeriksaan yang diluluskan di bawah nombor bahagian yang sama.
- Nombor bahagian dan semakan lukisan sepadan dengan pesanan pembelian
- Rekod bahan dan rawatan haba sepadan dengan petikan
- Diameter kritikal dan panjang paksi berada dalam toleransi lukisan
- Tolok benang atau pemeriksaan mengawan mengesahkan sambungan
- Periksa cincin bergerak bebas tanpa goyang atau sawan yang kelihatan
- Cincin dan tempat duduk menyentuh permukaan pengedap yang dimaksudkan
- Saluran cair bersih, licin dan bebas daripada burr
- Permukaan yang digilap tidak menunjukkan kerosakan pengendalian atau kecacatan salutan
- Arahan pemasangan dan susunan komponen didokumenkan
- Berat pukulan asas dan kusyen direkodkan selepas pemasangan
Selepas pemasangan, gunakan prosedur permulaan yang diluluskan dan bandingkan proses dengan garis dasar yang dikekalkan. Petua baharu boleh mengubah pemulihan, tindak balas penyahmampatan atau kelakuan penutupan injap, jadi jangan menganggap setiap tetapan lama mesti kekal tidak disentuh.
Apa yang mesti dikawal oleh kilang
Kualiti hujung skru datang daripada hubungan antara bahagian. Kepekatan benang, kedudukan bahu, perjalanan cincin, geometri muka pengedap, kemasan laluan aliran dan keadaan rawatan haba mesti berfungsi bersama. Satu nombor kekerasan yang mengagumkan tidak dapat mengimbangi panjang tindanan yang salah atau permukaan pengedap yang kasar.
milik Nanhaiyaperalatan pengeluarantermasuk gergaji CNC dengan ralat suapan pada atau di bawah 0.1 mm, mesin pelarik CNC untuk bahan kerja sehingga 6 m, dan peralatan penggerudian dan pengilangan dengan ketepatan kedudukan 0.02 mm. Pemesinan lima paksi digunakan untuk penerbangan tidak teratur dan struktur bebibir khas.

Bagi pembeli, persoalan praktikal bukanlah sama ada pembekal memiliki alat mesin. Tanya bagaimana lukisan itu disemak, dimensi mana yang diperiksa, cara bahan dan rawatan haba dikesan, dan bagaimana pergerakan gelang siap diperiksa. Nanhaiya menyediakan semakan lukisan pra-jualan dan sokongan teknikal melaluinyapasukan perkhidmatan.
Senarai semak RFQ untuk hujung skru gantian
Hantar satu pakej yang jelas dan bukannya satu siri mesej separa. Maklumat berikut membolehkan pembekal memutuskan sama ada kerja itu adalah penggantian standard, komponen kejuruteraan terbalik atau reka bentuk semula.
- Pembuat mesin, model, nombor siri dan saiz unit suntikan
- Diameter skru dan lukisan skru dipasang
- Nombor bahagian hujung skru asal dan semakan lukisan
- Lengkapkan pemasangan lama dengan bahagian yang disimpan dengan teratur
- Foto dari bahagian hadapan, sisi, benang dan muka pengedap
- Dimensi benang, bahu, cincin, tempat duduk dan laluan
- Gred resin, jenis pengisi dan peratusan pengisi
- Bahan pewarna, kitar semula dan bahan tambahan menghakis
- Suhu cair biasa dan saiz pukulan
- Berat bahagian, kiraan rongga dan variasi yang diterima
- Kusyen, pemindahan dan trend pemulihan sebelum dialih keluar
- Kehausan yang diperhatikan, mod kegagalan dan kuantiti yang diperlukan
Jika lukisan itu tiada, tandakan setiap permukaan yang diukur dan gambarkan persediaan ukuran. Jangan hantar satu diameter luar dan minta kilang membuat kesimpulan benang, tempat duduk dan perjalanan daripadanya.
Soalan lazim
Apakah yang dilakukan oleh hujung skru pengacuan suntikan?
Pemasangan hujung skru membawa injap tidak kembali. Ia dibuka semasa pemulihan skru supaya cair boleh bergerak di hadapan skru, kemudian ditutup semasa suntikan untuk mengehadkan aliran balik dan memindahkan tekanan ke dalam acuan.
Apakah tanda-tanda cincin cek yang haus atau hujung skru?
Isyarat proses biasa termasuk kusyen cair berubah-ubah, berat pukulan yang tidak konsisten, kebolehulangan tekanan yang lemah, pukulan pendek selepas sebab lain dikecualikan dan tindak balas pemindahan yang lebih lama atau kurang stabil. Sahkan haus dengan ujian kebocoran terkawal dan pemeriksaan dimensi.
Bolehkah saya memesan hujung skru gantian mengikut model mesin sahaja?
Pembuat dan model mesin adalah titik permulaan yang berguna, tetapi pesanan penggantian yang boleh dipercayai juga harus termasuk diameter skru, dimensi benang dan bahu, panjang hujung, cincin semak dan dimensi tempat duduk, laluan aliran, resin, kandungan pengisi, lukisan dan foto yang jelas.
Sekiranya saya hanya menggantikan gelang cek atau pemasangan hujung skru yang lengkap?
Gantikan hanya komponen yang haus apabila hujung mengawan, tempat duduk dan benang kekal dalam dimensi dan keadaan permukaan yang diluluskan. Gantikan pemasangan yang dipadankan apabila beberapa permukaan pengedap haus, dimensi tidak pasti, atau bahagian lama dan baharu yang bercampur tidak dapat menghasilkan pergerakan dan pengedap yang boleh dipercayai.
Bahan manakah yang digunakan oleh Nanhaiya untuk petua skru pengacuan suntikan?
Nanhaiya menawarkan petua skru pengacuan suntikan D2 dengan julat kekerasan yang diterbitkan pada kelurusan HRC45-62, 0.02 mm/m dan pilihan muka berperisai dwilogam. Konfigurasi akhir dipadankan dengan resin, pengisi, antara muka mesin dan tugas haus.
Adakah hujung skru yang lebih keras sentiasa bertahan lebih lama?
Tidak. Kekerasan hanyalah sebahagian daripada prestasi haus. Kimia aloi, rawatan haba, rintangan kakisan, bahan mengawan, kemasan permukaan, penjajaran, kelegaan dan resin yang diproses semuanya menjejaskan hayat perkhidmatan.
Apakah yang perlu saya hantar kepada Nanhaiya untuk sebut harga hujung skru?
Hantar pembuat dan model mesin, diameter skru, resin dan peratusan pengisi, nombor bahagian asal atau lukisan, dimensi mengawan lengkap, foto dari beberapa sudut, gejala haus, arah aliran berat pukulan dan kuantiti yang diperlukan.
Pendedahan komersial: Nanhaiya mengeluarkan petua skru acuan suntikan dan komponen berkaitan yang dipautkan dalam panduan ini. Cadangan teknikal hendaklah digunakan dengan prosedur keselamatan pembuat mesin dan lukisan projek yang diluluskan.